
Réponse du matériau · limite de revêtement
Marquage laser du masque de soudure : maîtriser le changement de couleur et les limites d'ablation
Oui—le marquage laser peut être évalué sur un masque de soudure durci, mais une marque lisible n'est pas automatiquement acceptable. Le résultat utilisable dépend de la formulation et de la couleur réelles du masque, du durcissement, de l'épaisseur, de l'état de surface et du cuivre ou du stratifié situé en dessous. La première décision consiste à déterminer si vous avez besoin d'un contraste visible tout en conservant le masque fonctionnellement intact, ou d'un retrait délibéré du masque jusqu'à une couche d'arrêt définie.
Définir la limite d'arrêt
Schéma technique représentatif — ne correspond pas à une coupe transversale de carte testée.
Variables de la fenêtre de procédé
L'empilement de surfaces finies — et non le nom de la carte — contrôle la réponse.
Deux cartes toutes deux décrites comme “ PCB vert ” peuvent réagir différemment. Notez le produit ou la famille réelle de masque de soudure, la couleur, le durcissement, l'épaisseur, l'état de surface et la couche sous-jacente avant de comparer une source laser ou une fenêtre de paramètres.
Chimie et couleur du masque
La résine, le pigment, la charge et la formulation du fournisseur modifient l’absorption, le contraste, le panache et les résidus. La couleur est un indice de présélection, non une spécification de procédé.
Durcissement et épaisseur
Le sous-durcissement, le surdurcissement, la variation d’épaisseur et la retouche peuvent modifier la réponse chromatique, le seuil d’ablation, la qualité des bords et la marge avant la percée de la couche.
Couche sous-jacente
Le cuivre, le fini de surface, le stratifié, les vias et les conducteurs voisins modifient la diffusion thermique et les conséquences de la percée. Définir ce qui peut et ne peut pas être exposé.
L’encre de légende est une couche distincte
L’encre de légende / de sérigraphie, le matériau de revêtement conforme, la contamination, les résidus de nettoyage, la texture et la brillance peuvent modifier l’interaction de surface supérieure. Ne traitez pas une légende blanche ou noire imprimée par-dessus le masque de soudure comme s’il s’agissait du masque de soudure lui-même ; consignez et testez les couches séparément lorsque la marque traverse les deux.
| Variable | Ce qui peut changer | Signal de défaillance | Témoin d'essai |
|---|---|---|---|
| Formulation ou couleur du masque | Absorption, contraste, panache et résidu | Faible contraste, brûlure, teinte irrégulière ou redéposition | Séparez les échantillons par fournisseur, produit et couleur ; ne regroupez pas les résultats. |
| Durcissement et épaisseur | Seuil et marge avant la percée | Piqûres, exposition inattendue, bord déchiqueté ou enlèvement incomplet | Utilisez des cartes durcies en conditions de production et incluez une variation d'épaisseur connue. |
| Cuivre / finition de surface / stratifié en dessous | Flux thermique et réponse de la couche d'arrêt | Attaque du cuivre, décoloration, bord soulevé ou endommagement du stratifié | Faites correspondre le dessin à l'empilement réel et inspectez la couche en dessous. |
| Légende / surimpression / contamination | Absorption de la couche supérieure, contraste local et séquence d'enlèvement | Résultat hétérogène, faux bord, enlèvement de la légende en premier ou aspect dépendant du nettoyage | Testez séparément les zones de masque de soudure nues et les zones recouvertes de légende lorsque les deux sont présentes dans le dessin. |
Contexte d'application
Où le marquage laser sur masque de soudure est-il utilisé — et pourquoi ?
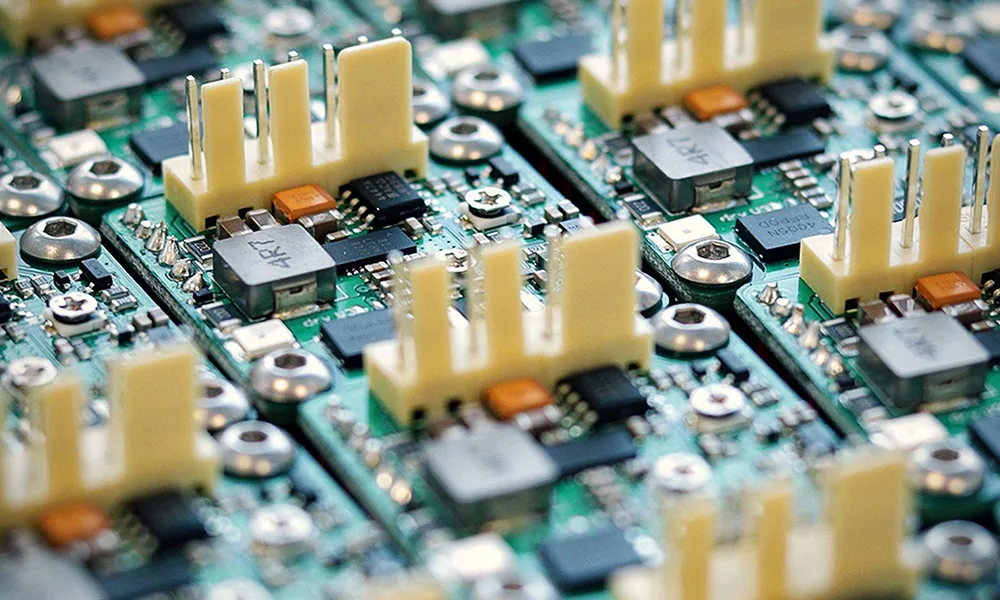
Le marquage laser est envisagé lorsqu’un PCB ou un PCBA nécessite une identification permanente directement sur la surface d’une carte finie de production. La question du matériau est de savoir si le contraste ou le retrait requis peut être créé sans compromettre la fonction du masque de soudure ou la couche située en dessous.
Identification des PCB et des panneaux
Les fabricants de cartes et les fabricants de produits électroniques peuvent avoir besoin d'un identifiant permanent sur des cartes individuelles ou sur des panneaux avant la séparation. L'emplacement de la marque doit rester compatible avec les pastilles, les vias, les motifs en cuivre et les opérations d'assemblage ultérieures.
Traçabilité des produits et des processus
Les marques sérialisées ou spécifiques à un lot peuvent relier une carte à des enregistrements de production, d'inspection ou de service. La page du matériau détermine si la surface peut porter la marque ; la liaison de données, les lecteurs et la logique MES sont des décisions distinctes du système de production.
Informations lisibles sans étiquette ajoutée
Le marquage direct peut être évalué dans les cas où des étiquettes, des étapes d'impression supplémentaires ou des identifiants amovibles ne sont pas souhaitables. L'exigence doit néanmoins être définie par la lisibilité, la durabilité et les limites de fonctionnement de la carte, et non par la seule apparence.
Contenu du marquage
Qu'est-ce qui est habituellement marqué sur le masque de soudure ?
Le dessin modifie les exigences optiques et de positionnement. Un texte de grande taille lisible par l’homme pose un problème de processus différent de celui d’un code dense lisible par machine comportant de petits modules et des exigences strictes en matière de zone de silence.
Codes 2D et identification sérialisée
Les codes Data Matrix, QR et d’autres identifiants lisibles par machine spécifiés par le projet peuvent être utilisés pour la traçabilité. Définissez la taille du code, la taille du module ou de la cellule, la zone de silence, le lecteur requis et la méthode de vérification avant de sélectionner le champ final et l’optique finale.
Texte, informations sur les pièces et symboles
Les numéros de pièce, les identifiants de révision, les numéros de série, les identifiants d’inspection, les symboles et d’autres informations lisibles par l’humain peuvent être évalués là où la disposition de la carte le permet. Les petits traits, les graphiques denses et les zones mixtes légende/masque de soudure nécessitent une mise au point et un contrôle des bords plus minutieux.
Ne pas mélanger le contenu avec l’identité de surface : une légende imprimée peut déjà contenir des repères de référence et des symboles, mais le marquage laser du masque de soudure est un processus distinct. Si l’illustration laser chevauche l’encre de la légende, testez cet empilement comme une condition distincte.
Réponse d'abord
Définir le résultat du marquage avant de choisir le laser
Pour un projet de marquage laser, le premier objectif habituel est un contraste visible contrôlé tout en conservant le masque de soudure fonctionnellement intact. L'ablation intentionnelle du masque de soudure est une cible de traitement distincte, avec des exigences différentes en matière de couche d'arrêt et d'inspection.
Contraste visible contrôlé
Créez un contraste optique lisible sans ouvrir intentionnellement le masque de soudure. L'approbation doit inclure le contraste ou la lisibilité du code, ainsi que des contrôles du halo, de la modification de la brillance, de la rugosité, de l'amincissement, des piqûres et de l'exposition involontaire du cuivre.
Ablation contrôlée du masque de soudure
Si l'exigence est de retirer le masque et d'exposer une zone définie ou une couche d'arrêt, traitez-la comme une tâche d'ablation plutôt que comme un marquage d'identification ordinaire. La position du bord, la contre-dépouille, les résidus, la zone exposée et l'état du cuivre ou du stratifié deviennent les principaux critères d'acceptation.
État et géométrie de la carte
Comment la construction, la taille et la planéité du PCB modifient-elles le résultat ?
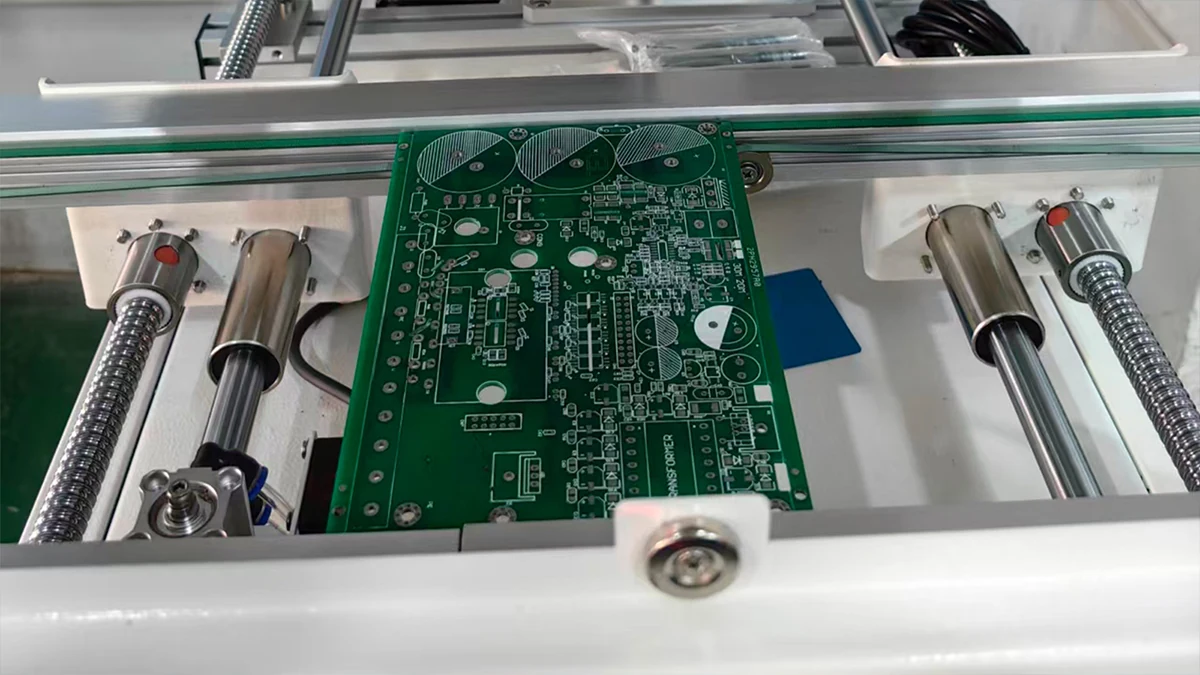
Le même masque de soudure peut se comporter différemment lorsque la hauteur de focalisation, les conditions de support, le motif de cuivre sous-jacent ou l'emplacement du marquage changent. Ces facteurs déterminent également si une simple station de marquage suffit ou s'il convient d'évaluer le contrôle en Z, la vision ou des fixations personnalisées.
Épaisseur du masque
L’épaisseur modifie la marge entre une réponse de surface utile et une percée indésirable. Utilisez des cartes durcies dans les conditions de production et incluez la variation normale d’épaisseur dans la matrice d’essai.
Planéité et gauchissement de la carte
La variation de hauteur éloigne la surface de la mise au point calibrée. Les codes fins et les petits textes tolèrent généralement moins les erreurs de mise au point que les marques simples de grande taille.
Taille du panneau et champ de marquage
Une carte ou un panneau plus grand peut nécessiter un champ plus grand, un positionnement indexé ou plusieurs emplacements de marquage. Il ne faut pas supposer qu’un champ plus grand préserve la même taille de spot et les mêmes performances sur les détails fins.
Cuivre sous-jacent, vias et bords
Les plans de masse, les pistes, les pastilles, les vias, les bords de carte et les découpes peuvent modifier le flux thermique local et les conséquences d’une percée. Faites correspondre l’emplacement réel du marquage à l’empilement réel des couches.
PCB nu ou PCBA peuplé
Les composants peuvent introduire des variations de hauteur, des phénomènes d’ombrage, des limites d’accès et des contraintes de collision. Le support de fixation et la distance de travail disponible peuvent donc changer après l’assemblage.
Panneau ou carte séparée
Les panneaux entiers et les cartes individuelles créent des exigences différentes en matière de support, d’utilisation des repères d’alignement, de positionnement répétable, de chargement et de temps de cycle. Validez le même format physique que celui qui sera marqué en production.
Criblage conditionnel des sources
Quelle voie laser faut-il tester en premier ?
L'UV constitue souvent une première voie de criblage pratique pour les motifs fins sur certains masques de soudure, en particulier lorsque la maîtrise des bords et une modification thermique limitée sont importantes. La fenêtre utilisable dépend encore de la formulation réelle, du comportement des impulsions, de la taille du spot, de la mise au point et de la stratégie de balayage. La fibre ou le MOPA à 1064 nm doivent être traités comme une comparaison conditionnelle lorsque la formulation du masque, le pigment ou l'interaction avec la cible le justifient. Ce sont les preuves comparatives sur échantillons — et non la seule couleur du masque — qui doivent déterminer la voie.
- Aucune longueur d'onde ne doit être validée uniquement sur la base de la couleur du masque.
- La puissance moyenne de la machine ne définit pas l'énergie délivrée à un motif.
- La taille du spot, le comportement des impulsions, la focalisation, la position dans le champ et la stratégie de balayage influent sur la limite.
- La fenêtre de paramètres utile doit tolérer les variations normales de matériau et de positionnement.
| Direction | Pourquoi il peut faire l’objet d’un criblage | Limite principale | Preuves d'approbation |
|---|---|---|---|
| UV | Effectuez d’abord un criblage des essais de motifs fins, de changement de couleur ou d’enlèvement contrôlé lorsque le masque réel absorbe utilement et que la configuration optique peut résoudre le bord requis. | L’UV n’est pas automatiquement « froid » ; une fluence excessive, une mauvaise mise au point ou une formulation inadaptée peuvent malgré tout créer des résidus, des contre-dépouilles, des percées ou un contraste insuffisant. | Fidélité des motifs, contraste/enlèvement, état des bords, inspection de la couche sous-jacente et fenêtre de procédé reproductible sur des cartes représentatives. |
| Fibre / MOPA | Essais conditionnels lorsque l’absorption du masque, le pigment ou l’interaction souhaitée sont compatibles avec un traitement à 1064 nm. | Peut fortement se coupler au métal exposé ou créer des variations de chaleur et de contraste plus importantes que souhaité. | Intégrité du masque, interaction avec le métal, halo, variation entre lots et répétabilité. |

Règle de sélection : comparer les directions sources sur la carte finie en utilisant le même artwork et la même méthode d'inspection. Approuvez une fenêtre stable, pas seulement le réglage unique le plus esthétique.
Risques et modes de défaillance
Une marque lisible peut néanmoins se situer en dehors de la fenêtre de procédé sûre
Définissez les limites de défaillance avant les tests. La lisibilité seule ne peut pas primer sur l'intégrité du masque de soudure, la protection des conducteurs, le résidu acceptable ou le fonctionnement de la carte en aval.
Résultat matériau approuvé
L'artwork, le contraste ou la zone de retrait, l'emplacement du bord et l'état de surface satisfont à l'exigence convenue sans modification involontaire de couche.
Lisible mais pas automatiquement acceptable
Un halo, un changement de brillance, une rugosité, un petit résidu, une dérive de bord ou un amincissement local peuvent nécessiter un examen microscopique, un nettoyage ou un examen fonctionnel.
Dommage fonctionnel ou de bordure
Une exposition non intentionnelle du cuivre, une attaque du conducteur, un délaminage du masque, une perte d'isolation, un endommagement du stratifié ou une modification de la fonction de la carte bloquent l'approbation.
Du test de matériau à la production
À quel moment la faisabilité du masque de soudure devient-elle une décision de système de production ?
Une fois qu'une fenêtre de marquage du masque de soudure répétable et sans dommage est prouvée, les exigences de support de carte, de positionnement, de vérification, de chargement et de cycle deviennent des données d'entrée pour la conception de la machine. Les étapes suivantes consistent à valider cette fenêtre sur des cartes de production représentatives, puis à la transposer dans la configuration finale de la machine.
Validation représentative
Comment valider un échantillon réel de masque de soudure ?
Un seul coupon séduisant ne prouve pas qu’une fenêtre de production existe. Utilisez des cartes finies issues de la production, provenant des groupes de masque, de fournisseur, de durcissement, d’épaisseur et de finition de surface qui comptent, puis contrôlez à nouveau le marquage après les procédés en aval que la carte réelle subira.
Figez la cible
Séparez le changement de couleur de l’ablation. Fournissez le fichier graphique, le plus petit motif, la tolérance de bord et la couche d’arrêt autorisée.
Regroupez le matériau
Enregistrez le produit de masque, la couleur, le fournisseur, le durcissement, l’épaisseur, la légende, la finition de la carte et le lot lorsqu’ils sont disponibles.
Comparer une fenêtre
Maintenez la méthode d’inspection constante et cartographiez les réglages stables sur une variation représentative, pas seulement sur un point central.
Revérifier après le traitement en aval
Inspecter après le processus de nettoyage convenu et, lorsque cela est pertinent pour la gamme de fabrication réelle, après refusion ou une autre exposition en aval spécifiée. Revérifier le contraste ou la lisibilité du code, les résidus, l’état des bords, le cloquage, la fissuration, le décollement et toute modification de l’intégrité du masque de soudure.
Transposer la fenêtre approuvée en production
Ajoutez la tolérance de mise au point, la position du champ, la répétabilité du montage, le chargement, la vérification, l'extraction et les objectifs de cycle avant de sélectionner la configuration complète de la machine.
| Enregistrer | Détail minimal | Pourquoi |
|---|---|---|
| Identité de surface | Produit/couleur du masque, polymérisation, épaisseur, légende, finition de la carte et couche sous-jacente | Évite de traiter différents empilements de surface comme un seul matériau. |
| Résultat cible | Changement de couleur ou ablation ; motif ; plus petit élément ; emplacement du marquage | Définit le mécanisme et le périmètre d'inspection. |
| Limite visuelle | Contraste, halo, brillance, rugosité, dérive des bords, résidus et méthode de nettoyage | Distingue le lisible de l'acceptable sur le plan cosmétique. |
| Limite de couche | Exposition du cuivre autorisée, couche d'arrêt, sous-gravure et limite de piqûres | Protège les conducteurs et répond aux exigences d'isolation. |
| Contrôles fonctionnels | Résultat de nettoyage ; contrôle de refusion ou d’un autre processus en aval le cas échéant ; tests électriques, d’adhérence, environnementaux ou spécifiques au projet si nécessaire | Confirme qu’une marque qui semble acceptable immédiatement après le traitement laser reste acceptable dans le processus réel de la carte. |
| Entrées de production | Dimensions de la carte/du panneau, planéité, champ, variation de mise au point, gabarit, vision, chargement, extraction, données/vérification et cible de cycle | Convertit la fenêtre de matériau approuvée en exigences réelles de la machine et du flux de travail. |
Important : une passe de pré-nettoyage ou de pré-refusion n'est pas automatiquement une passe de production. Si la carte marquée doit être nettoyée, soumise à une refusion, enduite ou exposée à un autre processus en aval défini, incluez cette condition dans le plan d'acceptation.
Configuration de la machine & demande de devis
Comment le résultat de l'échantillon détermine-t-il la configuration finale de la machine ?
Le résultat du matériau approuvé définit la trajectoire laser utilisable et la marge de procédé. La machine finale est ensuite dimensionnée en fonction de la taille des motifs, de la géométrie de la carte, de la tolérance de positionnement, du volume de production, des besoins de vérification, de l'extraction et de la sécurité — et non de la seule puissance laser.
Source laser et fenêtre de procédé
Sélectionnez la famille de sources à partir d’essais comparatifs sur cartes, puis confirmez une fenêtre de fonctionnement stable sur des variations représentatives de masque et de carte, plutôt que de copier un réglage visuellement attrayant.
Stratégie de lentille, de champ et de mise au point
Les petits modules et les traits fins augmentent l’importance de la taille du spot, du choix du champ et de la stabilité de la mise au point. Les grands panneaux, les multiples emplacements de marquage ou les cartes déformées peuvent nécessiter une indexation, un réglage en Z ou une gestion supplémentaire de la mise au point.
Gabarit, positionnement et vision
Choisissez les caractéristiques de support et de positionnement en fonction du format réel de la carte. Si la position de marquage doit suivre les repères de positionnement, les variations de la carte ou plusieurs emplacements, évaluez la correction par vision au lieu de supposer que le gabarit seul peut respecter la tolérance requise.
Extraction, vérification et cycle
Le captage des fumées, la filtration, l'accès pour le nettoyage, les exigences relatives au lecteur/vérificateur, la méthode de chargement et le cycle de production complet peuvent modifier l'enceinte finale et le périmètre d'automatisation une fois la faisabilité du matériau prouvée.
Matériaux et données de marquage
- Échantillons de PCB ou PCBA finis issus de la production
- Produit/famille de masque de soudure, couleur, durcissement et épaisseur, si disponibles
- Détails de la légende/sérigraphie lorsque la marque la chevauche
- Cuivre sous-jacent / finition / stratifié à l'emplacement du marquage
- Artwork, type de code, plus petit élément et position du marquage
- Résultat cible et limites autorisées d'exposition du cuivre / de dommages
Entrées de production et d'acceptation
- Dimensions de la carte ou du panneau, planéité/gauchissement et format de chargement
- Cadence requise ou objectif de cycle complet
- Besoins en montage, repères fiduciaires, vision ou correction de position
- Exigences relatives au lecteur/vérificateur et à la liaison de données, le cas échéant
- Nettoyage, refusion ou autres contrôles d'acceptation en aval
- Contraintes d'enceinte, d'extraction et d'intégration de ligne
Questions fréquentes
FAQ sur le marquage laser du masque de soudure
Un laser peut-il marquer le masque de soudure sans exposer le cuivre ?
Cela peut être évalué, mais la réponse dépend de l'échantillon. Définissez le contraste requis et inspectez la carte réelle pour détecter un amincissement du masque, des piqûres, une dérive des bords et une exposition involontaire du cuivre. Une marque lisible à elle seule ne constitue pas une approbation.
La source UV est-elle toujours la meilleure pour le masque de soudure ?
Non. Les UV constituent souvent une première piste de présélection pour les marques fines sur certains masques, mais le procédé utilisable dépend de la formulation, du durcissement, de l’épaisseur, de la finition sous-jacente, de l’optique et du résultat visé. Des preuves comparatives sur échantillons doivent permettre de trancher.
Un même réglage peut-il être réutilisé d'un fournisseur de PCB à l'autre ?
Pas automatiquement. La formulation du masque, le pigment, le durcissement, l’épaisseur, la légende et la finition de surface peuvent changer. Utilisez un plan de requalification contrôlé lorsqu’un matériau, un fournisseur ou un empilement de cartes change.
Quelle est la différence entre le changement de couleur et l'ablation ?
Le changement de couleur vise à créer un contraste optique tout en gardant le masque fonctionnellement intact. L’ablation retire intentionnellement le masque jusqu’à une zone définie ou une couche d’arrêt. Leurs critères d’acceptation et risques de défaillance sont différents.
Le masque de soudure est-il identique à la sérigraphie ou à l'encre de légende ?
Non. Le masque de soudure est le revêtement protecteur fonctionnel de la surface du PCB, tandis que l’encre de légende / sérigraphie est une couche de marquage imprimée distincte, généralement déposée sur le masque de soudure durci. Si le motif laser traverse les deux, enregistrez et validez séparément les deux états de surface.
Que dois-je envoyer pour un test sur échantillon ?
Envoyez des cartes en fin de production, les informations sur le masque de soudure et l’empilement de la carte, les détails de la sérigraphie le cas échéant, l’artwork, la plus petite caractéristique, le résultat cible, l’emplacement du marquage, la limite d’exposition du cuivre, les conditions de nettoyage et de procédés en aval, les contrôles d’acceptation, la variation entre lots, les dimensions de la carte et le contexte de production.
Étape suivante
Envoyez la carte finie, le marquage cible et les limites d’acceptation
Fournissez des échantillons en fin de production, l’identité et la couleur du masque de soudure, les informations de durcissement/épaisseur lorsqu’elles sont disponibles, toute couche de sérigraphie à l’emplacement du marquage, l’empilement sous-jacent, l’artwork, la plus petite caractéristique, le résultat cible, l’exposition ou les dommages autorisés, les contrôles des procédés en aval, les dimensions de la carte, les exigences de positionnement et l’objectif de temps de cycle. Zhuorui Laser peut alors planifier une comparaison d’échantillons et transposer la fenêtre validée dans la configuration de la machine pour l’établissement du devis.
Demander un devisDemande OEM et personnaliséeContactez-nous