
Una vez que la fibra es la familia de láseres adecuada para su aplicación, la elección entre 20W, 30W y 50W debe basarse en la demanda del proceso y no en qué número parece más potente. Las principales preguntas son cuánto trabajo debe realizar el láser en cada pieza y con qué rapidez debe completarse ese trabajo.
Para marcas de identificación rutinarias con eliminación de material limitada y demanda de producción moderada, un láser de fibra de 20W puede que ya ofrezca suficiente capacidad. Un sistema de 30W resulta más útil cuando necesita margen de proceso adicional, tiempos de ciclo más cortos o grabado y ablación más frecuentes. Un sistema de 50W es más fácil de justificar cuando la eliminación de material, las pasadas repetidas, un mayor volumen de producción o unos objetivos de tiempo de ciclo más ajustados se convierten en requisitos principales.
20W no es una opción de menor calidad, 30W no es automáticamente la mejor opción integral, y 50W no produce una mejor marca simplemente porque su potencia sea mayor. La potencia media del láser es solo una parte del proceso. Las características del pulso, la óptica, el enfoque, los parámetros de escaneo, la respuesta del material, la profundidad requerida y los objetivos de producción afectan el resultado.
Láser de fibra de 20W vs 30W vs 50W: la respuesta breve
Las tres clases de potencia se superponen en muchas aplicaciones de marcado. Sus diferencias cobran más importancia a medida que el trabajo requiere una mayor eliminación de material, un tiempo de procesamiento más corto o más margen de producción.
- 20W: Elige esta opción cuando el marcado de identificación rutinario sea el trabajo principal, la eliminación de material sea limitada y el tiempo de ciclo requerido ya sea alcanzable.
- 30W: Avanza a una categoría superior cuando necesites más margen de proceso, grabado ligero o moderado de forma habitual, o ciclos de producción más cortos.
- 50W: Evalúala cuando la eliminación repetida de material, el grabado más profundo, los objetivos estrictos de tiempo de ciclo o un mayor rendimiento de producción sean las verdaderas restricciones.
| Requisito de decisión | 20W | 30W | 50W | Por qué es importante |
|---|---|---|---|---|
| Marcado superficial rutinario | Candidato fuerte | Candidato fuerte | A menudo, más capacidad de la que el proceso requiere | Si la marca ya cumple los objetivos de calidad y tiempo de ciclo, más potencia puede aportar poco |
| Eliminación ligera de material | Posible cuando el tiempo de ciclo es aceptable | Más margen de proceso | Más margen de rendimiento | La demanda de remoción hace que la potencia disponible sea más importante |
| Grabado profundo o repetido | Posible, pero puede requerir más tiempo o pasadas | Más adecuado para cargas de remoción moderadas | Candidato más fuerte para cargas de remoción exigentes | El grabado requiere la eliminación repetida de material en lugar de solo una modificación superficial |
| Objetivo ajustado de tiempo de ciclo | Menor margen de rendimiento | Margen adicional | Mayor rendimiento potencial | Es posible que la misma marca aceptable deba producirse en menos segundos |
| Mayor volumen de producción | Puede ser suficiente | A menudo vale la pena evaluarlo | Es más probable que se justifique cuando el tiempo de láser es una restricción de producción | Los pequeños ahorros de tiempo por pieza pueden volverse importantes a escala |
| Razón principal para elegir | Capacidad suficiente sin sobreespecificación innecesaria | Margen adicional de operación y producción | Mayor demanda de remoción de material o de capacidad de procesamiento | La potencia adicional solo es valiosa cuando resuelve una necesidad medible del proceso |
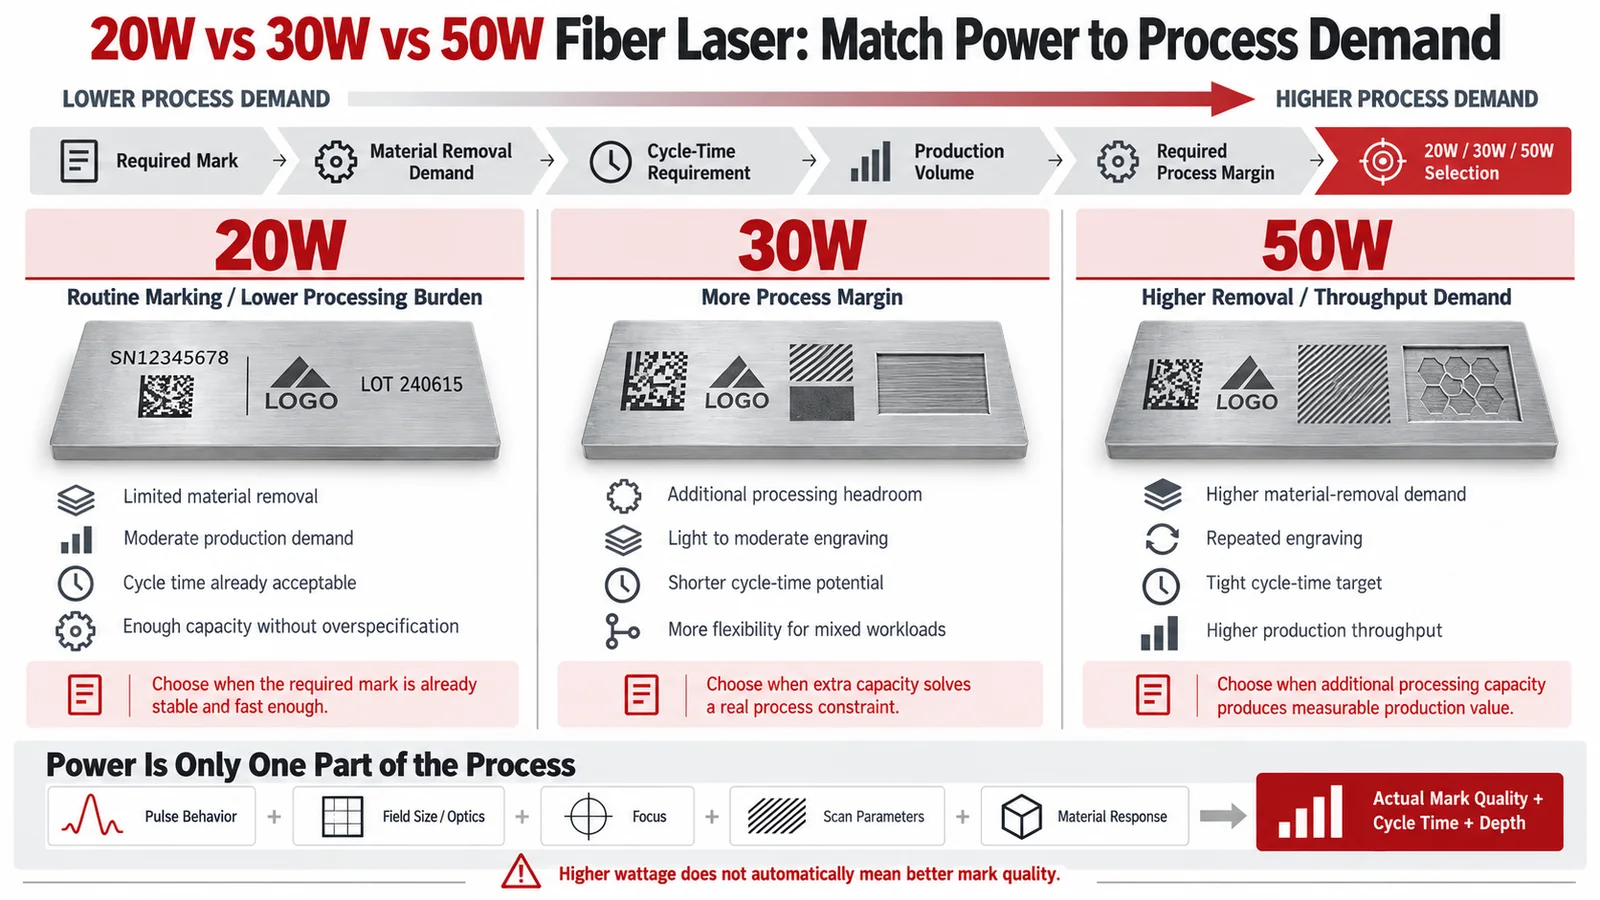
Considere la tabla como un punto de partida, no como un límite de capacidad. Un láser de 20 W puede realizar algunos trabajos de grabado, y un láser de 50 W puede realizar marcado superficial ordinario. Lo que importa es si la potencia adicional produce un beneficio medible en el trabajo real.
¿Qué significan realmente 20 W, 30 W o 50 W?
La potencia en vatios es la potencia de salida promedio del láser
En un láser de fibra pulsado, la especificación de 20 W, 30 W o 50 W describe principalmente la potencia de salida promedio nominal. Le indica cuánta energía láser se puede suministrar a lo largo del tiempo, pero no le dice exactamente cómo se suministra esa energía a la pieza de trabajo.
Para una fuente pulsada que opera a una tasa de repetición constante, una relación simplificada útil es:
Potencia promedio = energía de pulso × tasa de repetición.
Por lo tanto, no debe suponerse que una fuente de 50 W produzca pulsos individuales con 2,5 veces la energía de una fuente de 20 W. Una mayor potencia promedio puede provenir de una combinación diferente de energía de pulso, tasa de repetición, duración de pulso y diseño de la fuente.
En la práctica, las fuentes de fibra industriales de 20 W, 30 W y 50 W pueden usar rangos de frecuencia de repetición diferentes y, aun así, tener cifras similares de energía máxima del pulso. Algunas familias de fuentes también ofrecen ancho de pulso ajustable. La potencia en vatios es una especificación importante, pero no es una descripción completa del pulso láser.
Por qué dos láseres con la misma potencia pueden comportarse de manera diferente
Dos máquinas que se venden como “láseres de fibra de 30 W” pueden tener ventanas de proceso notablemente diferentes. Las diferencias relevantes incluyen:
- energía del pulso;
- duración del pulso;
- frecuencia de repetición;
- potencia pico;
- calidad del haz;
- diámetro del haz y configuración óptica;
- campo de marcado disponible y distancia focal;
- velocidad de escaneo y estrategia de relleno;
- precisión del enfoque.
. Esto es especialmente importante cuando . comparar láseres de fibra Q-switched convencionales con fuentes de fibra MOPA. Si un trabajo depende del control del ancho de pulso, la entrada de calor, la formación de color o una ventana estrecha de respuesta superficial, aumentar la potencia promedio puede no satisfacer el requisito real del proceso.
Para una comparación justa entre 20 W, 30 W y 50 W, mantenga la arquitectura de la fuente, la óptica y la configuración básica de la máquina lo más similares posible. Si un candidato utiliza una arquitectura de pulso diferente o una lente de campo sustancialmente distinta, la prueba compara sistemas láser completos en lugar de solo la potencia.

La verdadera pregunta: ¿Puede hacer la marca, o puede hacerla lo suficientemente rápido?
Separe dos preguntas antes de elegir la potencia:
- ¿Puede el láser crear la marca requerida?
- ¿Puede crear esa marca con la profundidad, la calidad, el tiempo de ciclo y el volumen de producción requeridos?
Un proceso puede superar la primera prueba y aun así fallar la segunda.
El marcado superficial suele requerir menos eliminación de material
Muchos trabajos industriales son principalmente tareas de identificación: logotipos, números de serie, números de pieza, códigos QR, códigos Data Matrix, placas de identificación y marcas de trazabilidad. Según el material y el mecanismo de marcado, estos trabajos pueden requerir relativamente poca eliminación de material.
Si un sistema de 20 W ya produce de forma fiable la marca requerida, pasar a 30 W o 50 W no hace que el resultado sea automáticamente más preciso o más legible. Las principales ventajas potenciales suelen ser el margen de proceso y un tiempo de procesamiento más corto.
Así que “¿Puede 20 W marcar este material?” es solo la primera pregunta. Varias clases de potencia podrían ser capaces de hacer el mismo logotipo o código. Para producción, la pregunta más importante es si el sistema de menor potencia puede hacerlo lo suficientemente rápido y con la suficiente consistencia.

La eliminación de material cambia la decisión de potencia
La potencia se vuelve más importante a medida que el trabajo pasa de la modificación superficial hacia la eliminación física de material.
El grabado, la ablación repetida, los códigos hundidos y las cavidades más profundas requieren que se elimine material en lugar de solo modificarlo en la superficie. A medida que aumenta la profundidad requerida, el proceso puede necesitar más pasadas, velocidades de escaneo más bajas, un espaciado entre líneas más cerrado o una estrategia de parámetros diferente. Todo esto puede aumentar el tiempo de procesamiento.
Una mayor potencia promedio puede proporcionar capacidad adicional útil, pero la profundidad de grabado todavía no puede predecirse solo a partir del vataje. Un láser de 20 W puede eliminar metal en condiciones adecuadas, mientras que un proceso de 50 W mal optimizado todavía puede dar un mal resultado.
Un ejemplo publicado Ejemplo de grabado profundo en acero inoxidable de Trotec muestra cuánto puede importar la estrategia de parámetros incluso cuando la potencia del láser permanece fija. Usando el mismo láser MOPA de 20 W con una lente F-160 en un área de 5 × 5 mm y apuntando a una profundidad de grabado de unos 200 μm, un proceso optimizado para el tiempo requirió 112 segundos, mientras que un proceso optimizado para la calidad requirió 375 segundos. Esas cifras no son una tasa de grabado universal de 20 W; muestran cuánto pueden cambiar el tiempo de procesamiento los requisitos de calidad superficial, la estrategia de pasadas, la velocidad y la frecuencia a la misma potencia nominal.
¿Cuánto más rápidos pueden ser 30 W o 50 W?
Una mayor potencia puede reducir el tiempo de ciclo cuando el proceso puede aprovecharla
Una razón común para pasar de 20 W a 30 W o 50 W no es que el láser de menor potencia no pueda marcar la pieza. Es que producir un resultado aceptable lleva demasiado tiempo para el objetivo de producción.
Laserax ha publicado una prueba de marcado en aluminio que proporciona un ejemplo útil. Su equipo optimizó la tasa de repetición, el espaciado entre líneas, la energía del pulso, la velocidad de escaneo, el tamaño del punto de enfoque y la estrategia de relleno para aluminio 380 y aluminio 6061. Para un código Data Matrix 16 × 16 específico que mide 10 × 10 mm, los tiempos de marcado reportados fueron:
| Potencia probada | Tiempo de marcado publicado |
|---|---|
| 20W | 5,25 segundos |
| 30W | 3,62 segundos |
| 50W | 2,37 segundos |
En esa prueba, una mayor potencia redujo sustancialmente el tiempo de marcado. Las cifras no definen una relación de velocidad universal para otros trabajos con láser de fibra.
Estos son los resultados publicados por Laserax, no datos de prueba de Zhuorui ni una especificación garantizada de la máquina. Son útiles como ejemplo de cómo el rendimiento puede cambiar en condiciones definidas. Cambie el material, el contraste requerido, la profundidad de grabado, el campo de marcado, las características de la fuente, la geometría del código o los parámetros del proceso, y el resultado también puede cambiar.
Por qué la velocidad no aumenta por un multiplicador fijo
Una máquina de 50 W no es automáticamente 2,5 veces más rápida que una máquina de 20 W simplemente porque su potencia media nominal sea 2,5 veces mayor.
El tiempo real de procesamiento depende de:
- la geometría de la marca y el área rellena;
- la profundidad o el contraste requeridos;
- el material y el estado de la superficie;
- las características del pulso;
- frecuencia de repetición;
- la velocidad de escaneo;
- el espaciado entre líneas de relleno;
- número de pasadas;
- lente y campo de marcado;
- posición de enfoque;
- los criterios de aceptación para la marca terminada.
La conclusión práctica es simple: una mayor potencia disponible puede acortar el tiempo de procesamiento solo cuando el material y el proceso pueden aprovechar de forma productiva esa capacidad adicional.
¿Cuándo tiene más sentido un láser de fibra de 20 W?
Un láser de fibra de 20 W debe juzgarse en función de los requisitos del trabajo, no descartarse simplemente porque es el más bajo de estas tres clases de potencia.
Puede ser una elección sensata cuando el trabajo consiste principalmente en marcado de identificación rutinario, la eliminación de material es limitada, el volumen de producción es moderado y la marca requerida ya se puede producir dentro del tiempo de ciclo disponible.
20W merece una consideración seria cuando:
- el trabajo consiste principalmente en números de serie, logotipos, códigos y marcas de trazabilidad estándar;
- el grabado o la eliminación de recubrimiento es limitada;
- no existe un requisito exigente de grabado profundo;
- el tiempo de ciclo ya cumple el objetivo de producción;
- el tamaño del lote no justifica capacidad de rendimiento adicional;
- el proceso tiene una ventana de parámetros estable en el nivel de potencia más bajo.
La pregunta clave es:
¿Qué requisito medible fallaría si se mantuviera con 20 W?
Si no existe un requisito de tiempo de ciclo, remoción de material, margen de proceso o carga de trabajo futura realista que necesite más capacidad, pasar a una mayor potencia puede ofrecer poco beneficio práctico.
Un sistema de 20 W todavía puede grabar. El problema se vuelve cada vez más económico a medida que aumentan el volumen o la profundidad de remoción: las pasadas adicionales y los tiempos de procesamiento más largos pueden hacer que un sistema de mayor potencia sea más atractivo.
¿Cuándo vale la pena dar el salto a 30 W?
La razón principal para elegir 30 W en lugar de 20 W no es que 30 W desbloquee de repente un conjunto completamente diferente de metales. En muchas aplicaciones, los dos niveles de potencia se superponen en la capacidad básica de marcado.
Lo que principalmente aporta 30 W es más margen de proceso.
Un sistema de 30 W se vuelve más atractivo cuando:
- un proceso de 20 W se está acercando al límite aceptable de tiempo de ciclo;
- el grabado ligero o moderado se está convirtiendo en un requisito habitual;
- el trabajo requiere ablación repetida o múltiples pasadas;
- los tamaños de lote están creciendo;
- los trabajos de producción mixtos requieren más flexibilidad operativa;
- es probable que la demanda futura realista requiera más rendimiento.
Eso convierte a 30W en una clase de potencia intermedia útil, pero no automáticamente en la opción de mejor valor para todos los compradores. La capacidad adicional solo importa cuando resuelve una restricción real de producción o procesamiento.
Si una máquina de 20W ya cumple con los requisitos de calidad de marcado y tiempo de ciclo con un margen de proceso cómodo, es posible que 30W no cambie sustancialmente la economía. Si la carga de grabado o el volumen de producción ya es considerable, la diferencia entre 30W y 50W puede ser más importante que la diferencia entre 20W y 30W.
¿Cuándo se convierte 50W en la mejor opción?
Un láser de fibra de 50W tiene más sentido cuando la aplicación realmente puede utilizar la capacidad de procesamiento adicional.
Mayor demanda de remoción de material
Las aplicaciones con uso intensivo de grabado son una de las razones más claras para evaluar 50 W. Las cavidades más profundas, la remoción repetida de material, la ablación sustancial de recubrimientos o las marcas que requieren muchas pasadas pueden consumir una cantidad significativa de tiempo de láser.
A medida que un proceso pasa de alterar una superficie a eliminar material físicamente, el rendimiento se vuelve más importante. Una fuente de mayor potencia puede reducir la disyuntiva entre la profundidad requerida, la calidad superficial y el tiempo de procesamiento.
Todavía no existe una regla universal que diga que se requieren 50 W por encima de cierta profundidad de grabado. El material, las características de la fuente, la entrega del haz, la estrategia de escaneo y los requisitos de calidad siguen formando parte del resultado.
Objetivos más estrictos de tiempo de ciclo
Un proceso puede ser técnicamente exitoso y aun así no ser apto para producción porque tarda demasiado.
Si un código aceptable tarda varios segundos a 20 W, pero la estación de producción necesita un ciclo mucho más corto, la potencia adicional puede tener un valor económico directo. La métrica útil no es la velocidad máxima de escaneo. Es el tiempo requerido para producir la marca aceptada.
Eso incluye cada pasada y cada paso de procesamiento necesarios para cumplir con el contraste, la profundidad, la definición de bordes, la legibilidad y la condición superficial especificados.
Mayor rendimiento de producción
El volumen de producción cambia el valor incluso de una pequeña mejora en el tiempo de ciclo.
Ahorrar uno o dos segundos puede no importar mucho en lotes ocasionales. El mismo ahorro puede volverse significativo cuando se procesan miles de piezas o cuando el marcado láser es el cuello de botella en una línea de producción.
Por esa razón, es mejor tratar 50W como una decisión de capacidad de producción en lugar de simplemente una versión más potente de un marcador de 20W o 30W.
¿Cuándo no resolverá el problema un mayor vataje?
Aumentar la potencia solo ayuda cuando la capacidad de procesamiento insuficiente es la restricción real. Varios problemas comunes de marcado se deben a otra cosa.
Cuando las características del pulso son la variable limitante
Si la aplicación depende en gran medida de la duración del pulso, la potencia máxima, el aporte térmico o una reacción superficial específica, pasar de 30W a 50W puede no satisfacer el requisito real.
Esto es especialmente relevante al comparar fuentes de fibra Q-switched estándar con arquitecturas MOPA. Los sistemas MOPA pueden proporcionar un control más amplio del ancho de pulso y la frecuencia, lo que puede importar más que un simple aumento de la potencia media para algunos procesos sensibles a la superficie.
Por lo tanto, las aplicaciones que implican formación controlada de color, superficies sensibles al calor o una ventana de proceso estrecha deben evaluarse por el comportamiento de la fuente, así como por la potencia nominal.
Cuando la óptica o el tamaño de campo son la variable limitante
La configuración óptica puede cambiar el proceso de manera igualmente significativa.
A campo de marcado más grande generalmente requiere una configuración óptica diferente y cambia el tamaño del punto y la distribución de energía en la pieza de trabajo. No se debe esperar que dos máquinas que utilizan la misma fuente de 50 W pero lentes de campo diferentes se comporten de manera idéntica.
Si una marca parece débil o no alcanza el resultado esperado, aumentar la potencia de la fuente sin verificar el tamaño de campo, el enfoque, las características del punto y la distancia de trabajo puede solo ocultar el problema real.
Cuando la calidad de la marca, no el rendimiento, es el objetivo
Una mayor potencia no debe confundirse con una mayor precisión.
El texto fino, los bordes nítidos de los códigos, el aporte de calor controlado, las superficies de grabado lisas y el contraste repetible dependen de la configuración óptica y del proceso en su totalidad. Un láser de menor potencia configurado correctamente puede producir un mejor resultado que una máquina de mayor potencia con parámetros inadecuados.
Una mayor potencia le ofrece más capacidad de procesamiento disponible. No le proporciona automáticamente una mejor calidad de marcado.
Cómo elegir la potencia adecuada del láser de fibra para su trabajo
En lugar de elegir la potencia a partir de una tabla genérica de materiales, comience con el requisito de producción real y abórdelo en orden.
Paso 1: Defina la marca requerida
Comience con el resultado, no con el láser.
Especifique si necesita:
- una marca de identificación legible;
- alto contraste visual;
- un código QR o Data Matrix;
- eliminación de recubrimiento;
- texturización superficial;
- grabado poco profundo;
- una profundidad de grabado definida;
- una marca que debe resistir un proceso posterior o una condición de servicio específica.
El resultado requerido determina cuánto trabajo de procesamiento debe realizar el láser.
Paso 2: Separar la modificación superficial de la eliminación de material
Pregunte cuánto material debe eliminarse físicamente.
Si la aplicación cambia principalmente el color, el contraste, el estado de oxidación o una capa superficial delgada, una potencia adicional puede ofrecer menos beneficio que para el grabado repetido o la eliminación más profunda.
Esta distinción es más útil que decir que un metal en particular “necesita” un vataje en particular.
Paso 3: Establezca un objetivo real de tiempo de ciclo
No pregunte solo qué máquina es más rápida. Defina el requisito de producción:
¿Cuántos segundos por pieza puede usar la operación de marcado?
Una vez conocido ese objetivo, las pruebas con muestras pueden mostrar si 20W ya lo cumple o si 30W o 50W proporcionan una ventaja significativa.
Paso 4: Incluya el volumen de producción
La misma marca puede justificar distintas máquinas con diferentes volúmenes de producción.
Un proceso de 20 W que requiere unos segundos adicionales puede ser perfectamente razonable para lotes ocasionales. Con un alto volumen diario, esos segundos se acumulan y repercuten en la utilización de la máquina, la mano de obra, el balanceo de la línea y las restricciones de rendimiento.
Por lo tanto, la selección de potencia debe considerar no solo lo que la máquina puede producir, sino también con qué frecuencia debe producirlo.
Paso 5: Decida cuánto margen de proceso necesita realmente
La capacidad adicional puede ser útil cuando:
- las superficies de las piezas varían;
- la profundidad de la marca puede aumentar más adelante;
- se espera que el volumen del lote aumente;
- la máquina manejará varios trabajos diferentes;
- es probable que los proyectos futuros requieran una mayor eliminación de material.
Pero un vago “a prueba de futuro” no es una razón de peso para comprar la mayor potencia disponible. La capacidad adicional tiene más valor cuando protege contra una limitación futura realista.
Paso 6: Compare la fuente láser real, no solo la etiqueta de potencia
Una vez que la elección se haya reducido a uno o dos niveles de potencia, compare las especificaciones ópticas y de la fuente real.
Las preguntas relevantes incluyen:
- ¿La fuente es Q-switched o MOPA?
- ¿Qué rango de energía de pulso está disponible?
- ¿Qué rango de frecuencia de repetición está disponible?
- ¿El ancho de pulso es fijo o ajustable?
- ¿Qué calidad de haz se especifica?
- ¿Qué lente de campo y área de marcado se utilizarán?
- ¿Qué ventana de proceso se ha demostrado en el material real?
Esta comparación evita un error común de adquisición: elegir entre máquinas por potencia y precio mientras se ignoran las especificaciones que determinan cómo se puede usar realmente esa potencia.
Si las máquinas preseleccionadas utilizan diferentes arquitecturas de fuente, especificaciones de pulso o lentes de campo, registre esas diferencias. El resultado es entonces una comparación a nivel de sistema, no es prueba de que la potencia por sí sola causara la diferencia de rendimiento.
¿Cuándo debería probar 20 W, 30 W y 50 W en la pieza real?
Si la aplicación encaja claramente en una clase de potencia, puede no ser necesario probar las tres. Sin embargo, cuando la elección sigue estando entre dos configuraciones, una prueba controlada con muestras suele ser más útil que comparar otra hoja de especificaciones.
Las pruebas con muestras son especialmente útiles para:
- grabado profundo o repetido;
- requisitos estrictos de tiempo de ciclo;
- superficies metálicas recubiertas o tratadas;
- aleaciones o acabados superficiales poco comunes;
- códigos QR o Data Matrix pequeños de alta densidad;
- aplicaciones con estrictos criterios de aceptación visuales o dimensionales.

Compare cada máquina con el mismo resultado requerido, no haciendo funcionar cada láser con ajustes máximos arbitrarios. Mantenga consistentes la pieza de trabajo, la geometría de la marca, el área de marcado y los criterios de aceptación, mientras permite que cada máquina candidata se optimice para ese mismo objetivo. Forzar ajustes idénticos de velocidad, frecuencia, trama o pasadas entre distintas clases de potencia puede producir una comparación artificial.
Registrar al menos:
- legibilidad y contraste de la marca;
- profundidad de grabado;
- tiempo de ciclo;
- número de pasadas;
- definición de bordes;
- efecto de calor o decoloración;
- condición de la superficie después del procesamiento;
- repetibilidad en múltiples piezas.
Si tanto 30W como 50W producen una marca aceptable, 50W no es automáticamente la mejor compra. La decisión depende de si su ventaja medida en tiempo de ciclo o margen de proceso es lo suficientemente grande como para justificar la configuración superior.
¿Qué potencia debería elegir?
Una buena regla de selección es:
Elija la clase de potencia más baja que pueda alcanzar de forma fiable la marca, la profundidad, el tiempo de ciclo y el volumen de producción requeridos, con suficiente margen de proceso para la aplicación real.
un proceso de 20 W se está acercando al límite aceptable de tiempo de ciclo; láser de fibra puede ser la opción correcta cuando el marcado rutinario es la tarea principal y la velocidad de producción ya es suficiente. Un sistema de 30W merece la pena cuando un margen de procesamiento adicional resuelve una restricción real de tiempo de ciclo, grabado o carga de trabajo. Un sistema de 50W resulta más atractivo a medida que aumentan la demanda de remoción de material, el volumen de producción y la presión sobre el rendimiento.
La potencia en vatios sigue siendo solo una especificación. Si la aplicación es sensible a las características del pulso, el tamaño del campo, el comportamiento del punto, el enfoque, el aporte de calor o la arquitectura de la fuente, pasar de 20W a 30W o 50W puede que no resuelva el problema real del proceso.
Comience la comparación final de máquinas con la pieza y el requisito de producción: material y superficie, marca requerida, profundidad requerida, área de marcado, objetivo de tiempo de ciclo, volumen del lote, criterios de calidad y carga de trabajo futura realista. Una vez definidos esos datos, los 20W, 30W y 50W pueden probarse como opciones de ingeniería en lugar de tratarse como simples niveles de potencia de “bueno, mejor, el mejor”.




