
Applications de la machine de marquage laser – Textile, cuir et chaussures
Applications de marquage laser pour le textile, le cuir et les chaussures
Les fabricants de textile, de cuir et de chaussures utilisent le marquage laser pour les logos, les motifs décoratifs, les informations de taille et d'entretien, les codes de lot ou de traçabilité, ainsi que certaines tâches de données variables. Le procédé correct dépend du matériau ou du revêtement exact, de l'aspect cible, de la géométrie de la pièce, de la méthode de chargement, de la cadence de production et des exigences de contrôle des fumées. Les essais sur échantillons doivent confirmer à la fois la qualité du marquage et la configuration de production avant de choisir une machine.
- Maroquinerie, chaussures, étiquettes textiles et motifs de tissus
- Définir le contraste, la qualité des bords, la durabilité et la lisibilité des codes avant les essais
- Comparez le CO2 et l'UV uniquement lorsque le matériau et le résultat cible le justifient
- Utilisez les résultats d'échantillons pour définir le gabarit, le positionnement, l'extraction et le formulaire de production
Secteur d'activité et périmètre produit
Quels produits textiles, en cuir et chaussants utilisent le marquage laser ?
Commencez par le produit réel et la zone à marquer avant de choisir une machine. Les articles en cuir, les chaussures, les étiquettes textiles et les applications de motifs sur tissu créent des exigences différentes en matière d'apparence, de géométrie, de positionnement, de manipulation et de vitesse de production ; utilisez l'application la plus proche ci-dessous lorsque le projet nécessite des conseils plus spécifiques.
Marquage des articles en cuir
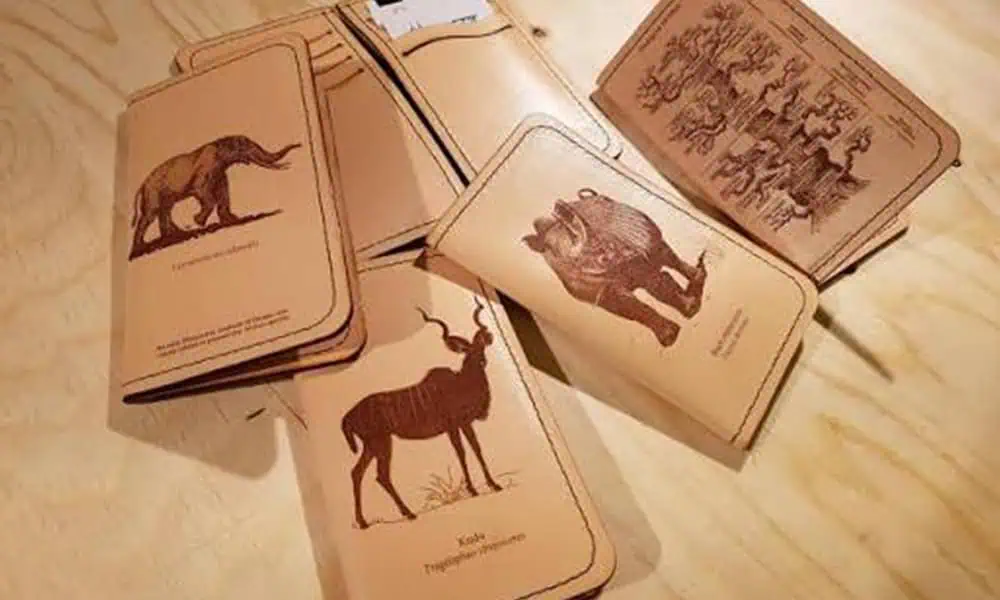
Sacs, ceintures, portefeuilles, étuis et accessoires en cuir, où la qualité du logo, la finition de surface, le maintien de la pièce, l'odeur et le contrôle esthétique sont importants.
Voir le marquage des articles en cuirMarquage laser de chaussures
Tiges, semelles, semelles intérieures, pattes et composants de chaussures à géométrie courbe, empilements multimatériaux, sensibilité à la chaleur et contrôles des odeurs.
Voir le marquage des chaussuresMarquage laser d'étiquettes textiles
Étiquettes en tissu, étiquettes synthétiques et étiquettes cousues ou alimentées en rouleau qui nécessitent des données variables, des codes de lot, des tailles, des symboles d'entretien ou un codage en ligne.
Voir le marquage des étiquettes textilesMarquage laser de motifs textiles
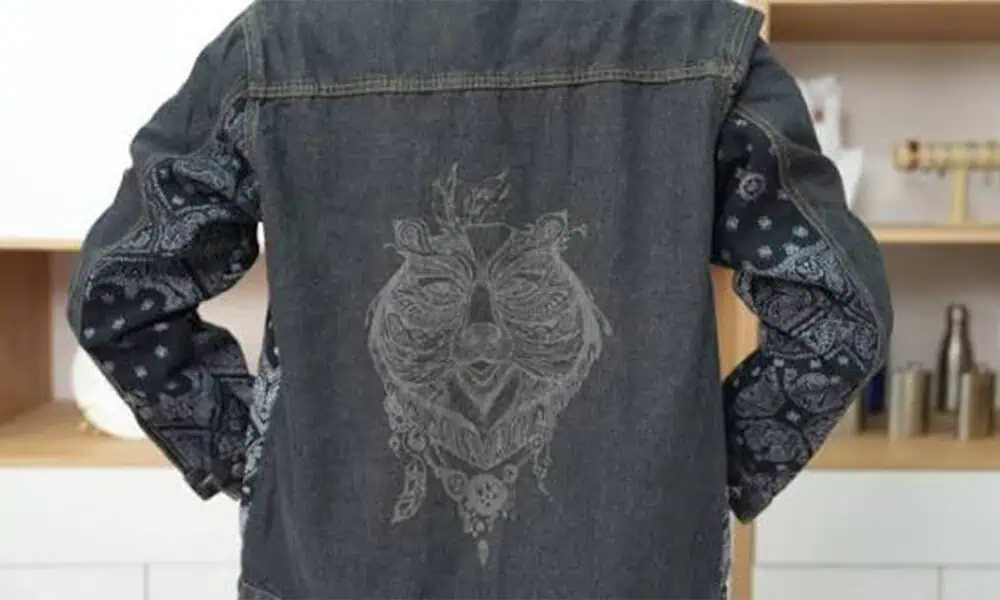
Denim, panneaux de vêtements, tissus d'ameublement et surfaces textiles décoratives où le placement du motif, le bord de brûlure, le retrait et la répétabilité déterminent la configuration.
Voir le marquage des motifs sur tissuPourquoi marquer
Pourquoi les produits textiles, en cuir et chaussants sont-ils marqués au laser ?
La raison du marquage détermine ce qui doit être visible, durable, lisible ou reproductible. Un logo décoratif et un code de traçabilité de production peuvent s'appliquer à la même famille de produits, mais nécessitent des contrôles d'acceptation très différents.
Image de marque et décoration
Appliquez des logos, des icônes, des monogrammes, des textures et des motifs décoratifs sans ajouter d'étiquette imprimée séparée ni d'étape de gravure mécanique.
Informations produit
Marquez la taille, le modèle, les informations d'entretien, l'identification des pièces ou d'autres informations fixes directement sur une étiquette, un composant ou un accessoire fini.
Traçabilité et données variables
Ajoutez des codes de lot, des numéros de série, des codes QR ou des codes Data Matrix lorsque l'historique de production ou l'identification au niveau de l'article doit accompagner le produit.
Production flexible de petites séries
Modifiez les visuels ou les données entre les styles, les tailles, les lots ou les commandes personnalisées lorsque le contenu numérique change plus fréquemment que le poste de travail physique.
Contenu du marquage
Qu'est-ce qui est habituellement marqué sur les produits textiles, en cuir et chaussants ?
Le contenu du marquage modifie la taille requise de l'élément, le contraste, la méthode de positionnement, le flux de données et la méthode d'inspection. Définissez le visuel ou le code réel avant de comparer les configurations de machine.
| Contenu du marquage | Produits typiques | À vérifier |
|---|---|---|
| Logo ou graphique décoratif | Sacs en cuir, ceintures, portefeuilles, tiges de chaussures, denim et panneaux de vêtements. | Placement, qualité des bords, teinte ou contraste, toucher de surface et limite de rejet esthétique. |
| Taille, modèle ou informations d'entretien | Étiquettes textiles, composants de chaussures et accessoires vestimentaires. | Clarté des petits caractères, contraste et durabilité au lavage/frottement lorsque l'usage final l'exige. |
| Code de lot, code de date ou numéro de série | Étiquettes, vignettes, composants de chaussures et accessoires textiles emballés. | Taille des caractères, source des données, méthode de changement et positionnement répétable. |
| Code QR ou Data Matrix | Étiquettes de traçabilité, vignettes anti-contrefaçon et identifiants de fabrication. | Taille du module, contraste, zone silencieuse, éclairage du scanner et règle de reprise. |
| Motif ou texture de grande taille | Effets denim, panneaux de tissu, revêtements d'ameublement et surfaces textiles de marque. | Alignement du motif, effet thermique, retrait, tension de la bande ou du panneau et répétabilité sur toute la surface. |
Lorsqu'un code doit échanger des données avec une base de données de production, un scanner, un PLC ou un MES, examinez le flux de données requis conjointement avec la tâche de marquage. Voir Traçabilité, PLC, MES et intégration des données pour les méthodes d'intégration au niveau système.
Variables de résultat
Qu’est-ce qui détermine le résultat du marquage laser ?
Le nom du matériau à lui seul ne suffit pas. La fenêtre de process est déterminée par la construction de la surface, l'effet recherché, la taille des détails, la géométrie, les exigences de production et le comportement des fumées de la pièce réelle.
Matériau et construction de la surface
Le type de cuir, la fibre textile ou le mélange, la couche synthétique, le revêtement, la mousse, le caoutchouc, l'adhésif et la finition peuvent modifier l'absorption, la réponse colorimétrique, la fusion, la carbonisation et les résidus.
Type de marquage et exigence de caractéristique
Un contraste clair ou foncé, une gravure peu profonde, une texture décorative, un texte fin ou un code lisible par machine créent des exigences différentes en matière de caractéristiques, d'effets de surface et de fenêtre de process.
Détail et zone marquée
Les petits caractères et les modules de code mettent l'accent sur la résolution optique et la stabilité de mise au point ; les motifs plus grands mettent l'accent sur la couverture du champ, le placement et la gestion de la chaleur sur toute la zone.
Géométrie de la pièce
Les pièces plates, souples, cousues, courbes, moulées ou alimentées en rouleau modifient le support, la récupération de référence, la distance de travail et l'ampleur de la variation de hauteur à contrôler.
Exigence de production
La taille du lot, le temps de takt, la vitesse de ligne, le chargement par l'opérateur, le changement de SKU et les données variables déterminent si une manutention manuelle, assistée par vision, à la volée ou automatisée est réalisable.
Fumée, odeur et résidu
Le volume de fumée, les condensats et les résidus peuvent affecter la propreté de l'optique, l'aspect des pièces, l'environnement de l'opérateur et le système d'extraction requis pour une production stable.
Pour une réponse spécifique au matériau, consultez la section correspondante cuir, textile, mousse et EVA, silicone et caoutchouc ou plastique revêtu conseils avant de figer la fenêtre de process.
Résultat cible
Quel résultat doit être défini avant les essais ?
Un échantillon doit être jugé par rapport au résultat dont la pièce de production a réellement besoin. Définissez les critères d'acceptation avant de comparer les sources laser, car une marque visuellement visible peut encore ne pas satisfaire aux exigences de durabilité, de lisibilité des codes, de qualité de surface ou de temps de cycle.
| Tâche | Résultat cible | Critères d'acceptation typiques |
|---|---|---|
| Logo ou marquage décoratif | Teinte, contraste ou texture requis avec un impact cosmétique maîtrisé. | Définition des bords, uniformité, positionnement, toucher de surface et dommages thermiques visibles. |
| Informations d'étiquette textile | Petits textes ou symboles lisibles qui restent acceptables pendant la manipulation ou l'exposition requises. | Netteté des caractères, contraste et tout test de lavage/frottement spécifié. |
| Code QR ou Data Matrix | Géométrie et contraste du code stables, lisibles dans la configuration d’inspection prévue. | Forme du module, zone de silence, résultat du scanner et répétabilité. |
| Motif de tissu | Placement et apparence constants du motif sur toute la zone prévue du panneau ou de la bande. | Alignement, régularité de la teinte, retrait, brûlure et répétabilité. |
| Composant de chaussure | Marque constante sur la pièce réelle, courbe ou moulée, sans dommage de surface inacceptable. | Cohérence de la mise au point, position, effet thermique, résidu et limite de rejet cosmétique. |
Géométrie et chargement
Comment la forme et le chargement de la pièce affectent-ils la configuration ?
De nombreux problèmes liés aux textiles et aux chaussures sont des problèmes de positionnement ou de support plutôt que des problèmes de source laser. La pièce doit rester dans une position reproductible et une condition de focalisation constante pendant que l'opérateur ou la ligne charge la pièce.
- Pièces flexibles plates : utilisez une surface de support stable, une référence reproductible et un maintien suffisant pour éviter les plis, l'affaissement ou le soulèvement des bords.
- Chaussures courbes ou pièces moulées : examinez les nids de support, l'angle de marquage, la variation de hauteur, la couverture du champ et l'accès à la zone esthétique.
- Étiquettes ou tissu alimentés en rouleau : contrôlez la tension de la bande, la position de déclenchement, la vitesse de ligne, la synchronisation des données variables et l'extraction sur toute la bande en mouvement.
- Petites séries et personnalisation : planifier le changement de visuel, le changement de montage, l'alignement de l'opérateur et l'approbation de la première pièce afin que les changements fréquents de SKU ne créent pas d'erreurs de positionnement.
- Position variable de la pièce : améliorez d'abord le montage, ou évaluez le positionnement par vision lorsque la pièce ne peut pas être localisée de manière constante à l'aide de références mécaniques seules.
Laser de premier essai
Quelle source laser doit être testée en premier ?
Choisissez le premier test laser en fonction de la construction du matériau et du résultat cible, et non à partir du seul nom du produit. Le CO2 est une première comparaison courante pour de nombreuses tâches sur le cuir et le textile ; l'UV peut valoir la peine d'être comparé pour certaines surfaces synthétiques ou revêtues thermosensibles et pour des exigences de détails fins.
Marquage laser CO2
À examiner en premier lorsque : l'application utilise du cuir, du textile, du tissu, des surfaces organiques ou certaines couches non métalliques sélectionnées où une interaction avec le CO2 est susceptible de produire le contraste, la gravure ou l'effet de surface requis.
Le test sur échantillon doit vérifier : la couleur ou le contraste, les brûlures, la qualité des bords, le retrait, les résidus, l'odeur et le temps de cycle sur le matériau et la finition réels.
Marquage laser UV
Comparer lorsque : les étiquettes synthétiques sélectionnées, les surfaces polymères revêtues ou les applications à détails fins n'atteignent pas la cible avec le premier procédé, ou la sensibilité à la chaleur rend une autre longueur d'onde intéressante à tester.
Le test sur échantillon doit vérifier : si le niveau de détail et de contraste requis s'améliore sans entraîner de dommages de surface, de résidus ou de compromis inacceptables sur le temps de cycle.
Limite des accessoires métalliques : si le composant marqué est en réalité une boucle métallique, une tirette de fermeture à glissière, un œillet, une étiquette métallique ou autre quincaillerie, traitez-le comme une tâche de marquage sur métal et évaluez la voie Fiber/MOPA appropriée pour ce métal et cette surface au lieu de supposer que l'orientation de la source cuir/textile s'applique.
Important : ne choisissez pas la puissance de la source ni une machine finale à partir d'une étiquette de matériau générique. Consignez l'échantillon exact, l'état de surface, le visuel et le résultat d'acceptation avant de passer de la présélection de la source à la sélection de la configuration.
Formulaire de positionnement et de production
Quand faut-il des gabarits, de la vision ou du marquage à la volée ?
Les gabarits, la vision et le marquage à la volée résolvent les problèmes de manipulation et de positionnement. Ils doivent être évalués une fois que le test source a montré que le matériau et l'effet cible sont réalisables.
Gabarit ou nid de support
Utilisez une référence mécanique lorsque des pièces souples, courbes ou moulées nécessitent un support, une orientation ou une hauteur reproductibles lors du chargement manuel.
Positionnement par vision
Évaluez la vision lorsque la position ou l'orientation de la pièce varie suffisamment pour qu'un gabarit fixe ne puisse pas positionner le motif de manière fiable par rapport au produit réel.
Marquage à la volée / en ligne
Évaluez le marquage en ligne pour les étiquettes alimentées en rouleau, les bandes continues ou les productions en mouvement, où la vitesse de ligne, le minutage du déclenchement et les changements de données doivent rester synchronisés.
Modes de défaillance
Où les projets de marquage laser dans le textile, le cuir et la chaussure échouent-ils couramment ?
Un échantillon défaillant doit être diagnostiqué d'après le symptôme visible. Modifier la puissance de la source à l'aveugle peut masquer la cause réelle lorsque le problème est une variation de matériau, la mise au point, le support, le recouvrement, le positionnement ou l'extraction.
| Problème observé | Causes possibles | À vérifier en premier |
|---|---|---|
| Couleur ou contraste irrégulier | Variation de finition de surface, différence de lot de matériau, mise au point irrégulière ou support inégal. | Comparez des pièces provenant du même lot, confirmez l'état de surface et vérifiez la distance de travail sur toute la zone marquée. |
| Roussissement, assombrissement excessif ou carbonisation | Apport thermique excessif, recouvrement excessif, balayage lent ou fenêtre de processus trop agressive pour la surface. | Réduisez systématiquement la charge thermique tout en gardant l’échantillon, l’œuvre et la condition de mise au point sous contrôle. |
| Fusion, vitrification, retrait ou déformation | Couche synthétique sensible à la chaleur, densité d’énergie excessive ou matériau flexible sans support. | Confirmez la construction du matériau, puis comparez une fenêtre de procédé à faible apport thermique ou une autre direction de source lorsque cela est justifié. |
| Bords flous ou déformés | Froissement, affaissement, mouvement de la pièce, changement de hauteur ou mauvaise récupération de la référence. | Stabilisez la pièce et vérifiez la mise au point avant de modifier la recette laser. |
| Mauvaise lisibilité des QR codes ou des Data Matrix | Contraste insuffisant, modules déformés, texture de surface, contamination ou positionnement incohérent. | Inspectez la géométrie du module et le contraste sur la surface réelle, puis vérifiez avec la configuration de lecteur ou de vérificateur prévue. |
| Résidus de fumée, condensats ou odeur persistante | Matériau à forte émission de fumée, position de captage inadaptée, débit d'air insuffisant ou combinaison matériau/procédé inappropriée. | Examinez la captation des fumées au niveau de la marque et identifiez les revêtements, adhésifs ou additifs inconnus avant de poursuivre les essais de production. |
| Position de marquage incohérente | Fixation desserrée, tension de bande variable, orientation des pièces changeante ou synchronisation de déclenchement incorrecte. | Séparez l'erreur de positionnement du résultat laser et corrigez la référence, la fixation, la vision ou la méthode de déclenchement. |
Fumée, odeur et résidus
Le contrôle des fumées doit être évalué avec le matériau réel.
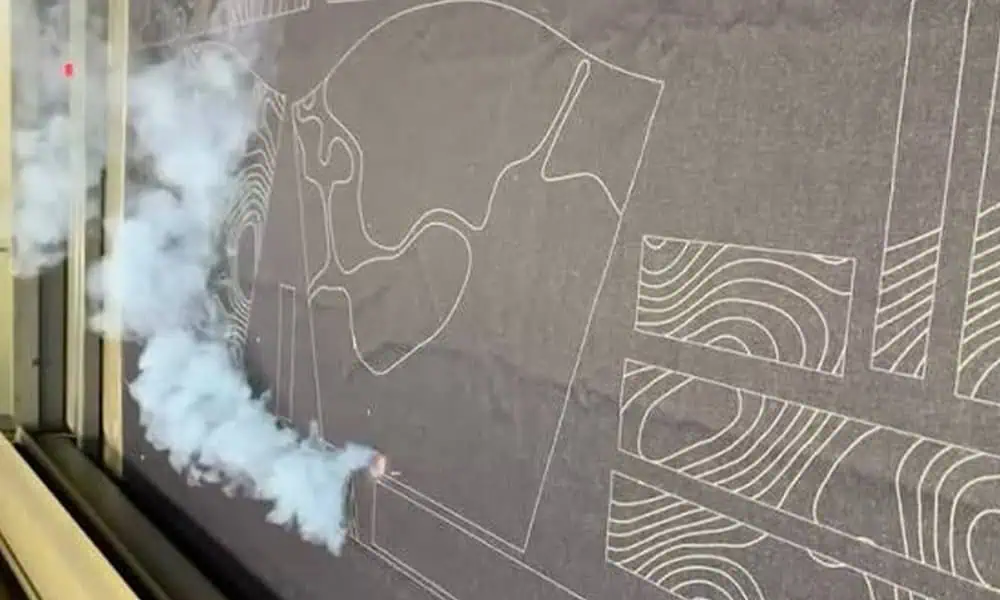
Le cuir, les textiles, la mousse, le caoutchouc et les produits synthétiques enduits peuvent produire de la fumée, des odeurs, de la condensation, des dépôts carbonisés ou des résidus. L'extraction influe sur la propreté, la préservation des propriétés optiques, les conditions de travail des opérateurs et la possibilité de reproduire les résultats obtenus avec l'échantillon conforme en production.
Identifier les couches inconnues avant d'effectuer des tests.
Les cuirs synthétiques inconnus, les textiles ignifuges, les tissus enduits, les adhésifs et les pièces de chaussures multicouches peuvent nécessiter des informations sur les matériaux du fournisseur ou une fiche de données de sécurité avant les essais de processus et la planification de l'extraction.
Valider l'extraction dans le cadre du processus
Record where fumes are captured, whether residue returns to the part, how quickly deposits build up and whether cleaning or filter requirements are practical at the intended production rate.
Avant l'analyse des échantillons
Quelles informations faut-il préparer avant les tests ?
L'essai doit refléter le produit réel ainsi que les exigences de production. Le cahier des charges de l'application doit définir la pièce, le matériau, le graphisme, la géométrie, les critères d'acceptation et le contexte de production prévu avant la comparaison des échantillons.
| Entrée | Ce qu'il faut fournir | Pourquoi c'est important |
|---|---|---|
| Type de produit | Sac, ceinture, portefeuille, tige de chaussure, semelle extérieure, semelle intérieure, panneau en tissu, étiquette, matériau en rouleau ou accessoire. | Définit la géométrie, la manipulation, la zone esthétique et les attentes en matière de débit. |
| Matériau et surface | Type de cuir, fibre ou mélange de fibres textiles, mousse, caoutchouc, revêtement, adhésif ou structure synthétique ; informations du fournisseur sur les matériaux, le cas échéant. | Définit les hypothèses relatives au filtrage à la source et au contrôle des fumées qu'il convient de tester. |
| Œuvre d'art ou code | Fichier de logo, texte, QR/Data Matrix, format de numéro de série, dimensions et plus petit élément. | Définit les exigences relatives aux détails, aux champs, aux données et aux inspections. |
| Géométrie et chargement de la pièce | Zone plane/courbée/souple/cousue, épaisseur, emplacement marqué, tolérance, référence et méthode de mise en charge. | Détermine les besoins en matière de support, de positionnement, de montage, de vision ou de manutention en ligne. |
| Critères d'acceptation | Cible de tonalité ou de contraste, profondeur (le cas échéant), qualité des bords, toucher, résistance au lavage, au frottement et à la flexion, lisibilité du code, ainsi que limites concernant les odeurs et les résidus. | Définit ce qui constitue un échantillon réussi, plutôt que de se fier uniquement à l'apparence. |
| Contexte de production | Taille du lot, cycle prévu, cadence de la ligne, changements de référence (SKU), flux de travail des opérateurs, connexion de données et quantité d'échantillons. | Relie le résultat de l'échantillon à un poste de travail réaliste et au périmètre du devis. |
Qualification des échantillons
Comment les échantillons représentatifs doivent-ils être qualifiés ?
La qualification doit répondre à deux questions : la marque satisfait-elle aux exigences relatives au produit, et ce résultat peut-il être reproduit dans les conditions de production prévues ?
1. Confirmer l'apparence et les détails
Comparez la tonalité, le contraste, la netteté des contours, les détails les plus fins et l'état de surface par rapport à la cible convenue.
2. Vérifiez la présence de dommages indésirables.
Vérifiez l'absence de traces de brûlure, de fonte, de retrait, de déformation, de résidus excessifs, d'altération du revêtement ou de modification inacceptable de la texture.
3. Vérifier la durabilité lorsque cela est requis.
Utilisez les conditions d'exposition au lavage, au frottement, à la flexion ou à la manipulation exigées par le client lorsque la durabilité est un facteur critique pour l'application réelle.
4. Vérifiez les codes, le cas échéant.
Lisez ou vérifiez les codes QR, Data Matrix ou les contenus de type numéro de série en utilisant la méthode d'inspection et les conditions d'éclairage prévues.
5. Répéter sur des parties représentatives
Testez plusieurs pièces réelles ou sections représentatives afin de mettre en évidence les variations liées au lot, à la courbure, au positionnement et aux supports.
6. Enregistrer les conditions de production
Enregistrez l'orientation de la source qualifiée, les paramètres du procédé, les hypothèses relatives à l'optique et au champ, le dispositif de fixation, la distance de travail, les conditions d'extraction et le temps de cycle réel utilisés pour l'échantillon accepté.
Flux de production
Comment un échantillon qualifié passe-t-il en production ?
Une fois qu'un échantillon représentatif a satisfait aux exigences de qualification, l'étape suivante consiste à reproduire ce résultat validé dans les conditions réelles de chargement, de positionnement, d'extraction et de cycle. La mise en place de la production doit figer les conditions ayant permis d'obtenir un échantillon conforme et vérifier que les opérateurs ou la ligne de production sont capables de les reproduire.
1. Congeler le matériau et la surface qualifiés
Enregistrez les informations relatives au matériau, au revêtement, à la finition, au fournisseur ou au lot, ainsi qu'à l'état représentatif du produit, pour l'échantillon accepté.
2. Figer la condition de procédé qualifiée
Consignez la direction de la source retenue, la fenêtre de procédé, le motif, les hypothèses relatives à l'optique ou au champ, ainsi que les autres conditions ayant une incidence directe sur le marquage.
3. Figer le support, la référence et la mise au point
Définir le montage, le maintien, la référence, la distance de travail et la position marquée nécessaires pour reproduire l’échantillon qualifié sur la pièce réelle.
4. Vérifier le chargement réel et le changement de série
Exécuter la méthode de chargement prévue (opérateur, plateau, bande ou ligne) et vérifier l’accessibilité, la reprise de placement, le changement de SKU et le réglage de la première pièce.
5. Vérifier la répétabilité, le cycle et l’extraction
Exécuter plusieurs pièces représentatives selon le rythme de production prévu et confirmer le temps de cycle réel, la constance du marquage, la captation des fumées et le comportement des résidus.
6. Définir les règles de première pièce, d’inspection de routine et de rejet
Établir l’approbation de la première pièce, la méthode d’inspection de routine, la vérification des codes lorsque requis et les conditions qui déclenchent une retouche, une revue des paramètres ou une escalade du processus.
Du résultat d’essai à la configuration de la machine
Comment les résultats d'échantillons déterminent-ils la configuration finale de la machine ?
L’échantillon accepté restreint le choix de la source laser, mais la machine finale est déterminée à la fois par le résultat de marquage et par les contraintes de production. Utilisez les résultats des essais pour définir les exigences relatives à la source, à l’optique, au champ, au gabarit, au positionnement, à l’extraction et à l’automatisation.
| Constat d'essai ou de production | Conséquence de la configuration |
|---|---|
| Le CO2 produit le résultat requis sans effet thermique inacceptable ni résidu. | Maintenez le CO2 comme direction de source principale et dimensionnez la source, l'optique et le champ en fonction du procédé qualifié et de l'exigence de cycle. |
| Une surface synthétique ou revêtue sélectionnée nécessite un résultat de détail fin plus net que celui fourni par le premier procédé. | Comparez l'UV ou une autre direction de source justifiée avant de modifier la conception du poste de travail. |
| Les petits caractères ou les petits modules de code sont difficiles à reproduire de manière cohérente. | Examinez l'optique, le compromis de taille de champ, la distance de travail, la stabilité de mise au point et la méthode d'inspection au lieu d'augmenter la puissance par défaut. |
| La courbure ou un support souple provoque une variation de la mise au point et du placement. | Ajouter un nid de support, un montage, une stratégie de Z/mise au point ou un autre contrôle de géométrie adapté à la pièce. |
| La position ou l’orientation de la pièce varie d’un chargement à l’autre. | Améliorer la référence mécanique ou évaluer le positionnement par vision lorsque le positionnement mécanique seul n’est pas fiable. |
| Le matériau en bande ou en mouvement doit être marqué sans arrêter la ligne. | Évaluer le marquage à la volée/en ligne, la logique d’encodeur ou de déclenchement, la gestion de bande et l’extraction sur la trajectoire mobile. |
| Les fumées, condensats ou résidus sont abondants pendant le procédé accepté. | Accorder une attention accrue à la captation locale, à la circulation d’air de l’enceinte, à la filtration, à l’accès pour le nettoyage et aux conditions de maintenance dans l’ensemble machine. |
| Le chargement manuel ne peut pas répondre au takt requis ni aux exigences de changement de série. | Examinez le chargement des plateaux, la manutention semi-automatique, les postes multiples ou un niveau d'automatisation supérieur en fonction de la séquence de production réelle. |
| La pièce réelle, le montage ou le panneau structurel nécessite un dégagement physique plus important que l'échantillon plat utilisé lors du développement du procédé. | Vérifiez séparément l'enveloppe physique de la pièce et du dispositif de fixation par rapport à la zone de marquage ; examinez la taille de la table, la course Z ou le dégagement en hauteur de travail, l'espace de fixation et l'accès pour le chargement de l'opérateur avant de sélectionner la forme finale de la machine. |
| Les données variables doivent être synchronisées avec les enregistrements de production. | Définissez le logiciel, le déclencheur, le lecteur et les interfaces API/MES, ainsi que le poste de marquage. |
Un devis pertinent doit donc se fonder sur l'échantillon validé et le cahier des charges de production, et non uniquement sur la désignation du matériau ou la puissance requise. Zhuorui Laser peut s'appuyer sur les résultats des essais validés pour préconiser la configuration de la machine, l'orientation de la source, l'optique, le dispositif de maintien, la méthode de positionnement, le système d'extraction ainsi que le niveau d'automatisation à envisager pour le projet.
Étapes suivantes
Envoyez la tâche liée au produit, et pas seulement le nom du matériau.
Pour les applications liées au textile, au cuir et à la chaussure, veuillez préciser la forme du produit, le matériau et l'état de surface, le contenu du marquage, le résultat visé, la méthode de chargement, la cadence de production ainsi que les critères d'acceptation des échantillons. Ces informations permettent de sélectionner le test initial approprié et de traduire le résultat validé en une configuration machine réaliste.
Préparez-vous pour un examen plus rapide : Photos ou dessins du produit, détails sur les matériaux et les surfaces, fichier graphique ou code, zone marquée et plus petit élément, effet visé, quantité d'échantillons, cadence de production, besoins en matière de montage ou d'intégration en ligne, contraintes d'extraction, tension et destination.