
Marquage laser de l'acier : acier au carbone, acier doux, acier à outils et acier allié
L'acier au carbone, l'acier doux, l'acier à outils et l'acier allié peuvent tous être marqués au laser, mais le résultat final dépend fortement de l'état réel de la surface. La calamine, l'oxyde, la rouille, l'huile, l'oxyde noir, la peinture, le revêtement, la dureté et la profondeur cible peuvent tous modifier le contraste, la lisibilité et la répétabilité.
Commencez par la famille d'acier, puis examinez la surface réelle
Pour de nombreuses pièces en acier au carbone, en acier doux, en acier à outils et en acier allié, une machine de marquage laser à fibre est la première voie à évaluer. La question plus difficile est de savoir si la surface finale peut atteindre le contraste, la profondeur, la lisibilité et la durabilité requis.
Ces noms désignent différents groupes d'aciers qui se recoupent en partie : l'acier doux est généralement un acier à faible teneur en carbone, tandis que de nombreux aciers à outils sont aussi des aciers alliés. Le nom du matériau seul ne définit pas la recette laser. Une pièce en acier à faible teneur en carbone usinée, un composant en acier allié trempé et revenu et un insert en acier à outils fini peuvent nécessiter des décisions de marquage différentes, car leurs surfaces finales, la profondeur de marque autorisée et leur service en aval diffèrent. Vérifiez la nuance d'acier et l'état de fabrication final avant d'utiliser des réglages mis au point sur un autre échantillon.
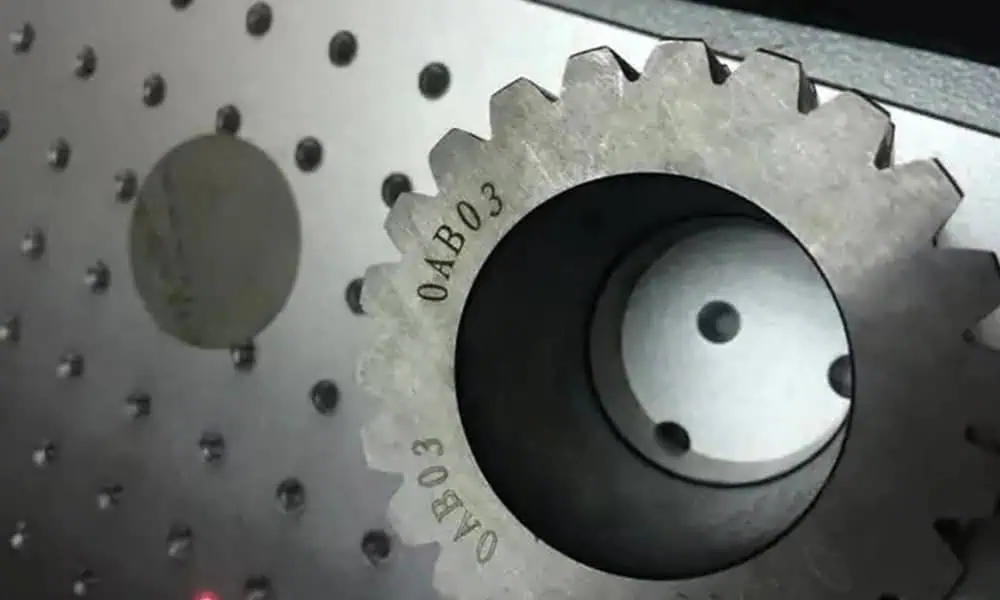
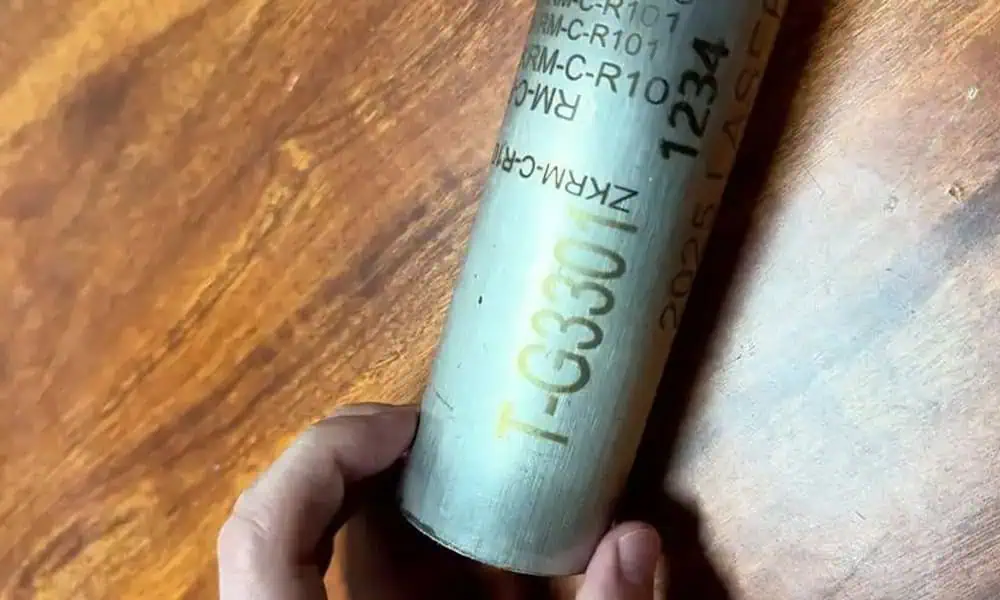
La géométrie du tube modifie les exigences de positionnement et de focalisation
Le procédé de marquage de l'acier dépend encore du matériau et de l'état de surface, mais une pièce cylindrique ajoute une couche supplémentaire de contrôle du processus. La position du marquage, la constance de la mise au point et la répétabilité angulaire doivent rester stables sur la pièce réelle.
Comment la surface de l'acier modifie le parcours de marquage
Séparez l'état de surface réel avant de choisir les paramètres. La question utile n'est pas seulement “ l'acier peut-il être marqué ? ”, mais “ qu'y a-t-il sur cette surface en acier, quel processus le laser va-t-il effectuer, et que faut-il vérifier ensuite ? ”
Acier au carbone ou acier doux propre et usiné
Une face usinée propre donne au laser une surface de départ plus régulière, mais son fini compte tout de même. Les marques d'outil et la rugosité peuvent morceler un lettrage fin, tandis que les zones polies peuvent créer des reflets pour une caméra ou un lecteur portable. Déterminez si l'exigence est une identification visible, un contraste lisible par machine ou une profondeur de gravure réelle ; une marque d'aspect plus sombre ne satisfait pas automatiquement ces trois critères.
Calamine, rouille et oxyde irrégulier
Ces couches varient en épaisseur et en aspect sur une même pièce. Les premiers passages laser peuvent modifier ou éliminer la couche existante avant de produire une marque sur l'acier sous-jacent, de sorte qu'un essai sur une éprouvette nettoyée peut être trompeur. Comparez la pièce telle que reçue avec une zone préparée intentionnellement ; si les résultats divergent, définissez une séquence de nettoyage ou de marquage reproductible avant de finaliser les paramètres.
Huile d'usinage et résidus de manipulation
Un film d'huile ou de liquide de refroidissement peut modifier le chauffage local et créer de la fumée ou des dépôts qui masquent un code fin. Une marque qui semble bonne sur une pièce de démonstration fraîchement dégraissée peut ne pas se reproduire sur des pièces issues de la production. Définissez d'abord les conditions de nettoyage et de manipulation, prévoyez une extraction des fumées appropriée, puis évaluez le même procédé de marquage sur des surfaces de production représentatives.
Acier à outils ou acier allié traité thermiquement
Pour l'outillage trempé ou les composants traités thermiquement, la question n'est pas simplement de savoir si le laser peut laisser une marque. Il s'agit de savoir si la profondeur choisie, l'effet thermique local et l'état du bord sont acceptables sur la pièce finie. Lorsque la zone marquée a une fonction liée à l'usure, à l'étanchéité ou à la fatigue, examinez son emplacement autorisé et la modification de surface avant de choisir une gravure plus profonde. Validez sur l'état final traité thermiquement et fini.
Séparer l’élimination du revêtement du marquage sur acier nu
Une marque sur de l'acier revêtu peut provenir de la modification ou du retrait d'une couche superficielle, et non de la gravure de l'acier sous-jacent. Retirer un revêtement sombre pour exposer un substrat plus clair peut créer un fort contraste visuel tout en ne laissant que peu ou pas de profondeur de gravure mesurée dans le métal.
Le compromis est la protection : si le revêtement retiré faisait partie du système anticorrosion, la zone exposée peut nécessiter sa propre approbation ou un traitement ultérieur. Déterminez si le marquage doit être effectué avant ou après le revêtement, puis vérifiez la chimie réelle de la couche, la limite d'enlèvement, les résidus, les exigences d'extraction et la spécification finale de corrosion. Ne transposez pas directement un procédé pour acier nu à des pièces peintes, traitées à l'oxyde noir ou revêtues de zinc.

Quelles pièces en acier sont couramment marquées ?
La géométrie de la pièce et le type de marque requis déterminent ce qui doit être vérifié au-delà de la compatibilité de base des matériaux.
Traçabilité sur les pièces en acier finies
Pour un numéro de série ou un Data Matrix sur un composant en acier au carbone ou allié usiné, le premier choix est la méthode de lecture requise, et non la profondeur de gravure maximale. Le marquage après la finition de surface finale évite de dépendre d’un code que des opérations d’usinage ou de sablage ultérieures pourraient supprimer. Si le code doit résister à l’usure ou au nettoyage, testez ces conditions sans créer une rainure profonde inutile sur une surface fonctionnelle.
Identification sans endommager une surface de travail
Un insert en acier à outils peut avoir besoin d'un identifiant durable, mais plus profond n'est pas toujours plus sûr. Un marquage en creux peut créer une bavure ou une entaille locale et peut être inadapté sur un contact actif ou une zone fortement sollicitée. Convenez de l'emplacement et de la profondeur de marquage autorisés avant de développer le procédé laser ; inspectez l'état des bords ainsi que la lisibilité sur la pièce durcie finie.
Marquage avant ou après le sablage et le revêtement
Sur une tôle d'acier fabriquée ou un boîtier peint, l'ordre des opérations peut déterminer si un identifiant survit. Un marquage par couleur de surface réalisé avant le sablage abrasif peut disparaître ; un code créé en retirant la peinture finie peut exposer l'acier à nu. Choisissez l'étape de marquage en fonction de la gamme de finition finale, puis vérifiez à la fois la lisibilité et la protection contre la corrosion après toutes les étapes en aval.
Résultats typiques du marquage de l'acier
Choisissez le résultat en fonction de l'exigence d'inspection, de l'exposition à l'usure et du temps de production. Le contraste sombre, la profondeur mesurable, la permanence et la résistance à la corrosion sont différentes questions d'acceptation.
La distinction importante réside dans ce que le laser modifie. Une marque sombre en surface modifie principalement la façon dont l’acier réfléchit la lumière ; une gravure peu profonde retire une petite quantité de matière ; une gravure plus profonde retire davantage de matière au fil des passes répétées ; l’enlèvement de revêtement agit sur une couche distincte. Une marque visuellement sombre peut être facile à voir mais s’user ou perdre du contraste au scanner, tandis qu’une marque plus profonde peut mieux résister à l’abrasion de surface tout en introduisant des bords rugueux, des bavures et des temps de cycle plus longs. Choisissez en fonction de l’exigence de la pièce finie plutôt que de l’apparence seule.
| Résultat cible | Procédé typique | Ce qui modifie le résultat | Ce qu'il faut vérifier |
|---|---|---|---|
| Marque sombre en surface | Réaction de surface contrôlée ou contraste de type oxyde. | Nuance, huile, calamine, nettoyage, traitement thermique et rugosité. | Contraste visuel, lisibilité au scanner et aspect après nettoyage. |
| Gravure de surface | Enlèvement léger de matière pour texte, logos, graduations ou codes. | Focalisation, réglages des impulsions, dureté et finition. | Qualité des bords, ressenti tactile, taille minimale des motifs et lisibilité des codes. |
| Gravure plus profonde | Passes répétées ou traitement à plus haute énergie pour créer une profondeur mesurable. | Profondeur cible, apport thermique, temps de cycle et épaisseur de la pièce. | Profondeur mesurée, bavures, texture des bords, déformation et exposition à l’usure. |
| Enlèvement du revêtement | La peinture, le revêtement en poudre, l’oxyde noir ou une autre couche de surface est éliminé ou modifié. | Chimie du revêtement, épaisseur, adhérence et comportement des fumées. | Bord propre, exposition du substrat, résidus, risque de corrosion et besoin d’extraction. |
| Code de traçabilité | Le texte, le QR ou le Data Matrix doivent rester lisibles visuellement ou par machine. | Taille du code, reflets, géométrie courbe et répétabilité de production. | Test avec lecteur/scanner sur la pièce de production finale. |

Quelle voie laser est généralement envisagée pour l’acier ?
Pour de nombreuses tâches de marquage sur acier, un laser à fibre de 1 064 nm est la première famille d’équipements à évaluer. Le choix final dépend toujours de la profondeur de marquage, de la largeur de ligne, de la taille de champ, de la méthode de fixation, de l’état de surface et de l’objectif de temps de cycle.
Une source à fibre Q-switched standard suffit souvent pour les numéros de série, les logos, les identifiants gravés et de nombreux codes lisibles sur de l’acier nu. La fibre MOPA peut être étudiée lorsque le contrôle des impulsions, l’influence thermique ou le réglage du contraste importent.
Les réglages laser fonctionnent ensemble plutôt qu’indépendamment. À une puissance moyenne donnée, un balayage plus lent augmente l’énergie délivrée le long d’une ligne. La fréquence des impulsions affecte l’espacement des impulsions successives et, selon la source, l’énergie de chaque impulsion. L’espacement des hachures, la taille du spot focalisé et les passes répétées modifient ensuite le chevauchement et l’échauffement accumulé sur une marque remplie. Un chevauchement effectif trop faible peut laisser des lignes brisées ou des remplissages irréguliers ; une énergie locale excessive peut créer une fusion, des bords rugueux ou une zone affectée thermiquement plus étendue. Une étiquette de puissance plus élevée, à elle seule, ne détermine pas quel résultat sera plus propre.
Le point de départ pratique consiste à fixer la surface de production et la mise au point, à sélectionner l’effet de marquage requis, puis à modifier un groupe contrôlé de paramètres tout en vérifiant le contraste, la qualité des bords, la profondeur et le temps de cycle. La durée d’impulsion réglable du MOPA peut offrir un contrôle supplémentaire lorsqu’un résultat acceptable est difficile à obtenir avec une source à impulsions fixes, mais elle n’élimine pas la nécessité d’essais spécifiques à l’acier.
Pourquoi un bon échantillon de marquage sur acier peut échouer en production
Une marque nette sur un échantillon nettoyé ne prouve pas que les mêmes réglages fonctionneront sur chaque pièce de production finie.
Considérez un procédé validé sur une éprouvette usinée propre. Si les pièces de production réelles arrivent avec des résidus de liquide de refroidissement, de la calamine ou un état de surface différent, le code peut perdre du contraste même si l'équipement et les paramètres programmés n'ont pas changé. L'essai pertinent n'est pas un échantillon de démonstration parfait ; c'est un ensemble représentatif de pièces dans leur état de marquage normal.
La séquence de production compte autant que l'aspect initial. Un nettoyage abrasif peut éliminer un marquage peu profond par changement de couleur en surface, une peinture appliquée ultérieurement peut recouvrir un code fin, et le retrait d'un revêtement protecteur peut créer une zone exposée qui nécessite un examen de corrosion. Pour un tube ou une pièce irrégulièrement fixée, une variation de positionnement peut aussi rendre un code fin flou.
Validez le procédé de marquage par rapport à l'exigence d'acceptation réelle : code lisible ou texte visible après les étapes de nettoyage et de finition spécifiées, profondeur mesurée si nécessaire, état acceptable des bavures et des bords, et temps de cycle sur le montage réel. Consignez l'état du matériau, les paramètres de marquage et la méthode d'inspection afin qu'un résultat puisse être reproduit plutôt que simplement démontré une fois.
Ce qu’il faut envoyer avant que Zhuorui recommande une configuration de marquage de l’acier
Le résultat final doit être confirmé sur la pièce réelle lorsque la profondeur, le contraste foncé, la lecture du code, l’élimination du revêtement, l’exposition à la rouille ou la répétabilité importent.
Matériau
- Type d’acier : au carbone, doux, à outils, allié ou inconnu
- Surface : usinée, polie, calaminée, oxydée, rouillée, huilée ou revêtue
- Informations sur la dureté, le traitement thermique ou le revêtement, si disponibles
Objectif du marquage
- Texte, numéro de série, logo, code QR ou Data Matrix
- Contraste cible, profondeur, largeur de ligne ou toucher de surface
- Modèle de scanner, niveau de qualité du code-barres ou méthode d'inspection visuelle
Production
- Taille de la pièce, zone marquée, planéité et exigences de fixation
- Quantité, temps de cycle requis et mode de chargement
- Tests d'usure, de rouille, de solvant, de peinture, d'huile ou d'exposition extérieure
L’acier, l’acier inoxydable et l’acier revêtu nécessitent des validations différentes
Utilisez la filière matière qui correspond au substrat et au traitement de surface réels, plutôt que de traiter chaque pièce en acier comme un même processus laser.
Acier au carbone / Acier doux / Acier à outils / Acier allié
Utilisez ce guide pour les surfaces en acier non inoxydable nues ou traitées, y compris la calamine, la rouille, l’huile, l’oxyde noir, les revêtements et la profondeur de gravure.
Acier inoxydable
Utilisez la filière inoxydable lorsque le comportement de la couche passive, la sensibilité à la corrosion, les marques sombres ou les finitions spécifiques à l’inox importent.
Acier galvanisé / Acier revêtu de zinc
Traitez la couche de zinc comme une condition de revêtement. Examinez le comportement d’enlèvement, les fumées, le substrat exposé et la corrosion après marquage.
Questions sur le marquage laser de l'acier
Un laser peut-il marquer l'acier au carbone ?
Oui. De nombreuses pièces en acier au carbone peuvent être marquées au laser, mais le résultat final dépend de la nuance, de la finition, de la rouille, de l'huile, de la calamine, du revêtement et du fait que l'objectif soit un contraste, une gravure superficielle ou une profondeur mesurée.
Quel laser est utilisé pour le marquage de l'acier ?
Une machine de marquage laser à fibre est généralement la première famille d'équipements à évaluer pour l'acier nu. Les lasers à fibre MOPA, différentes classes de puissance, fixations ou options de mouvement peuvent être examinés une fois l'échantillon d'acier et les exigences de marquage connus.
Le marquage laser peut-il produire des marques sombres sur l'acier ?
Souvent oui, mais un contraste sombre n'est pas garanti sur toutes les surfaces en acier. La rouille, l'huile, la calamine, la dureté, la finition et la méthode de nettoyage peuvent tous affecter le résultat.
La gravure laser peut-elle créer de la profondeur sur l'acier ?
Oui. Une gravure plus profonde augmente généralement le temps de cycle et l'apport thermique, il faut donc mesurer la profondeur sur des pièces d'essai et contrôler les bavures, la texture des bords, la déformation et l'exposition en aval.
L'acier est-il identique à l'acier inoxydable pour le marquage laser ?
Non. L'acier inoxydable présente une chimie de surface, une passivation et des considérations de corrosion différentes. Utilisez la voie de l'acier inoxydable pour les nuances telles que 304, 316, 410 ou 420.
Dois-je envoyer des échantillons d'acier ?
Des échantillons sont fortement recommandés lorsque le résultat dépend d'un contraste foncé, de la profondeur, de la lisibilité des codes-barres, de l'élimination du revêtement, de l'exposition à la rouille, de l'effet thermique ou de la répétabilité de la production.
Envoyez la surface finale en acier et les exigences de marquage
Communiquez le type d'acier, l'état de surface, le visuel du marquage, le contraste ou la profondeur visés, la géométrie et le test de production. Zhuorui peut évaluer la réaction du matériau et recommander la direction de marquage laser appropriée.