
Marquage laser de l'argent
L’argent peut être marqué au laser, gravé et codé, mais le résultat dépend fortement du type d’argent, de la finition de surface, de l’état de ternissement, de la structure de placage, de la géométrie de la pièce et du marquage requis. Une recommandation de machine utile commence par la pièce de production réelle et un essai contrôlé sur échantillon.
Oui — mais “ argent ” seul ne suffit pas pour choisir le procédé
De nombreuses pièces en argent peuvent être marquées au laser, gravées ou codées. La question pratique n’est pas seulement de savoir si le laser peut produire une marque visible, mais si la marque finale peut satisfaire aux exigences de contraste, de profondeur, d’apparence, de lisibilité du code et d’état après nettoyage, sans déformation inacceptable ni perte de métal précieux.
Avant de choisir une source ou une classe de puissance, confirmez le type d’argent, la surface finale, le placage ou le revêtement, l’épaisseur de la pièce, le contenu du marquage, le résultat visé et toute exigence de polissage, de nettoyage, d’usure ou de contact électrique après le marquage.
Quel type d'argent et quel état de surface marquez-vous ?
La composition et l'état de surface sont des variables différentes. Une pièce en argent sterling 925 et une pièce en argent fin 999 ne devraient pas automatiquement partager une même hypothèse de paramètre, et le même alliage peut réagir différemment après polissage, ternissement, revêtement ou nettoyage.
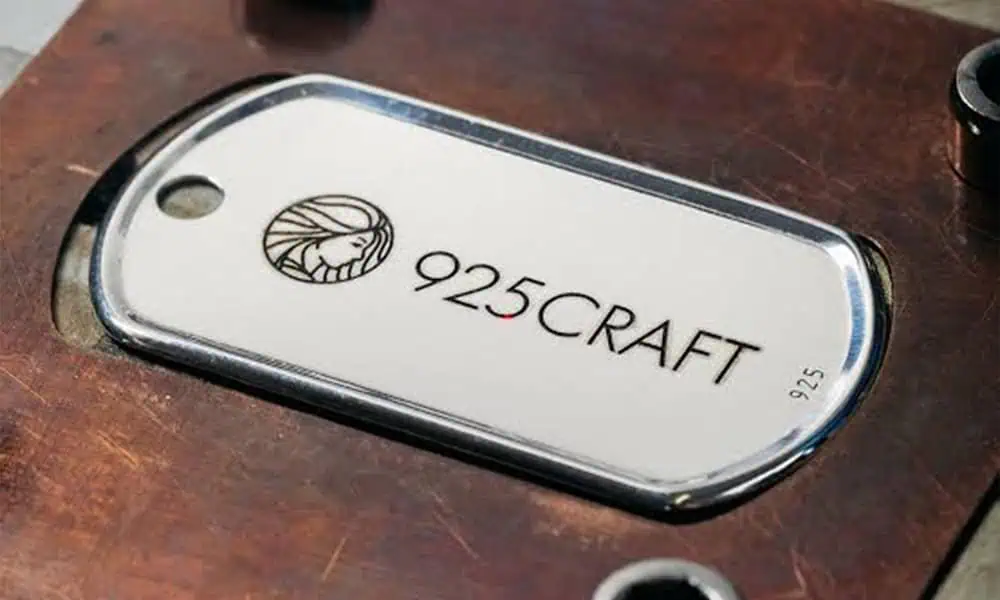
Exemple de marquage de l'argent 925
Utile pour discuter du contraste, de l'identification et de la gravure sur l'argent sterling. Les paramètres finaux doivent encore être validés sur la finition réelle et la géométrie de la pièce.
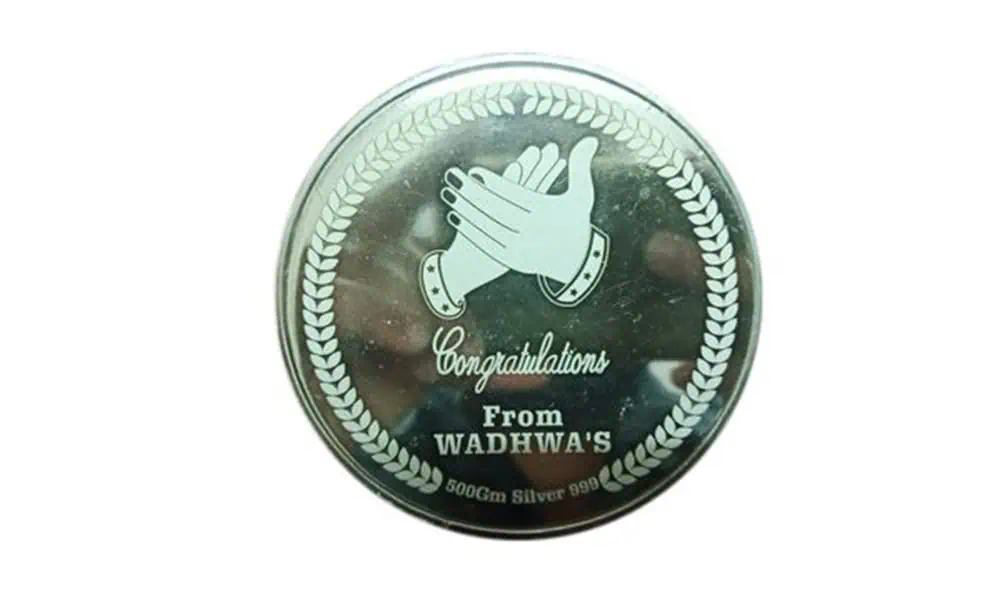
Exemple de marquage de l'argent 999
L'argent fin est tendre et sensible à la valeur, c'est pourquoi l'aspect requis, la profondeur de gravure et la perte de matière doivent être confirmés ensemble.
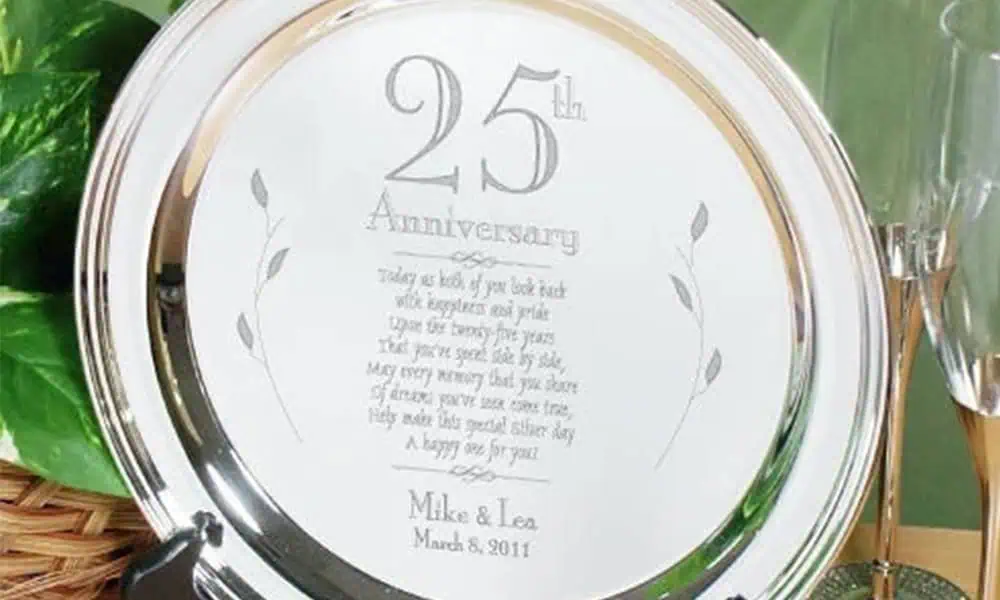
Exemple de marquage sur plaqué argent
Les pièces plaquées nécessitent une limite de procédé distincte, car un enlèvement excessif peut exposer le métal de base ou modifier définitivement l'aspect de la surface.
Type d'argent / titre
Argent fin / argent 999
Un matériau à haute teneur en argent est relativement tendre et peut être sensible aux changements d'aspect, à la profondeur de gravure et à la perte de matière. La finition finale et la sensibilité au poids doivent être définies avant un marquage plus profond.
Argent sterling / argent 925
Les éléments d'alliage peuvent modifier l'oxydation, la réponse à la couleur et la fenêtre de procédé pratique. Un résultat développé sur de l'argent fin doit être revalidé sur de l'argent sterling.
Autres alliages d'argent
Si la composition exacte est inconnue, traitez le matériau comme un alliage inconnu plutôt que de supposer qu'il se comporte comme de l'argent 925 ou 999. Utilisez la pièce réelle ou un coupon correspondant vérifié pour les essais.
Pièces plaquées argent
Les pièces plaquées argent ne posent pas le même problème de procédé que l'argent massif. L'épaisseur du placage, le matériau de base et le fait qu'une exposition du substrat soit acceptable ou non doivent être confirmés avant le marquage par enlèvement de matière.
État de surface
Poli miroir
Les surfaces polies brillantes sont visuellement impitoyables. De petits changements de contraste, de teinte thermique, de texture ou de qualité des bords peuvent rester évidents après le marquage.
Brossé ou mat
La texture existante peut changer la façon dont la marque est perçue. Le même réglage laser peut donner un aspect différent sur une finition brossée ou mate que sur une surface polie miroir.
Terni ou oxydé
Le ternissement modifie la chimie de surface et peut rendre les résultats visuels moins constants. L'état de nettoyage doit être fixé avant de comparer les échantillons laser.
Revêtu, laqué ou contaminé
Le vernis, l'huile, la pâte à polir et d'autres couches de surface peuvent modifier le contraste, les résidus et le comportement des fumées. Confirmez si le laser marque l'argent lui-même ou une couche de surface.
La réflectivité, la conduction thermique, la mollesse et le ternissement réduisent la fenêtre de process
L'argent n'est pas simplement un autre métal générique. Sa réponse optique, sa diffusion rapide de la chaleur, sa surface tendre et sa tendance à ternir influencent tous la façon dont le contraste, la profondeur de gravure et la qualité esthétique se développent.
Réflectivité élevée
Les surfaces en argent brillant peuvent être difficiles à coupler de manière constante, surtout lorsque la finition est très polie. Le même réglage nominal peut produire des résultats visuels différents à mesure que la finition et l'interaction du faisceau changent.
Diffusion rapide de la chaleur
L'argent conduit efficacement la chaleur, donc augmenter simplement la puissance ne garantit pas une marque plus sombre ou plus profonde. La stratégie d'impulsion, le temps de maintien, le nombre de passes et l'interaction du spot doivent encore être équilibrés par rapport au résultat cible.
Matériau tendre et sensible à la valeur
Les bijoux fins, les pièces en argent haut de gamme et les produits sensibles au poids peuvent présenter une déformation, des bavures, des dommages aux bords ou une perte de matière indésirable si la gravure est trop agressive.
Le ternissement modifie la surface
L'argent fraîchement poli et l'argent terni ne doivent pas être traités comme la même surface de départ. L'état de nettoyage et l'exposition après marquage peuvent modifier l'apparence finale et doivent faire partie de la validation.
Où les pièces en argent sont utilisées et pourquoi elles sont marquées
Les exigences de marquage de l'argent diffèrent parce que la fonction du produit diffère. Une bague décorative, un lingot d'investissement et un contact électrique plaqué argent n'ont pas les mêmes critères d'acceptation.
Bijoux et accessoires
Les bagues, bracelets, pendentifs et autres produits en argent peuvent nécessiter une personnalisation, des logos, des informations de pureté ou d'identification, des motifs décoratifs et de petites marques de série. L'aspect esthétique et le comportement après polissage sont généralement critiques.
Monnaies, médailles et objets de collection
Les besoins typiques comprennent l'identification, la numérotation en édition limitée, des graphismes décoratifs, des logos et la traçabilité. L'apparence de la surface, la répétabilité et les limites de perte de matière peuvent compter davantage que la profondeur de gravure maximale.
Lingots, plaques et étiquettes en argent
Ces pièces peuvent porter des numéros de série, des informations de poids ou de titre, l'identification de la marque et des données de lot. La profondeur de marquage et la perte de poids doivent être examinées lorsque la valeur dépend de la masse de matière.
Composants plaqués argent
La quincaillerie décorative, les accessoires plaqués et les composants revêtus nécessitent un contrôle strict de la profondeur de pénétration afin que le matériau de base ne soit pas exposé involontairement.
Composants électriques et de contact
Les contacts en argent ou plaqués argent peuvent nécessiter des numéros de pièce, une traçabilité de lot ou des codes de production, tandis que la zone de contact électrique proprement dite peut devoir rester non marquée.
Produits décoratifs en argent
Les articles cadeaux, les accessoires haut de gamme et les composants décoratifs peuvent utiliser le marquage laser pour des logos, des noms, des motifs ou des effets mats localisés lorsque l'apparence constitue le principal critère d'acceptation.
Qu'est-ce qui est habituellement marqué sur l'argent ?
Le contenu du marquage détermine la taille des motifs, la profondeur, le contraste et la méthode de vérification requis. Les textes fins, les illustrations décoratives et les codes lisibles par machine ne doivent pas partager une même norme d'acceptation.
Identification
- Numéro de pièce
- Numéro de modèle ou de lot
- Numéro de série
- Date ou code de production
Informations sur la pureté / le titre
- Informations sur la pureté ou le titre
- Identification du matériau
- Informations de traçabilité
Marque et personnalisation
- Logo
- Nom ou initiales
- Dates
- Illustration personnalisée
Codes et décoration
- Code QR
- Data Matrix
- Motifs décoratifs
- Effets mats ou texturés
Choisissez le résultat requis avant de choisir la machine
Une marque à contraste sombre, une gravure peu profonde, une gravure profonde et une texture mate décorative sont des cibles de processus différentes. Elles ne doivent pas partager un seul jeu de paramètres ni une seule norme d'acceptation.
| Résultat cible | Objectif typique | Variables principales | Ce qu’il faut valider |
|---|---|---|---|
| Marque à contraste foncé | Texte, logo ou identification lisibles sans enlèvement profond intentionnel. | Finition, état de ternissement, nettoyage, contrôle des impulsions et angle d’observation. | Contraste après nettoyage, aspect sous un éclairage normal et résistance au processus de manipulation prévu. |
| Gravure peu profonde | Texte, logo, numéro de série ou ligne décorative permanents. | Profondeur cible, épaisseur d’argent, nombre de passes, focalisation et maintien de la pièce. | Profondeur, bavure, déformation, qualité des bords, sensibilité au poids et temps de cycle. |
| Gravure plus profonde | Applications où une profondeur visible est requise. | Perte de matière, accumulation thermique, uniformité de profondeur et nombre de passes. | Profondeur mesurée, déformation, qualité de surface, perte de poids acceptable et temps de production. |
| Texte fin / QR / Data Matrix | Micro-identification et traçabilité lisible par machine. | Taille des motifs, éblouissement, stabilité de la mise au point, répétabilité du montage et état de surface. | Taille finale du code, lisibilité par scanner et répétabilité sur les pièces de production. |
| Texture décorative | Effets cosmétiques mats, dépolis ou à motifs. | Finition de surface, stratégie d'impulsion, nettoyage et processus de post-polissage. | Uniformité, aspect approuvé et stabilité après le processus de finition réel. |
| Marque sur couche plaquée | Identification ou décoration sur des composants plaqués argent. | Épaisseur du placage, matériau de base, adhérence et profondeur d'enlèvement requise. | Si le métal de base est exposé, uniformité des bords, résidus et durabilité en aval. |
La forme, l'épaisseur et la zone de marquage modifient le processus
La réponse du matériau argent ne représente qu'une partie de la décision. La courbure, l'épaisseur, la zone de marquage et la répétabilité du dispositif de fixation déterminent si une configuration standard à champ plat suffit ou s'il convient d'évaluer des fonctions rotatives, 3D ou de vision.
| État de la pièce | Ce qui change | Configuration à évaluer |
|---|---|---|
| Étiquettes, barres, plaques ou pièces de monnaie plates | Champ de marquage, dispositif de fixation, mise au point et contrôle de la profondeur de gravure. | Champ standard et maintien de la pièce dimensionnés pour la zone de marquage réelle. |
| Bagues, bracelets rigides ou pièces cylindriques | La courbure modifie la position focale et l'angle de marquage autour de la circonférence. | Marquage rotatif et cylindrique |
| Pendentifs incurvés ou bijoux façonnés | La variation de hauteur peut réduire la constance de mise au point sur l'ensemble du marquage. | Marquage sur surface courbe 3D lorsque la variation de hauteur est significative. |
| Pièces en argent fines ou délicates | L'apport de chaleur, la force de serrage et l'enlèvement de matière peuvent provoquer une déformation ou des dommages esthétiques. | Montage à faible contrainte et voie conservatrice de validation d'échantillon. |
| Pièces de grande taille ou grandes zones de marquage | La taille du champ, la taille des caractéristiques et les compromis optiques deviennent plus importants. | Lentille / champ de marquage choisis en fonction de la pièce réelle et du niveau de détail requis. |
| Petites pièces ou micro-marques | La répétabilité du positionnement, les reflets et la lisibilité des petits détails deviennent critiques. | Positionnement par vision lorsque la tolérance de localisation le justifie. |
Quelle voie laser faut-il tester en premier pour l'argent ?
La sélection du laser doit suivre la cible de marquage, l'état de surface, la géométrie et le résultat sur échantillon. Le nom du matériau à lui seul ne suffit pas pour choisir une source ou une classe de puissance.
| Voie laser | Où elle est généralement évaluée | Limite importante |
|---|---|---|
| Fibre à commutation Q | Identification générale des métaux, texte, logos et gravure peu profonde lorsque la réponse de l’échantillon est acceptable. | L’argent poli peut réduire la fenêtre de process utilisable ; ne partez pas du principe qu’un résultat cosmétique foncé sera obtenu sans test. |
| Laser à fibre MOPA | Projets qui bénéficient d’une fenêtre de contrôle des impulsions plus large pour le contraste, l’accumulation de chaleur, la réaction de surface ou le réglage cosmétique. | MOPA ne garantit pas automatiquement un marquage plus foncé ou meilleur sur l'argent ; l'avantage doit être démontré sur la pièce réelle. |
| Laser UV | Travaux sélectionnés sur des détails fins, des micro-codes ou des assemblages délicats, où la précision et la sensibilité thermique justifient une évaluation. | L'UV n'est pas le choix par défaut pour toutes les pièces en argent. |
| Laser vert | Tâches sélectionnées sur des métaux précieux où des tests sur échantillons montrent un avantage de procédé utile. | Choisissez-la parce que le résultat sur l’échantillon est meilleur pour l’exigence, et non parce que l’argent exige automatiquement une longueur d’onde verte. |
| Laser CO2 | Emballages, étiquettes ou certaines couches superficielles organiques associées aux produits en argent. | Généralement, ce n’est pas la voie normale pour le marquage direct de l’argent métallique nu. |
Quels problèmes peuvent survenir lors du marquage de l’argent ?
Un bon test sur un échantillon d'argent doit chercher intentionnellement les modes de défaillance les plus probables au lieu d'approuver une marque uniquement parce qu'elle semble acceptable immédiatement après le marquage.
Contraste faible ou instable
Le polissage, la contamination, le ternissement, les réglages d'impulsion, le nettoyage et l'angle de vision peuvent modifier le contraste apparent.
Déformation liée à la chaleur
Les bijoux fins et les pièces délicates peuvent se déformer si l'accumulation de chaleur, la mise au point ou le nombre de passes est trop agressif.
Perte de matière excessive
Une gravure plus profonde sur les produits en métaux précieux peut affecter le poids, la qualité des bords et le temps de cycle. La profondeur doit être adaptée au besoin réel.
Percement du placage
Sur les pièces plaquées argent, un enlèvement excessif peut mettre à nu le métal de base et modifier définitivement l'aspect ou la fonction.
Perte du marquage après polissage
Une marque superficielle par contraste de surface peut être atténuée ou éliminée par un polissage, une remise en finition ou un nettoyage abrasif ultérieurs.
Variation de couleur due au ternissement ou au nettoyage
L’aspect juste après le marquage peut ne pas correspondre à l’aspect après nettoyage, stockage, manipulation ou formation ultérieure de ternissement.
Photo lisible, code illisible
Les marquages QR et Data Matrix doivent être vérifiés avec le lecteur prévu ou la méthode de vérification prévue ; leur apparence visuelle seule ne suffit pas.
Risque de réflexion et de résidus
Les surfaces brillantes, les pièces revêtues et l'enlèvement de métal exigent une étude appropriée du contrôle du faisceau, de l'enceinte et de l'extraction pour la configuration finale de la machine.
- L'épaisseur du placage est inconnue et l'exposition du métal de base n'est pas acceptable.
- L’aspect approuvé change après le processus réel de nettoyage, de polissage ou de finition.
- Les pièces minces se déforment, produisent des bavures ou perdent une quantité inacceptable de matière à la profondeur de gravure requise.
- Un QR ou un Data Matrix semble acceptable, mais échoue au lecteur ou à la méthode de vérification prévus.
- La marque pénètre dans une zone de contact électrique fonctionnelle ou dans une autre zone d’interdiction de marquage.
- Une exigence de pureté, de titre ou d'identification reste assortie d'une exigence légale ou de poinçonnage non résolue sur le marché de destination.
Le nettoyage, le polissage et le ternissement peuvent modifier la marque finale
L'argent ne doit pas être approuvé uniquement d'après son apparence immédiatement après le marquage laser. Le processus réel de finition et de manutention peut modifier le contraste, la texture et la visibilité.
Après nettoyage
Éliminer les résidus de traitement et comparer la surface nettoyée à l'aspect de production requis. Une marque qui dépend de résidus pouvant être éliminés n'est pas un résultat stable.
Après polissage
Si le produit doit être poli après le marquage, utilisez la séquence de polissage réelle lors de la validation. Le contraste superficiel peut être réduit par l'enlèvement de matière.
Après exposition au ternissement
L'argent peut changer d'aspect pendant le stockage et l'utilisation. Lorsque la cohérence esthétique à long terme importe, évaluez si le ternissement modifie la relation de contraste entre le marquage et la surface environnante.
Après manipulation ou port
Les bijoux, les produits décoratifs et les composants manipulés doivent être contrôlés dans les conditions de nettoyage, d'usure ou de contact qui importent à l'acheteur.
Approuvez le résultat sur le titre d'argent réel, la finition et le post-traitement
Un échantillon métallique de substitution peut donner une mauvaise réponse. Le test d'argent le plus utile utilise le même type de matériau, le même état de surface, la même structure de placage, la même géométrie et le même procédé de finition que la production.
Confirmez la saisie
- Type d'argent / titre ou alliage si connu.
- Construction en argent massif ou plaquée ; épaisseur du placage si disponible.
- État de surface : poli, brossé, mat, terni, revêtu ou nettoyé.
- Épaisseur de la pièce, géométrie, faces cosmétiques et zones sans marquage.
Confirmer la cible
- Informations de pureté / d'identification, logo, numéro de série, QR, Data Matrix ou illustration décorative.
- Contraste, profondeur, largeur de trait, taille de code ou texture requis.
- Si des restrictions de polissage, de nettoyage, de revêtement, d'usure ou de contact électrique s'appliquent après le marquage.
Confirmer le résultat d'acceptation
- Aspect et contraste après nettoyage.
- Profondeur, bavures, déformation et perte de matière pour la gravure.
- Exposition du métal de base sur les pièces plaquées.
- Lisibilité des codes par le scanner.
- Résultat après polissage / usure lorsque requis.
| Élément d'enregistrement | Pourquoi c'est important |
|---|---|
| Matériau / titre | Indique si le résultat provient d'argent sterling 925, d'argent fin 999, d'un autre alliage ou d'une pièce plaquée. |
| État de surface | Définit si l'échantillon a été poli, brossé, mat, terni, revêtu ou nettoyé. |
| Voie laser | Identifie si le résultat provient d'une fibre Q-switched, d'une fibre MOPA, d'un laser UV, d'un laser vert ou d'une autre voie vérifiée. |
| Résultat cible | Indique si l’échantillon a été conçu pour le contraste, la gravure, la lisibilité du code ou la décoration. |
| État après traitement | Indique si l’apparence approuvée a été vérifiée après le nettoyage, le polissage ou une autre étape de finition. |
| Méthode d'acceptation | Enregistre le critère visuel, dimensionnel, de lecture de code ou de durabilité utilisé pour l’approbation. |
Comment le résultat de l’échantillon d’argent devient une configuration finale de la machine
La machine finale est plus qu’une source laser. Une fois que l’échantillon d’argent approuvé établit le résultat requis, la pièce de production et le flux de travail déterminent le champ optique, le montage, les fonctions de positionnement, l’enceinte de sécurité, l’extraction et les exigences en matière de données.
1. Source laser & fenêtre de process
Sélectionnez la fibre, le MOPA, l'UV ou le vert à partir du résultat validé. La puissance requise doit dépendre de la profondeur, de la taille du marquage, du cycle attendu et de la fenêtre de process testée, plutôt que d'une règle universelle de puissance en watts pour l'argent.
2. Lentille & champ de marquage
Choisissez le champ en fonction de la zone de marquage réelle, de la taille de la pièce et du niveau de détail requis. Un champ plus grand n'est pas automatiquement le meilleur choix pour les marquages petits et très détaillés.
3. Fixation et maintien de la pièce
Protégez les faces esthétiques, maintenez la mise au point et maîtrisez la répétabilité. Les pièces fines ou polies peuvent nécessiter des surfaces de contact à faible contrainte et une orientation définie.
4. Rotatif / vision / 3D
Évaluez le rotatif pour les bagues et les pièces cylindriques, la vision lorsque la tolérance de position ou un placement aléatoire le justifie, et la 3D lorsque la variation de hauteur dépasse la marge de mise au point normale d'un champ plat.
5. Enceinte de confinement et extraction
La sécurité finale dépend de la longueur d'onde du laser, du mode d'accès et de la configuration complète de la machine. Les résidus de gravure, de revêtement, de placage et de polissage influent également sur les exigences d'extraction et de filtration.
6. Flux de production
Confirmez la taille du lot, la méthode de chargement, le changement de série, le temps de cycle attendu, les besoins en données variables et la vérification des codes avant de finaliser le devis.
Le marquage de l'argent réfléchissant nécessite un contrôle du faisceau et une évaluation des fumées
L'argent poli peut créer des préoccupations liées à la réflexion, tandis que les pièces plaquées, revêtues, huilées ou polies peuvent modifier le profil des fumées et des résidus. Les décisions de sécurité s'appliquent à la configuration complète de la machine, et non à la source laser seule.
Maîtrise des réflexions
- Examiner les fixations brillantes et les pièces polies pour détecter les trajets de réflexion spéculaire.
- Utiliser la géométrie finale de l'enceinte et du maintien de la pièce lors de l'évaluation de l'exposition de l'opérateur.
- Les travaux de maintenance ou en mode ouvert nécessitent des procédures contrôlées adaptées au système laser effectivement utilisé.
Protection de la machine
- Évaluer l'enceinte, le verrouillage de porte, l'arrêt d'urgence, la fenêtre d'observation et l'accès à la pièce à usiner pour la configuration sélectionnée.
- Les protections oculaires, lorsqu'elles sont requises, doivent être adaptées à la longueur d'onde réelle et à l'évaluation des risques.
- Ne pas déduire une classe de sécurité finale de la seule source laser.
Contrôle des fumées et des résidus
- Demandez des informations sur le revêtement ou la fiche de données de sécurité (FDS) lorsque l’argent est plaqué, verni, huilé, peint ou traité chimiquement.
- Utilisez une extraction et une filtration locales adaptées aux particules métalliques et aux résidus de revêtement.
- Définissez la collecte et l’entretien des locaux lorsque les matières de métaux précieux retirées ont de la valeur.
L'argent ne doit pas partager une hypothèse de paramètre avec d'autres métaux
L'or, l'acier inoxydable et le cuivre peuvent tous nécessiter un marquage d'identification ou décoratif, mais leur chimie de surface, leur comportement thermique et leurs risques de validation diffèrent de ceux de l'argent.
Argent
Réfléchissant, tendre, sensible au ternissement et à la valeur ; la finition, le placage et le comportement après polissage sont importants.
Or
Marquage des métaux précieux, avec des considérations différentes en matière d’alliage, de surface et de maîtrise des pertes.
Acier inoxydable
Comportement différent de la couche passive, considérations de corrosion et mécanismes de contraste.
Cuivre
Forte réflectivité et conduction thermique, avec des considérations différentes en matière d’oxyde, de revêtement et de contact électrique.
Questions sur le marquage laser de l’argent
L’argent peut-il être marqué au laser ?
Oui. De nombreuses pièces en argent peuvent être marquées, gravées ou codées au laser. Le résultat dépend du type d’argent, de l’état de surface, du ternissement, du placage, de la géométrie, du marquage requis et du traitement après marquage.
Quel laser est généralement testé en premier pour l'argent ?
Les fibres Q-switched et les fibres MOPA sont des voies de départ courantes pour de nombreuses tâches de marquage des métaux, tandis que l’UV ou le vert peuvent être évalués pour certaines exigences de finesse, de délicatesse ou spécifiques au procédé. Le résultat réel sur échantillon doit décider de la voie.
Un laser peut-il produire une marque noire sur de l'argent ?
Une marque sombre peut être possible sur certaines surfaces en argent, mais la noirceur ne doit pas être considérée comme un résultat par défaut ou garanti. La finition, le ternissement, le contrôle des impulsions, le nettoyage et les conditions d’observation influent tous sur l’apparence.
Le ternissement peut-il modifier l'aspect d'une marque laser sur de l'argent ?
Oui. Le ternissement modifie la surface en argent environnante et peut faire évoluer la relation de contraste visuel au fil du temps. Lorsque la stabilité esthétique importe, incluez le nettoyage ainsi que des conditions réalistes de stockage ou de manipulation dans la validation.
Le polissage peut-il affaiblir ou effacer une marque laser sur de l'argent ?
Oui, c’est possible. Les marques de contraste de surface peu profondes sont plus vulnérables à un polissage ou à une finition ultérieurs que les gravures plus profondes. Si le polissage fait partie de la production, validez l’échantillon après le processus de polissage réel.
Peut-on marquer des pièces plaquées argent sans exposer le métal de base ?
Parfois, mais cela dépend de l’épaisseur du placage, du matériau de base, de la profondeur de marquage requise et de la fenêtre de process. Une pièce plaquée doit être testée spécifiquement pour l’exposition du substrat plutôt que d’être traitée comme de l’argent massif.
Le marquage peut-il déformer des bijoux fins en argent ?
Oui, cela peut se produire si l’accumulation de chaleur, la mise au point, le nombre de passes ou le maintien en position sont inadaptés. Les bagues fines, les pendentifs et les composants délicats doivent être testés avec la géométrie et la finition de surface finales.
Envoyez la pièce en argent réelle et le marquage cible
Indiquez le type d'argent ou son titre, une construction massive ou plaquée, la finition de surface finale, les dimensions de la pièce, le visuel du marquage, le contraste ou la profondeur cible, la taille du code, le processus de nettoyage ou de polissage après marquage, la quantité de production et toute zone fonctionnelle à ne pas marquer. Zhuorui Laser peut étudier l'application, tester le procédé laser approprié et convertir l'échantillon approuvé en une configuration machine et un devis.