
Une fois que la technologie à fibre est la bonne famille de lasers pour votre application, le choix entre 20 W, 30 W et 50 W doit être fondé sur les exigences du procédé plutôt que sur le nombre qui semble le plus puissant. Les principales questions sont quelle quantité de travail le laser doit effectuer sur chaque pièce et avec quelle rapidité ce travail doit être accompli.
Pour des marques d’identification de routine avec un enlèvement de matière limité et une demande de production modérée, un laser à fibre de 20 W peut déjà offrir une capacité suffisante. Un système de 30 W devient plus utile lorsque vous avez besoin d’une marge de procédé supplémentaire, de temps de cycle plus courts ou d’une gravure et d’une ablation plus fréquentes. Un système de 50 W est plus facile à justifier lorsque l’enlèvement de matière, les passes répétées, un volume de production plus élevé ou des objectifs de temps de cycle plus serrés deviennent des exigences majeures.
20 W n’est pas un choix de moindre qualité, 30 W n’est pas automatiquement la meilleure option polyvalente, et 50 W ne produit pas une meilleure marque simplement parce que sa puissance est plus élevée. La puissance moyenne du laser n’est qu’un élément du procédé. Les caractéristiques des impulsions, l’optique, la mise au point, les paramètres de balayage, la réponse du matériau, la profondeur requise et les objectifs de production influent tous sur le résultat.
Laser à fibre 20 W vs 30 W vs 50 W : la réponse courte
Les trois classes de puissance se chevauchent dans de nombreuses applications de marquage. Leurs différences deviennent plus importantes lorsque le travail exige davantage d’enlèvement de matière, un temps de traitement plus court ou une marge de production accrue.
- 20W: Choisissez cette option lorsque le marquage d’identification de routine est la tâche principale, que l’enlèvement de matière est limité et que le temps de cycle requis est déjà atteignable.
- 30W: Passez au niveau supérieur lorsque vous avez besoin de plus de marge de procédé, de travaux réguliers de gravure légère ou modérée, ou de cycles de production plus courts.
- 50W: Évaluez cette option lorsque l’enlèvement répété de matière, une gravure plus profonde, des objectifs de temps de cycle serrés ou un débit de production plus élevé sont les véritables contraintes.
| Exigence de décision | 20W | 30W | 50W | Pourquoi c'est important |
|---|---|---|---|---|
| Marquage de surface courant | Candidat solide | Candidat solide | Souvent une capacité supérieure à celle requise par le procédé | Si le marquage répond déjà aux objectifs de qualité et de temps de cycle, une puissance supplémentaire peut apporter peu |
| Enlèvement léger de matière | Possible lorsque le temps de cycle est acceptable | Plus de marge de procédé | Plus de marge de débit | La demande d'enlèvement rend la puissance disponible plus importante |
| Gravure profonde ou répétée | Possible, mais peut nécessiter plus de temps ou de passes | Mieux adapté aux charges d'enlèvement modérées | Candidat plus solide pour les charges d'enlèvement exigeantes | La gravure nécessite un enlèvement répété de matière plutôt qu'une simple modification de surface |
| Objectif de temps de cycle serré | Marge de débit plus faible | Marge supplémentaire | Débit potentiel plus élevé | La même marque acceptable pourrait devoir être produite en moins de secondes |
| Volume de production plus élevé | Peut être suffisant | Vaut souvent la peine d'être évalué | Plus probablement justifié lorsque le temps laser est une contrainte de production | De petits gains de temps par pièce peuvent devenir importants à grande échelle |
| Raison principale de choisir | Capacité suffisante sans surspécification inutile | Marge de fonctionnement et de production supplémentaire | Demande plus élevée d’enlèvement de matière ou de débit | Une puissance supplémentaire n’est précieuse que lorsqu’elle répond à un besoin de process mesurable |
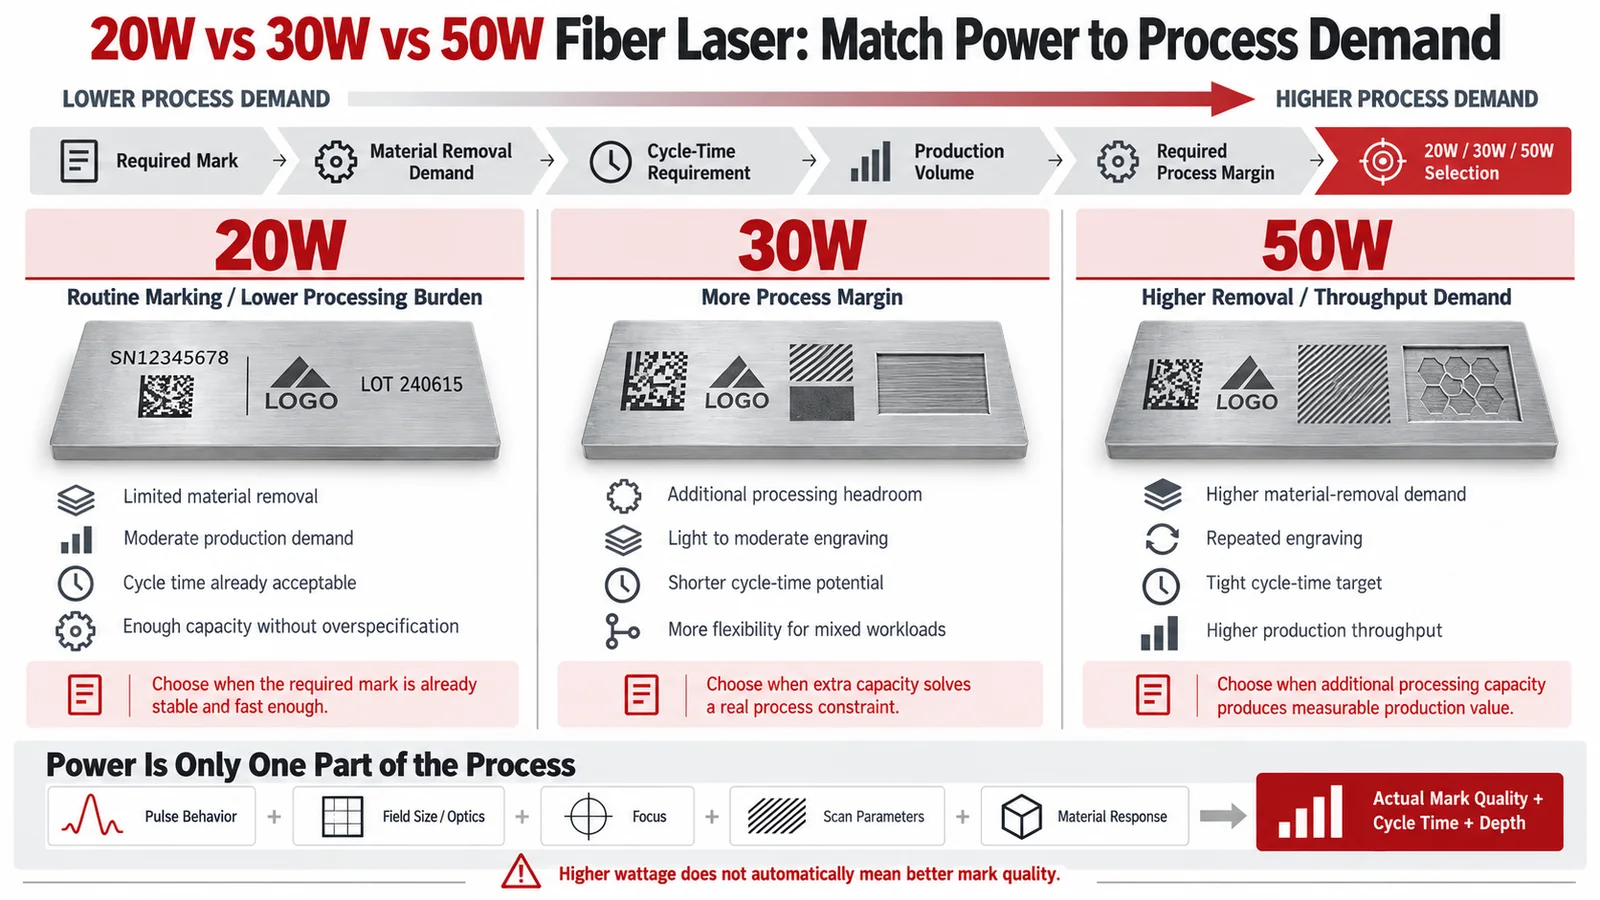
Considérez le tableau comme un point de départ, et non comme une limite de capacités. Un laser de 20 W peut effectuer certains travaux de gravure, et un laser de 50 W peut effectuer un marquage de surface ordinaire. Ce qui compte, c'est de savoir si la puissance supplémentaire apporte un bénéfice mesurable sur le travail réel.
Que signifient réellement 20 W, 30 W ou 50 W ?
La puissance en watts est la puissance de sortie moyenne du laser
Sur un laser à fibre pulsé, la valeur nominale de 20 W, 30 W ou 50 W décrit principalement la puissance de sortie moyenne nominale. Elle indique la quantité d'énergie laser pouvant être délivrée dans le temps, mais elle ne précise pas exactement comment cette énergie est délivrée à la pièce.
Pour une source pulsée fonctionnant à un taux de répétition constant, une relation simplifiée utile est :
Puissance moyenne = énergie d'impulsion × taux de répétition.
Une source de 50 W ne doit donc pas être supposée produire des impulsions individuelles avec 2,5 fois l'énergie d'une source de 20 W. Une puissance moyenne plus élevée peut provenir d'une combinaison différente d'énergie d'impulsion, de taux de répétition, de durée d'impulsion et de conception de la source.
En pratique, les sources à fibre industrielles de 20 W, 30 W et 50 W peuvent utiliser différentes plages de fréquences de répétition tout en ayant des valeurs maximales d'énergie d'impulsion similaires. Certaines familles de sources offrent également une largeur d'impulsion réglable. La puissance en watts est une spécification importante, mais elle ne décrit pas complètement l'impulsion laser.
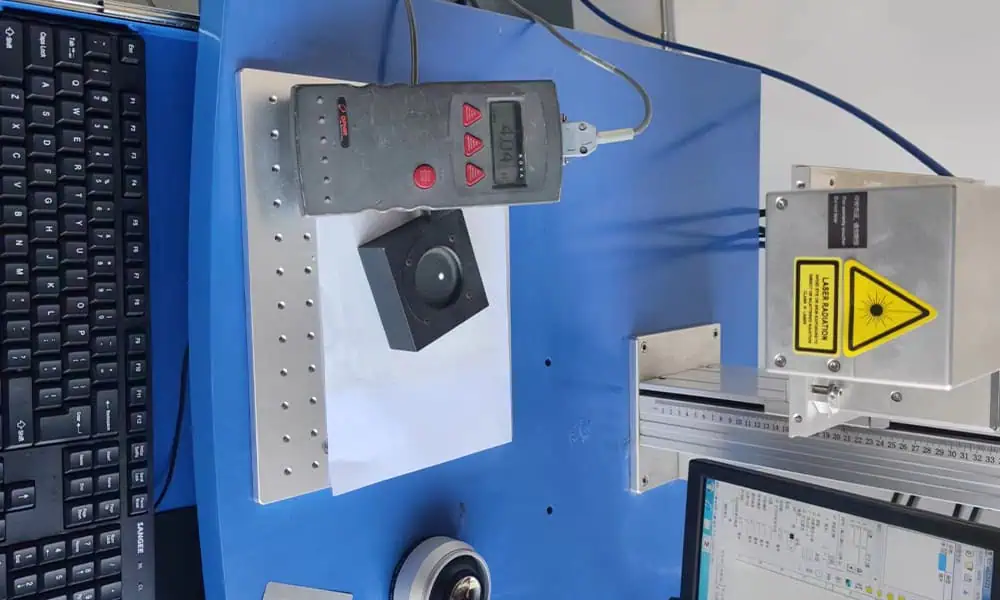
Pourquoi deux lasers de même puissance peuvent se comporter différemment
Deux machines toutes deux vendues comme “ lasers à fibre de 30 W ” peuvent avoir des fenêtres de process sensiblement différentes. Les différences pertinentes incluent :
- énergie d'impulsion ;
- durée d'impulsion ;
- fréquence de répétition ;
- puissance crête ;
- qualité du faisceau ;
- diamètre du faisceau et configuration optique ;
- champ de marquage disponible et distance focale ;
- vitesse de balayage et stratégie de hachures ;
- précision de focalisation.
Cela est particulièrement important lorsque l'on compare des lasers à fibre Q-switched conventionnels à des sources à fibre MOPA. Si une application dépend du contrôle de la largeur d'impulsion, de l'apport thermique, de la formation de couleur ou d'une fenêtre étroite de réponse de surface, augmenter la puissance moyenne peut ne pas répondre au besoin réel du procédé.
Pour une comparaison équitable entre 20 W, 30 W et 50 W, gardez l’architecture de la source, l’optique et la configuration de base de la machine aussi similaires que possible. Si un candidat utilise une architecture d’impulsions différente ou une lentille de champ sensiblement différente, le test compare des systèmes laser complets plutôt que la puissance en watts seule.

La vraie question : peut-il réaliser le marquage, ou peut-il le réaliser assez rapidement ?
Avant de choisir la puissance, distinguez deux questions :
- Le laser peut-il réaliser le marquage requis ?
- Peut-il créer cette marque avec la profondeur, la qualité, le temps de cycle et le volume de production requis ?
Un procédé peut réussir le premier test et pourtant échouer au second.
Le marquage de surface nécessite généralement moins d’enlèvement de matière
De nombreux travaux industriels sont avant tout des tâches d’identification : logos, numéros de série, références de pièces, codes QR, codes Data Matrix, plaques signalétiques et marques de traçabilité. Selon le matériau et le mécanisme de marquage, ces travaux peuvent nécessiter relativement peu d’enlèvement de matière.
Si un système de 20 W produit déjà la marque requise de manière fiable, passer à 30 W ou 50 W ne rend pas automatiquement le résultat plus précis ou plus lisible. Les principaux gains potentiels sont généralement une marge de procédé et un temps de traitement réduit.
Ainsi, “ Un système de 20 W peut-il marquer ce matériau ? ” n’est que la première question. Plusieurs classes de puissance peuvent être capables de réaliser le même logo ou code. Pour la production, la question plus importante est de savoir si le système de puissance inférieure peut le faire assez rapidement et avec suffisamment de constance.

L’enlèvement de matière modifie le choix de puissance
La puissance devient plus importante lorsque le travail passe de la modification de surface à l’enlèvement physique de matière.
La gravure, l’ablation répétée, les codes en creux et les cavités plus profondes nécessitent d’enlever de la matière plutôt que de simplement la modifier en surface. À mesure que la profondeur requise augmente, le procédé peut nécessiter davantage de passes, des vitesses de balayage plus faibles, un espacement de hachures plus serré ou une stratégie de paramètres différente. Tous ces éléments peuvent augmenter le temps de traitement.
Une puissance moyenne plus élevée peut apporter une capacité supplémentaire utile, mais la profondeur de gravure ne peut toujours pas être prédite à partir de la puissance en watts seule. Un laser de 20 W peut enlever du métal dans des conditions appropriées, tandis qu'un procédé de 50 W mal optimisé peut encore donner un mauvais résultat.
Un exemple publié de gravure profonde sur acier inoxydable de Trotec montre à quel point la stratégie de paramètres peut compter, même lorsque la puissance du laser reste fixe. En utilisant le même laser MOPA de 20 W avec une lentille F-160 sur une zone de 5 × 5 mm et en visant une profondeur de gravure d'environ 200 μm, un procédé optimisé pour le temps nécessitait 112 secondes, tandis qu'un procédé optimisé pour la qualité nécessitait 375 secondes. Ces chiffres ne constituent pas un taux de gravure universel pour un laser de 20 W ; ils montrent à quel point les exigences de qualité de surface, la stratégie de passes, la vitesse et la fréquence peuvent modifier le temps de traitement à puissance nominale identique.
Dans quelle mesure les 30 W ou 50 W peuvent-ils être plus rapides ?
Une puissance plus élevée peut réduire le temps de cycle lorsque le procédé peut en tirer parti
Une raison courante de passer de 20 W à 30 W ou 50 W n'est pas que le laser de moindre puissance ne peut pas marquer la pièce. C'est que produire un résultat acceptable prend trop de temps pour l'objectif de production.
Laserax a publié un test de marquage de l'aluminium qui fournit un exemple utile. Son équipe a optimisé la fréquence de répétition, l'espacement des lignes, l'énergie d'impulsion, la vitesse de balayage, la taille du spot de focalisation et la stratégie de remplissage pour l'aluminium 380 et l'aluminium 6061. Pour un code Data Matrix 16 × 16 donné mesurant 10 × 10 mm, les temps de marquage rapportés étaient :
| Puissance testée | Temps de marquage publié |
|---|---|
| 20W | 5,25 secondes |
| 30W | 3,62 secondes |
| 50W | 2,37 secondes |
Dans ce test, une puissance plus élevée a réduit considérablement le temps de marquage. Les chiffres ne définissent pas un rapport de vitesse universel pour d’autres travaux de marquage au laser à fibre.
Il s’agit des résultats publiés par Laserax, et non de données d’essai Zhuorui ni d’une spécification machine garantie. Ils sont utiles comme exemple de la façon dont le débit peut varier dans des conditions définies. Modifiez le matériau, le contraste requis, la profondeur de gravure, le champ de marquage, les caractéristiques de la source, la géométrie du code ou les paramètres du procédé, et le résultat peut également changer.
Pourquoi la vitesse n’augmente pas selon un multiplicateur fixe
Une machine de 50 W n’est pas automatiquement 2,5 fois plus rapide qu’une machine de 20 W simplement parce que sa puissance moyenne nominale est 2,5 fois plus élevée.
Le temps de traitement réel dépend de :
- la géométrie de la marque et la zone remplie ;
- la profondeur ou le contraste requis ;
- l'état du matériau et de la surface ;
- les caractéristiques des impulsions ;
- fréquence de répétition ;
- la vitesse de balayage ;
- l'espacement des hachures ;
- le nombre de passes ;
- lentille et champ de marquage ;
- position de focalisation ;
- les critères d'acceptation pour le marquage final.
La conclusion pratique est simple : une puissance disponible plus élevée ne peut raccourcir le temps de traitement que si le matériau et le procédé peuvent faire un usage productif de cette capacité supplémentaire.
Quand un laser à fibre de 20 W est-il le plus judicieux ?
Un laser à fibre de 20 W doit être jugé en fonction des exigences de la tâche, et non écarté simplement parce qu'il est le plus faible de ces trois niveaux de puissance.
Il peut être un choix judicieux lorsque le travail consiste principalement en un marquage d'identification de routine, que l'enlèvement de matière est limité, que le volume de production est modéré et que le marquage requis peut déjà être réalisé dans le temps de cycle disponible.
20W mérite une considération sérieuse lorsque :
- le travail porte principalement sur des numéros de série, des logos, des codes et des marques de traçabilité standard ;
- la gravure ou l'élimination du revêtement est limitée ;
- il n'y a pas d'exigence élevée en matière de gravure profonde ;
- le temps de cycle atteint déjà l’objectif de production ;
- la taille du lot ne justifie pas une capacité de débit supplémentaire ;
- le procédé dispose d’une fenêtre de paramètres stable au niveau de puissance inférieur.
La question clé est :
Quelle exigence mesurable ne serait pas satisfaite si vous restiez à 20W ?
S’il n’existe aucune exigence de temps de cycle, d’enlèvement de matière, de marge de process ou de charge de travail future réaliste qui nécessite plus de capacité, passer à une puissance supérieure peut offrir peu de bénéfice pratique.
Un système de 20W peut encore graver. La question devient de plus en plus d’ordre économique à mesure que le volume ou la profondeur d’enlèvement augmente : des passes supplémentaires et des temps de traitement plus longs peuvent rendre un système de plus forte puissance plus attractif.
Quand le passage à 30W en vaut-il la peine ?
La principale raison de choisir 30W plutôt que 20W n’est pas que 30W débloque soudainement un ensemble entièrement différent de métaux. Dans de nombreuses applications, les deux niveaux de puissance se recoupent dans leur capacité de marquage de base.
Ce que 30W apporte principalement, c’est Plus de marge de process.
Un système de 30W devient plus attractif lorsque :
- un procédé à 20W approche de la limite acceptable de temps de cycle ;
- la gravure légère ou modérée devient une exigence régulière ;
- le travail nécessite une ablation répétée ou plusieurs passes ;
- les tailles de lots augmentent ;
- les travaux de production mixtes exigent une plus grande flexibilité opérationnelle ;
- il est probable qu'une demande future réaliste nécessite un débit plus élevé.
Cela fait de 30 W une classe de puissance intermédiaire utile, mais pas automatiquement le choix offrant le meilleur rapport qualité-prix pour chaque acheteur. La capacité supplémentaire n'a d'importance que lorsqu'elle résout une véritable contrainte de production ou de traitement.
Si une machine de 20 W satisfait déjà aux exigences de qualité de marquage et de temps de cycle avec une marge de processus confortable, le 30 W pourrait ne pas modifier sensiblement l'équation économique. Si la charge de gravure ou le volume de production est déjà important, la différence entre 30 W et 50 W peut être plus importante que celle entre 20 W et 30 W.
Quand le 50W devient-il le meilleur choix ?
Un laser à fibre de 50 W est plus pertinent lorsque l’application peut réellement exploiter la capacité de traitement supplémentaire.
Demande accrue d’enlèvement de matière
Applications à forte intensité de gravure constituent l’une des raisons les plus évidentes d’évaluer un laser de 50 W. Des cavités plus profondes, un enlèvement répété de matière, une ablation substantielle de revêtement ou des marques nécessitant de nombreux passages peuvent consommer un temps laser important.
Lorsqu’un procédé passe de la modification d’une surface à l’enlèvement physique de matière, le débit devient plus important. Une source de puissance supérieure peut réduire le compromis entre la profondeur requise, la qualité de surface et le temps de traitement.
Il n’existe toujours pas de règle universelle selon laquelle 50 W sont nécessaires au-delà d’une certaine profondeur de gravure. Le matériau, les caractéristiques de la source, l’acheminement du faisceau, la stratégie de balayage et les exigences de qualité font tous partie du résultat.
Objectifs de temps de cycle plus serrés
Un procédé peut être techniquement réussi et rester inadapté à la production parce qu’il prend trop de temps.
Si un code acceptable prend plusieurs secondes à 20 W, mais que le poste de production nécessite un cycle bien plus court, une puissance supplémentaire peut avoir une valeur économique directe. L’indicateur utile n’est pas la vitesse de balayage maximale. C’est le temps nécessaire pour produire la marque acceptée.
Cela inclut chaque passe et chaque étape de traitement nécessaires pour respecter le contraste, la profondeur, la définition des bords, la lisibilité et l’état de surface spécifiés.
Débit de production supérieur
Le volume de production modifie la valeur d'une amélioration, même minime, du temps de cycle.
Économiser une ou deux secondes peut ne pas avoir beaucoup d'importance pour des lots occasionnels. Le même gain peut devenir significatif lorsque des milliers de pièces sont traitées ou lorsque le marquage laser est le goulot d'étranglement d'une ligne de production.
Pour cette raison, il est préférable de traiter le 50W comme un décision relative à la capacité de production plutôt que simplement une version plus puissante d’un marqueur de 20 W ou 30 W.
Quand une puissance supérieure ne résoudra-t-elle pas le problème ?
Augmenter la puissance n’aide que lorsque l’insuffisance de la capacité de traitement est la contrainte réelle. Plusieurs problèmes courants de marquage proviennent d’autre chose.
Quand les caractéristiques des impulsions sont la variable limitante
Si l’application dépend fortement de la durée d’impulsion, de la puissance crête, de l’apport thermique ou d’une réaction de surface spécifique, passer de 30 W à 50 W peut ne pas répondre au besoin réel.
Ceci est particulièrement pertinent lorsqu’on compare des sources à fibre Q-switched standard avec des architectures MOPA. Les systèmes MOPA peuvent offrir un contrôle plus étendu de la largeur d’impulsion et de la fréquence, ce qui peut compter davantage qu’une simple augmentation de la puissance moyenne pour certains processus sensibles à la surface.
Les applications impliquant une formation contrôlée des couleurs, des surfaces thermosensibles ou une fenêtre de traitement étroite doivent donc être évaluées en fonction du comportement de la source ainsi que de la puissance nominale.
Quand l’optique ou la taille du champ est la variable limitante
La configuration optique peut modifier le procédé tout aussi fortement.
A Un champ de marquage plus grand nécessite généralement une configuration optique différente et modifie la taille du spot ainsi que la répartition de l’énergie sur la pièce. Deux machines utilisant la même source de 50 W mais des lentilles de champ différentes ne devraient pas être censées se comporter de manière identique.
Si une marque paraît faible ou n’atteint pas le résultat attendu, augmenter la puissance de la source sans vérifier la taille du champ, la mise au point, les caractéristiques du spot et la distance de travail risque seulement de masquer le véritable problème.
Quand la qualité du marquage, et non le débit, est l'objectif
Une puissance plus élevée ne doit pas être confondue avec une précision supérieure.
Un texte fin, des bords de code nets, un apport thermique contrôlé, des surfaces de gravure lisses et un contraste reproductible dépendent de l'ensemble de la configuration optique et du procédé. Un laser de plus faible puissance correctement configuré peut produire un meilleur résultat qu'une machine de puissance supérieure fonctionnant avec des paramètres inadaptés.
Une puissance plus élevée vous donne davantage de capacité de traitement disponible. Elle n'améliore pas automatiquement la qualité du marquage.
Comment choisir la bonne puissance de laser à fibre pour votre travail
Au lieu de choisir la puissance à partir d'un tableau générique de matériaux, partez de l'exigence de production réelle et traitez-la dans l'ordre.
Étape 1 : Définir le marquage requis
Partez du résultat, pas du laser.
Précisez si vous avez besoin de :
- une marque d'identification lisible ;
- contraste visuel élevé ;
- un code QR ou Data Matrix ;
- retrait du revêtement ;
- texturation de surface ;
- gravure peu profonde ;
- une profondeur de gravure définie ;
- une marque qui doit survivre à un processus en aval ou à une condition de service particulière.
Le résultat requis détermine la quantité de travail de traitement que le laser doit effectuer.
Étape 2 : Séparer la modification de surface de l’enlèvement de matière
Demandez quelle quantité de matière doit être physiquement enlevée.
Si l’application modifie principalement la couleur, le contraste, l’état d’oxydation ou une fine couche superficielle, une puissance supplémentaire peut offrir moins d’avantages que pour la gravure répétée ou un enlèvement plus profond.
Cette distinction est plus utile que de dire qu’un métal donné “ nécessite ” une puissance donnée.
Étape 3 : Définir un objectif réel de temps de cycle
Ne demandez pas uniquement quelle machine est la plus rapide. Définissez le besoin de production :
Combien de secondes par pièce l’opération de marquage peut-elle utiliser ?
Une fois cet objectif connu, des tests sur échantillons peuvent montrer si 20 W le satisfait déjà ou si 30 W ou 50 W offrent un avantage significatif.
Étape 4 : Prendre en compte le volume de production
Un même marquage peut justifier des machines différentes selon le volume de production.
Un processus à 20 W qui prend quelques secondes supplémentaires peut être parfaitement raisonnable pour des lots occasionnels. À volume quotidien élevé, ces secondes se cumulent et deviennent des contraintes d’utilisation des machines, de main-d’œuvre, d’équilibrage de ligne et de débit.
La sélection de la puissance doit donc tenir compte non seulement de ce que la machine peut produire, mais aussi de la fréquence à laquelle elle doit le produire.
Étape 5 : Déterminer la marge de procédé dont vous avez réellement besoin
Une capacité supplémentaire peut être utile lorsque :
- les surfaces des pièces varient ;
- la profondeur de marquage peut augmenter par la suite ;
- le volume des lots devrait augmenter ;
- la machine traitera plusieurs travaux différents ;
- les projets futurs nécessiteront probablement davantage d'enlèvement de matière.
Mais un vague argument de “ pérennisation ” n'est pas une raison solide pour acheter la puissance la plus élevée disponible. Une capacité supplémentaire a davantage de valeur lorsqu'elle protège contre une contrainte future réaliste.
Étape 6 : Comparez la source laser réelle, pas seulement l'étiquette de puissance
Une fois que le choix a été réduit à un ou deux niveaux de puissance, comparez la source réelle et les spécifications optiques.
Les questions pertinentes incluent :
- La source est-elle à déclenchement Q ou MOPA ?
- Quelle plage d'énergie par impulsion est disponible ?
- Quelle plage de fréquence de répétition est disponible ?
- La largeur d'impulsion est-elle fixe ou réglable ?
- Quelle qualité de faisceau est spécifiée ?
- Quelle lentille de champ et quelle zone de marquage seront utilisées ?
- Quelle fenêtre de process a été démontrée sur le matériau réel ?
Cette comparaison permet d’éviter une erreur d’achat courante : choisir entre des machines en fonction de la puissance et du prix, tout en ignorant les spécifications qui déterminent comment cette puissance peut réellement être utilisée.
Si les machines présélectionnées utilisent des architectures de source, des spécifications d’impulsion ou des lentilles de champ qui diffèrent, notez ces différences. Le résultat est alors une comparaison au niveau du système, et non la preuve que la puissance seule a causé la différence de performance.
Quand faut-il tester 20W, 30W et 50W sur la pièce réelle ?
Si l’application correspond clairement à une classe de puissance, tester les trois peut ne pas être nécessaire. Toutefois, lorsque le choix reste entre deux configurations, un essai contrôlé sur échantillon est généralement plus utile que de comparer une autre fiche technique.
Les essais sur échantillons sont particulièrement utiles pour :
- la gravure profonde ou répétée ;
- des exigences serrées en matière de temps de cycle ;
- des surfaces métalliques revêtues ou traitées ;
- des alliages ou des finitions de surface inhabituels ;
- des petits codes QR ou Data Matrix à haute densité ;
- des applications avec des critères d’acceptation visuels ou dimensionnels stricts.

Comparez chaque machine par rapport au même résultat requis, et non en faisant fonctionner chaque laser à des réglages maximaux arbitraires. Gardez la pièce, la géométrie du marquage, la zone de marquage et les critères d'acceptation constants, tout en permettant à chaque machine candidate d'être optimisée pour cette même cible. Forcer des réglages identiques de vitesse, de fréquence, de hachures ou de passes sur différentes classes de puissance peut produire une comparaison artificielle.
Consignez au minimum :
- lisibilité et contraste du marquage ;
- profondeur de gravure ;
- temps de cycle ;
- le nombre de passes ;
- définition des bords ;
- effet thermique ou décoloration ;
- état de surface après traitement ;
- répétabilité sur plusieurs pièces.
Si les modèles 30 W et 50 W produisent tous deux une marque acceptable, le modèle 50 W n'est pas automatiquement le meilleur achat. La décision se résume à savoir si son avantage mesuré en temps de cycle ou en marge de procédé est suffisamment important pour justifier la configuration supérieure.
Quelle puissance choisir ?
Une bonne règle de sélection est :
Choisissez la classe de puissance la plus basse qui puisse atteindre de manière fiable le marquage, la profondeur, le temps de cycle et le volume de production requis, avec une marge de procédé suffisante pour l’application réelle.
un processus de 20 W approche la limite acceptable de temps de cycle ; laser à fibre Un laser à fibre de 20 W peut être le bon choix lorsque le marquage de routine est la tâche principale et que la vitesse de production est déjà suffisante. Un système de 30 W devient intéressant lorsqu’une marge de traitement supplémentaire résout une contrainte réelle de temps de cycle, de gravure ou de charge de travail. Un système de 50 W devient plus attractif à mesure que la demande d’enlèvement de matière, le volume de production et la pression sur le débit augmentent.
La puissance n’est encore qu’une spécification parmi d’autres. Si l’application est sensible aux caractéristiques d’impulsion, à la taille du champ, au comportement du spot, à la mise au point, à l’apport thermique ou à l’architecture de la source, passer de 20 W à 30 W ou 50 W peut ne pas résoudre le problème de procédé réel.
Commencez la comparaison finale des machines par la pièce et le besoin de production : matériau et surface, marquage requis, profondeur requise, zone de marquage, objectif de temps de cycle, volume de lot, critères de qualité et charge de travail future réaliste. Une fois ces données définies, les puissances 20 W, 30 W et 50 W peuvent être testées comme options d’ingénierie plutôt que traitées comme de simples niveaux de puissance « bon, meilleur, optimal ».




