
Technologie de laser à fibre MOPA
MOPA n’est pas une famille de longueurs d’onde laser distincte comme l’UV ou le CO₂. Dans le marquage laser industriel, le terme désigne généralement une architecture de laser à fibre pulsé qui offre à l’ingénieur procédé un plus grand contrôle de la durée d’impulsion et du comportement d’impulsion associé qu’une source à fibre Q-switched conventionnelle.
Cette distinction est importante car la qualité du marquage n’est pas déterminée par la puissance moyenne seule. Deux sources à fibre peuvent fonctionner dans la même plage de longueurs d’onde proche infrarouge et avoir une puissance moyenne nominale similaire, mais interagir différemment avec la même surface parce que leur énergie d’impulsion, durée d’impulsion, fréquence de répétition, comportement de puissance crête et combinaisons de fonctionnement autorisées sont différents.
La valeur pratique du MOPA ne réside donc pas dans le fait qu’il s’agit d’un “ meilleur laser à fibre ” universel. Sa valeur réside dans une fenêtre de développement de procédé plus large lorsque le résultat requis dépend du contrôle de la manière dont l’énergie atteint et modifie la surface du matériau.
Cela peut compter pour les effets de couleur sur l’acier inoxydable, le marquage sombre sur l’aluminium anodisé approprié, certains plastiques, les composants minces, les revêtements et d’autres applications sensibles à l’apparence ou à la chaleur. Cela peut n’apporter que peu de valeur pratique lorsqu’un procédé à fibre Q-switched conventionnel permet déjà d’atteindre le contraste, la profondeur, la cadence et la répétabilité requis.
La question centrale de sélection n’est donc pas de savoir si le MOPA est plus avancé, mais si le résultat de marquage requis a réellement besoin de la plage supplémentaire de contrôle des impulsions qu’offre le MOPA.
Qu’est-ce qu’un laser à fibre MOPA ?
MOPA signifie Oscillateur maître – amplificateur de puissance.
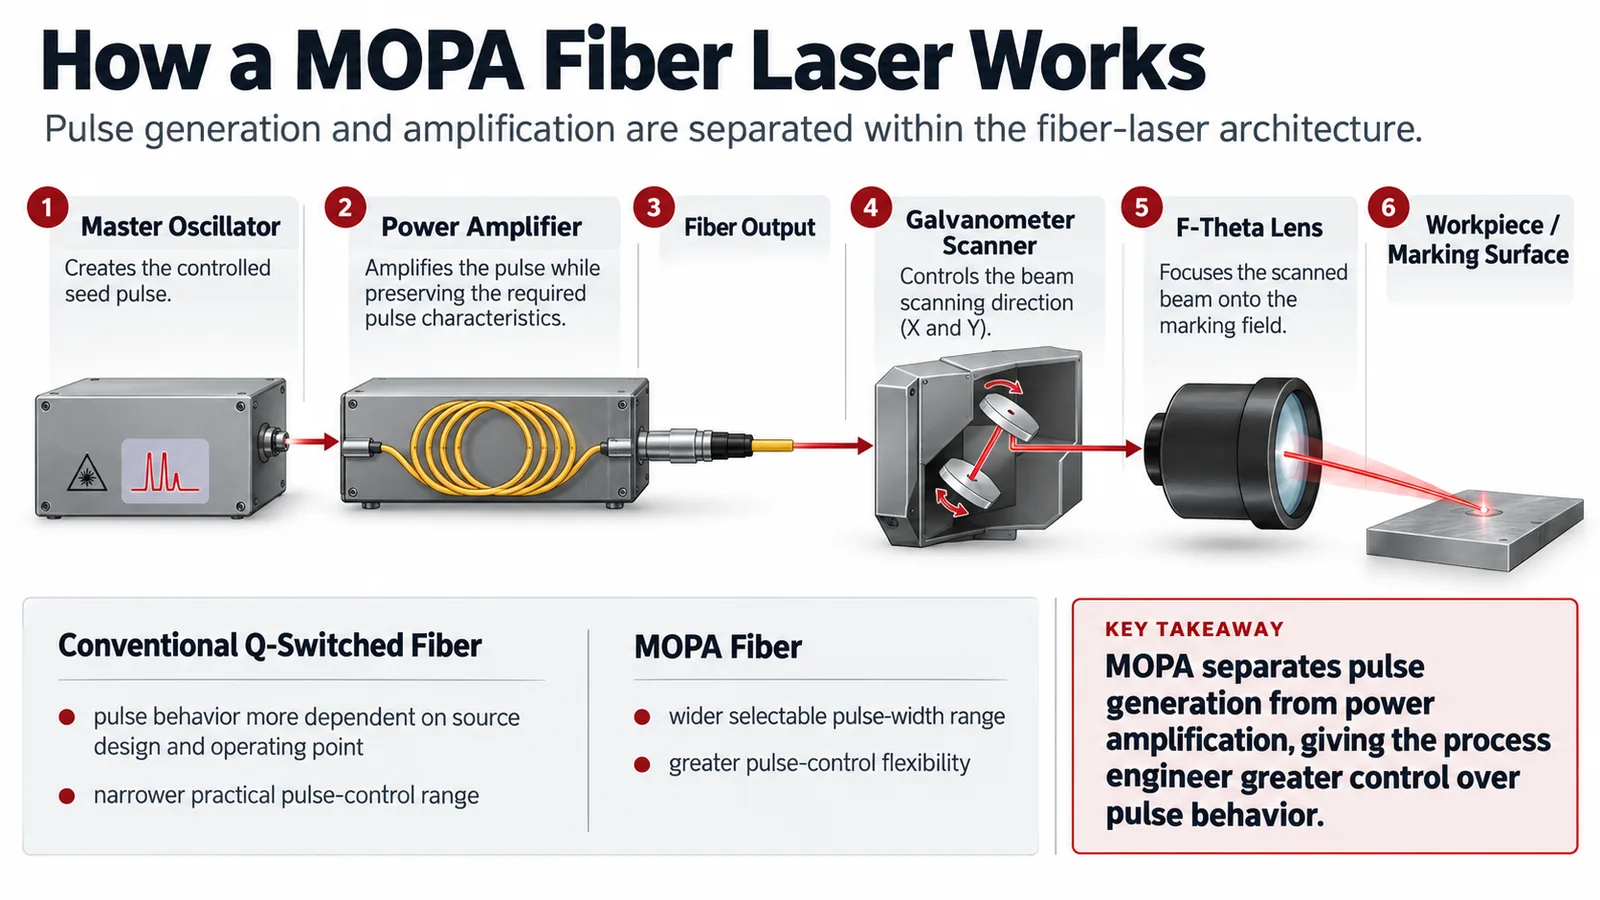
Dans une architecture MOPA, l’oscillateur maître crée un signal graine de plus faible puissance aux caractéristiques optiques définies, et l’étage d’amplification augmente ce signal jusqu’au niveau de sortie requis. Le point important est que la génération d’impulsions et l’amplification finale de puissance sont séparées.
L’explication de la technologie MOPA par Coherent décrit l’architecture de la même manière : l’oscillateur établit des caractéristiques importantes du signal laser et l’amplificateur augmente la puissance de sortie tout en préservant les propriétés requises du signal.
MOPA décrit donc une architecturearchitecture, et non une longueur d’onde. Les architectures MOPA peuvent exister en dehors du marquage industriel par fibre. Toutefois, sur le marché des machines de marquage, « laser MOPA » désigne normalement une source à fibre pulsée fonctionnant dans le proche infrarouge, généralement autour de 1064 nm.
Un laser de marquage MOPA est donc toujours un laser à fibre laser à fibre. C’est pourquoi l’expression de recherche populaire « MOPA vs laser à fibre » est techniquement imprécise. Pour le marquage industriel, la comparaison la plus utile se fait généralement entre le laser à fibre MOPA et le laser à fibre conventionnel à déclenchement Q.
Les deux technologies peuvent fonctionner dans une famille de longueurs d’onde à peu près identique et toutes deux peuvent marquer efficacement de nombreux métaux. La différence importante tient à la manière dont l’impulsion est générée et à la liberté dont dispose l’ingénieur des procédés pour maîtriser son comportement.
Comment fonctionne un laser à fibre MOPA ?
Dans un laser à fibre conventionnel à déclenchement Q, l’énergie s’accumule dans le milieu à gain et est libérée sous forme d’impulsions courtes par déclenchement Q. La durée d’impulsion, la forme d’impulsion et le comportement en puissance crête sont liés à la conception de la source et à son point de fonctionnement. Il est donc trop simpliste de dire que chaque source à déclenchement Q possède une largeur d’impulsion absolument fixe ; la distinction plus juste est que sa plage pratique de contrôle des impulsions est généralement plus restreinte.
Une architecture MOPA forme d’abord l’impulsion d’amorçage, puis l’amplifie. Comme la formation de l’impulsion et l’amplification finale sont séparées, une source MOPA destinée au marquage peut être conçue pour offrir une plus large gamme de durées d’impulsion sélectionnables et de combinaisons de fonctionnement.
Aperçu technique du marquage laser de Coherent distingue les sources à fibre pulsées Q-switched et MOPA principalement par cette différence de comportement des impulsions. L’importante conséquence pratique n’est pas simplement que l’opérateur reçoit “ plus de réglages ”. L’ingénieur dispose d’un espace de paramètres plus vaste pour établir une fenêtre de process utilisable.
Cela explique aussi pourquoi le mot MOPA à lui seul ne décrit pas entièrement les capacités de la machine. Deux sources MOPA peuvent avoir des plages de largeur d’impulsion, des limites de taux de répétition, un comportement d’énergie d’impulsion, une qualité de faisceau et des combinaisons de fonctionnement autorisées différentes, même lorsque leur puissance moyenne nominale est similaire.
Pour une comparaison technique, la question utile n’est donc pas seulement “ Est-ce un laser MOPA ? ” mais aussi quelle source MOPA est installée et quelle fenêtre de fonctionnement cette source fournit réellement.
Pourquoi la largeur d’impulsion et la fréquence importent-elles dans le marquage laser ?
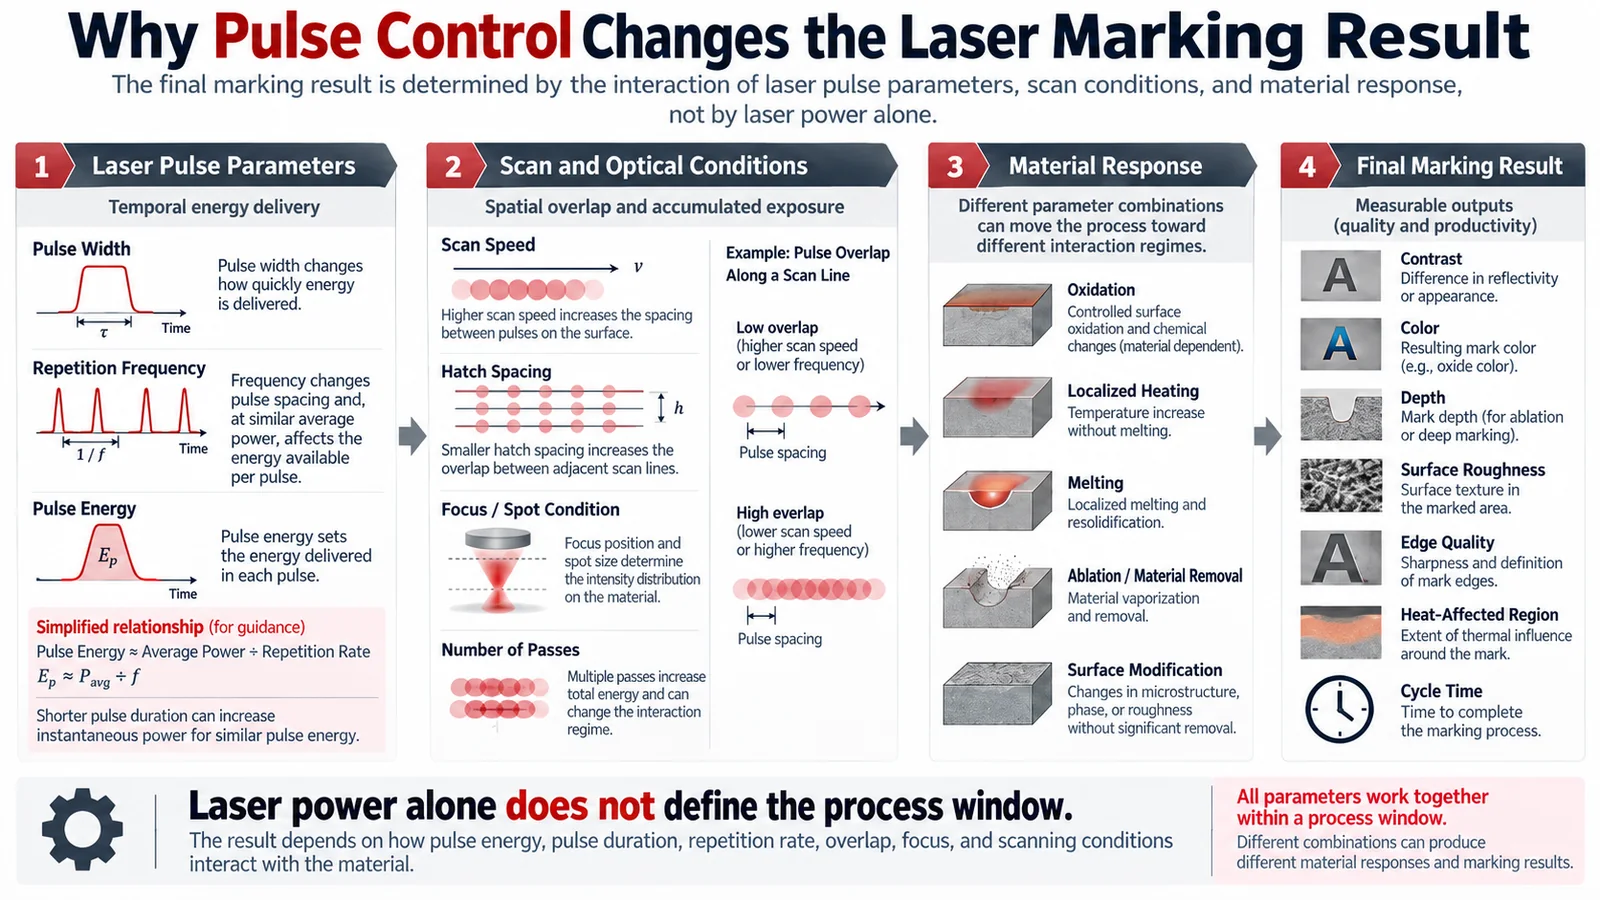
C’est le concept technique clé qui sous-tend le MOPA. Un laser pulsé ne fournit pas d’énergie en continu ; il émet des impulsions discrètes. La réponse du matériau dépend de la quantité d’énergie que chaque impulsion transporte, de la durée de l’impulsion, de la fréquence à laquelle les impulsions arrivent et de la manière dont ces impulsions se chevauchent pendant que le scanner se déplace sur la pièce.
Pour un train d’impulsions régulier, l’énergie d’impulsion peut être approximée par :
Énergie d’impulsion = puissance moyenne ÷ fréquence de répétition
Cette relation, également décrite dans la référence de RP Photonics sur l’énergie d’impulsion, montre immédiatement pourquoi la fréquence de répétition ne peut pas être traitée comme un réglage isolé. Si la sortie moyenne reste similaire tandis que la fréquence de répétition augmente, l’énergie disponible dans chaque impulsion individuelle diminue généralement. En même temps, davantage d’impulsions sont émises chaque seconde.
La largeur d’impulsion modifie la manière dont l’énergie est délivrée
La durée d’impulsion détermine le temps pendant lequel chaque impulsion libère son énergie. En première approximation, délivrer une énergie d’impulsion similaire sur une période plus courte produit une puissance instantanée plus élevée que de la délivrer sur une période plus longue. La puissance crête réelle dépend encore de la forme de l’impulsion et de la conception de la source, de sorte que cette relation est mieux utilisée pour comprendre le processus plutôt que comme une spécification universelle de machine.
À la surface du matériau, changer le régime d’impulsion peut modifier l’équilibre entre un chauffage localisé rapide, la diffusion thermique, la formation d’oxyde, la fusion, l’enlèvement de matière, la modification du revêtement et l’endommagement de surface.
C’est pourquoi l’affirmation courante “ une impulsion plus courte signifie moins de chaleur ” est incomplète. Une impulsion courte utilisée avec une énergie d’impulsion élevée, un fort chevauchement d’impulsions, un balayage lent, un espacement de hachures étroit ou des passages répétés peut encore créer un échauffement accumulé substantiel. À l’inverse, une impulsion plus longue peut être exactement ce qu’exige un mécanisme particulier de marquage thermique.
L’objectif d’ingénierie n’est donc pas de minimiser la largeur d’impulsion. Il est d’identifier quel régime d’impulsion crée la réponse de surface requise sans franchir la limite d’endommagement inacceptable.
La fréquence modifie l’énergie d’impulsion et l’espacement des impulsions
Le taux de répétition détermine combien d'impulsions sont émises chaque seconde, mais le résultat au niveau de la pièce dépend aussi du mouvement du scanner. Si la fréquence augmente alors que la vitesse de balayage reste inchangée, davantage d'impulsions sont déposées sur la même distance. L'espacement des impulsions diminue et le recouvrement augmente.
Cela peut être utile lorsqu'un procédé nécessite un échauffement accumulé plus uniforme ou une modification de surface d'aspect continu. Cela peut aussi créer un échauffement excessif lorsque le recouvrement devient trop important. À puissance moyenne approximativement constante, l'augmentation de la fréquence réduit également l'énergie disponible dans chaque impulsion individuelle.
La fréquence modifie donc à la fois le caractère temporel et spatial du procédé. C'est pourquoi des consignes telles que « augmentez la fréquence pour obtenir une marque plus sombre » ou « utilisez l'impulsion la plus courte pour moins de chaleur » ne constituent pas des règles d'ingénierie fiables sans le reste des conditions du procédé.
Pour une explication plus approfondie au niveau des paramètres, consultez le Guide de la largeur d'impulsion et de la fréquence.
Vitesse de balayage, Hachure, Mise au point et Passes complètent la fenêtre de procédé
La largeur d'impulsion et la fréquence décrivent le comportement de la source, mais le scanner et l'optique déterminent comment ces impulsions sont réparties sur la pièce. Réduire la vitesse de balayage augmente normalement le nombre d'impulsions délivrées le long d'un trajet donné. Réduire l'espacement des hachures augmente le chevauchement entre les lignes de remplissage voisines. Des passes supplémentaires accumulent une exposition supplémentaire, tandis que la mise au point et le choix de la lentille influencent l'état du spot et la densité d'énergie locale.
La chaîne technique utile est donc :
Largeur d'impulsion + fréquence de répétition + énergie d'impulsion → apport énergétique temporel
combiné avec :
Vitesse de balayage + espacement des hachures + mise au point + passes → chevauchement spatial et exposition cumulée
qui déterminent ensemble l'équilibre entre oxydation, échauffement, fusion, ablation, réponse du revêtement et d'autres mécanismes de surface. Ces mécanismes déterminent ensuite des résultats pratiques tels que le contraste, la couleur, la profondeur, la rugosité, l'état des bords, l'effet thermique et le temps de cycle.
Cette interaction est la véritable raison pour laquelle MOPA est utile. Une plage de contrôle d'impulsion plus large donne à l'ingénieur davantage de combinaisons à explorer, mais elle crée aussi plus de façons de produire soit une fenêtre de procédé robuste, soit une fenêtre instable.
Quels sont les avantages des lasers à fibre MOPA ?
Le principal avantage du MOPA est la flexibilité du procédé. Une source à fibre à déclenchement Q conventionnelle peut déjà extrêmement bien réaliser de nombreuses tâches de marquage industriel. Le MOPA devient intéressant lorsque le résultat requis est sensible à la manière dont l’impulsion interagit avec la surface, plutôt que simplement de savoir si une énergie laser suffisante est disponible.
La plage de contrôle d’impulsion plus large peut être particulièrement utile pour les procédés sensibles à l’apparence. Un client peut avoir besoin d’une marque sombre contrôlée plutôt que d’une gravure ordinaire, ou d’une surface en acier inoxydable colorée plutôt que d’une marque d’identification classique. Un composant en plastique peut nécessiter un fort contraste sans fusion ni moussage excessifs. Un composant mince ou revêtu peut ne tolérer que très peu de dommages thermiques visibles.
Dans ces situations, la plage d’impulsions supplémentaire offre à l’ingénieur davantage de moyens d’ajuster la relation entre l’énergie d’impulsion, la durée d’impulsion, l’échauffement accumulé et la modification de la surface.
La même flexibilité peut être précieuse dans des environnements de production mixtes. Une usine qui réalise une marque établie sur un matériau constant peut tirer peu de bénéfices d’une plage de réglage très large. Un atelier de sous-traitance ou un fournisseur OEM qui traite plusieurs alliages, revêtements, formulations plastiques et exigences d’aspect peut tirer une valeur nettement plus grande de la capacité d’établir plusieurs fenêtres de process différentes sur la même plateforme.
L’avantage utile n’est donc pas que « MOPA produit de meilleures marques ». C’est que MOPA donne à l’ingénieur plus de façons de trouver un process qui satisfait une exigence d’acceptation difficile.
Quelles sont les limites des lasers à fibre MOPA ?
La plage de paramètres plus large qui rend le MOPA utile crée aussi l’une de ses principales limites : plus de flexibilité signifie plus de travail de développement de procédé.
Un espace de paramètres plus vaste offre davantage d’occasions de trouver une fenêtre de fonctionnement adaptée, mais il crée aussi plus de combinaisons pouvant produire un échantillon séduisant sans convenir à une production stable. Un réglage peut produire un excellent contraste tout en étant trop lent, trop sensible aux variations de mise au point, trop agressif pour la surface ou trop inconstant selon les lots de matériau.
Les systèmes MOPA sont aussi généralement plus chers que les systèmes à fibre Q-switched de base. Ce surcoût ne crée de valeur que lorsque la plage de contrôle des impulsions supplémentaire résout un véritable besoin de fabrication. Pour un numéro de série stable, un logo, un code QR ou un procédé de marquage des métaux bien établi, la fibre conventionnelle peut déjà offrir la qualité et la cadence requises.
Il ne faut pas non plus supposer que le MOPA grave plus profondément simplement parce qu’il offre davantage de contrôle des impulsions. La gravure profonde dépend de l’ensemble du processus d’enlèvement de matière, notamment l’énergie d’impulsion, la puissance moyenne, l’état du spot, le matériau, le comportement des impulsions, le recouvrement, la stratégie de balayage, le nombre de passes, l’efficacité d’enlèvement et le temps de cycle admissible. Une source Q-switched adaptée peut rester la solution la plus efficace pour certaines tâches de gravure.
Plus important encore, le MOPA ne peut pas corriger le mauvais choix de longueur d’onde. Le contrôle des impulsions modifie Comment l’énergie est délivrée à la longueur d’onde de la source ; il ne modifie pas l’interaction sous-jacente entre la longueur d’onde et le matériau. Si le rayonnement proche infrarouge est mal adapté au matériau ou crée des effets thermiques inacceptables, l’UV ou le CO₂ peuvent constituer la voie la plus appropriée.
Quels matériaux conviennent au marquage laser MOPA ?
Les sources à fibre MOPA industrielles sont naturellement de solides candidats pour de nombreux métaux, car les lasers à fibre proche infrarouge interagissent déjà efficacement avec une large gamme de surfaces métalliques.
Le fait qu’un matériau soit marquable avec le MOPA ne signifie pas que ce matériau nécessite le MOPA.
Acier inoxydable
L’acier inoxydable illustre clairement cette distinction. Un numéro de série normal, un logo ou une marque d’identification gravée peuvent souvent être produits efficacement avec une fibre conventionnelle. Lorsque l’exigence change pour une couleur contrôlée, un aspect sombre particulier ou un autre effet sensible à la surface, le comportement des impulsions devient bien plus important.
La couleur induite par laser sur l’acier inoxydable implique une modification de surface et la formation d’oxydes plutôt qu’une simple élimination de matière. Recherche évaluée par les pairs sur la coloration par laser nanoseconde de l’acier inoxydable a montré que les couleurs obtenues dépendent des caractéristiques du film d’oxyde et de l’interaction de variables telles que la puissance, la vitesse de balayage, la largeur d’impulsion, la fréquence de répétition et l’état de surface.
La leçon pratique est que la couleur de l’acier inoxydable n’est pas contrôlée par la largeur d’impulsion seule. MOPA offre davantage de variables pour établir le processus thermique et d’oxydation requis, mais l’alliage, la finition, la propreté, la mise au point, la stratégie de balayage et la méthode d’acceptation influencent encore le résultat.
Aluminium et aluminium anodisé
L’aluminium nu et l’aluminium anodisé doivent être traités comme des problèmes de procédé différents. Un procédé conventionnel peut retirer ou modifier une couche anodisée, tandis qu’un procédé MOPA sombre peut être développé pour créer un aspect de surface sombre dans des conditions d’anodisation et de procédé appropriées, sans simplement traiter la tâche comme un retrait de revêtement ordinaire.
Les conseils d’application de Trotec pour l’aluminium anodisé souligne également l’important point que les couches anodisées et les finitions de surface varient, de sorte que les paramètres publiés doivent être adaptés à la pièce réelle.
C’est un bon exemple de pourquoi “ aluminium ” n’est pas une spécification de procédé complète. La description utile se rapproche davantage de : aluminium nu ou anodisé, finition de surface, état de la couche anodisée et aspect final requis.
Autres métaux
L'acier au carbone, l'acier allié, le titane et de nombreux autres métaux sont déjà compatibles avec le marquage laser à fibre conventionnel. Le MOPA devient plus pertinent lorsqu'une contrainte supplémentaire est introduite, telle qu'une tolérance thermique étroite, une exigence d'apparence, une géométrie fine, la préservation du revêtement, une cible de contraste inhabituelle ou la nécessité d'exécuter plusieurs modes de marquage différents sur la même machine.
Pour une identification ordinaire ou une gravure simple, l'architecture MOPA elle-même peut offrir peu d'avantage pratique.
Plastiques sélectionnés
Les plastiques nécessitent plus de prudence car le nom du polymère seul ne permet pas de prédire la réponse au laser. Deux composants tous deux décrits comme ABS, par exemple, peuvent contenir différents pigments, charges, retardateurs de flamme ou additifs sensibles au laser et peuvent donc réagir différemment au même processus dans le proche infrarouge.
Selon la formulation, la marque visible peut résulter d'une carbonisation, d'un moussage, d'une fusion localisée, d'un changement de couleur induit par des additifs ou d'une autre réponse du matériau. Le MOPA peut être utile lorsque le matériau répond déjà à la longueur d'onde de la fibre mais que le processus nécessite un meilleur contrôle de la chaleur, du contraste ou de la perturbation de la surface.
Si le véritable problème est une mauvaise interaction dans le proche infrarouge ou des dommages thermiques excessifs, passer à l’UV peut apporter davantage de valeur que de continuer à optimiser les paramètres MOPA.
Quelles applications bénéficient le plus du contrôle des impulsions MOPA ?
Les applications les plus probantes du MOPA ne se définissent généralement pas uniquement par le nom du matériau. Ce sont des applications dans lesquelles le résultat d’acceptation requis dépend fortement du contrôle du mécanisme de réponse de surface.
Marquage couleur de l’acier inoxydable
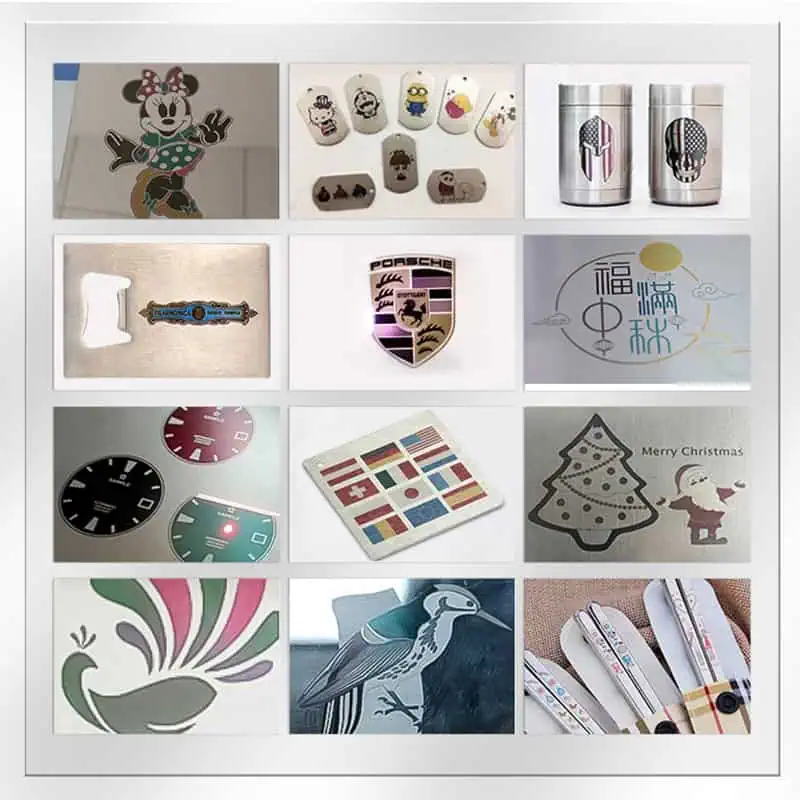
Le marquage en couleur sur l’acier inoxydable est un problème de fenêtre de process, et non une simple question de savoir si un laser peut marquer l’acier. Le résultat visible dépend de la modification de surface et du comportement de la couche d’oxyde, qui dépendent eux-mêmes de l’historique thermique complet créé pendant le balayage.
Cela explique pourquoi copier le jeu de paramètres « acier inoxydable bleu » d’un autre utilisateur échoue souvent. La même largeur d’impulsion et la même fréquence affichées ne garantissent pas la même réponse de la pièce si le modèle de source, la lentille, la mise au point, l’alliage, l’état de surface, la puissance, la vitesse ou la stratégie de hachage changent.
L’objectif d’ingénierie n’est pas de créer un joli carré coloré. Il s’agit d’établir une fenêtre de process couleur reproductible qui reste acceptable dans des conditions réalistes de variation de production.
Marquage sombre sur aluminium anodisé
MOPA peut également s’avérer précieux lorsque l’objectif est un aspect sombre et profond sur une surface en aluminium anodisé appropriée. Cela ne doit pas être confondu avec le simple retrait de la couche anodisée et l’exposition du métal de base. Le mécanisme de surface souhaité et le résultat visuel sont différents.
La définition utile du projet n’est donc pas « l’aluminium noir ». Elle doit préciser quelle surface en aluminium est traitée, quelle couche anodisée ou de revêtement est présente, et si l’objectif est l’élimination du revêtement, un aspect noir esthétique, un contraste lisible par machine ou un autre résultat défini.
Marquage des plastiques avec des limites thermiques strictes
Sur certains plastiques sélectionnés, la plage supplémentaire de contrôle des impulsions peut aider lorsqu’un contraste fort doit être obtenu sans fusion excessive, moussage, dommage aux bords ou déformation. Mais le MOPA ne reste qu’une voie possible.
Si le polymère réagit mal à la longueur d’onde proche infrarouge elle-même, l’UV peut être plus approprié. Il s’agit d’un problème de sélection de longueur d’onde plutôt que d’un problème de largeur d’impulsion.
Pièces fines et sensibles à l'aspect
Les boîtiers électroniques, les composants en tôle mince, la quincaillerie décorative, les pièces revêtues et d'autres pièces sensibles à l'aspect peuvent en bénéficier lorsqu'un échauffement excessif provoque une décoloration, une déformation, un gonflement de surface ou une détérioration du revêtement.
Là encore, une largeur d'impulsion plus courte n'est pas la solution en soi. Une impulsion courte combinée à un chevauchement excessif, à un balayage lent ou à des passages répétés peut encore générer une chaleur accumulée substantielle. Le procédé doit être jugé d'après le schéma global d'apport d'énergie.
Marquages d'identification fins
Les petits codes Data Matrix, les codes QR, les caractères fins et les graphiques denses peuvent bénéficier d’une fenêtre de process maîtrisée lorsqu’un contraste doit être obtenu sans dégrader les petits bords ou les modules.
Le MOPA peut fournir une variable supplémentaire pour contrôler la réponse du matériau, mais il ne peut pas compenser des optiques inadaptées, une mise au point incorrecte, un mauvais maintien de la pièce, un positionnement instable ou des motifs trop petits pour l’ensemble du système optique et de balayage.
Quels risques, précautions et erreurs courantes devez-vous connaître ?
L’espace de paramètres plus étendu du MOPA rend le développement discipliné du process d’autant plus important, et non moins important.
Copier des recettes de paramètres sans comprendre le système
L’une des erreurs les plus courantes consiste à considérer les réglages publiés comme des recettes transposables. Une valeur telle que « 8 ns, 200 kHz, 1 500 mm/s » n’a de sens que dans le contexte de la source, de la puissance, de la lentille, du matériau, de la mise au point, du hachage et des conditions de balayage dans lesquelles elle a été développée.
Une source MOPA différente peut fournir une énergie d’impulsion ou une forme d’impulsion différente pour la même largeur d’impulsion et la même fréquence affichées. Une lentille différente modifie les conditions du spot, tandis qu’une couche anodisée ou une formulation polymère différente modifie la réponse du matériau.
Les réglages publiés utiles doivent donc être considérés comme des références de départ pour des essais contrôlés, et non comme des garanties de production.
Modifier trop de variables à la fois
Le réglage aléatoire est un autre problème courant. Si la largeur d’impulsion, la fréquence, la puissance, la vitesse de balayage et l’espacement des hachures changent tous simultanément et que la marque devient soudainement plus sombre, l’opérateur a peut-être trouvé un échantillon intéressant, mais il a très peu appris sur les raisons pour lesquelles le procédé s’est amélioré.
Une meilleure méthode consiste à modifier les variables en gardant à l’esprit une question d’ingénierie précise. Si une surface fond, par exemple, l’ingénieur peut avoir besoin de distinguer une énergie d’impulsion excessive d’un échauffement accumulé causé par un fort recouvrement. La fréquence, la largeur d’impulsion, la vitesse et le hachage peuvent alors être ajustés de manière à aider à discriminer entre ces causes.
Cela produit des connaissances de procédé plutôt qu’une collection de réglages obtenus par chance.
Considérer l’impulsion la plus courte comme l’impulsion la plus sûre
La largeur d’impulsion minimale n’est pas automatiquement le réglage optimal. Des impulsions plus courtes peuvent modifier le comportement de puissance crête et réduire le temps disponible pour la diffusion thermique pendant une impulsion individuelle, mais le comportement thermique total dépend toujours de la fréquence de répétition, de l’énergie d’impulsion, de la vitesse de balayage, du recouvrement, de l’espacement de hachage et du nombre de passes.
L’objectif n’est pas l’impulsion la plus courte possible. L’objectif est le régime d’impulsion qui produit la réponse requise du matériau avec une marge de procédé acceptable.
Supposer que toute source MOPA est équivalente
Une spécification telle que “ 30 W MOPA ” est incomplète. Deux sources MOPA de 30 W peuvent avoir des plages de largeur d’impulsion, des limites de fréquence de répétition, des énergies d’impulsion, des caractéristiques de faisceau et des combinaisons de fonctionnement utilisables différentes.
Cela devient particulièrement important lorsqu’on compare des devis de différents fournisseurs de machines. Le fabricant de la source et le modèle exact doivent être confirmés avant de supposer que deux machines ont une capacité de procédé équivalente.
Ignorer les variations de surface
Le marquage laser est un procédé de surface, donc les variations de surface comptent. Des changements dans l'anodisation, la chimie du revêtement, le polissage, le brossage, l'oxydation, la contamination, l'huile, l'état de nettoyage ou la condition du fournisseur peuvent modifier la marque même lorsque la désignation du matériau de base reste inchangée.
C'est pourquoi un coupon d'essai provenant d'un autre fournisseur peut prouver la faisabilité générale tout en donnant une confiance trompeuse au sujet de la pièce de production.
Confondre un échantillon réussi avec une validation de production
Une marque visuellement réussie démontre que l'effet requis peut être produit dans ces conditions particulières. Elle ne prouve pas que le procédé tolère un décalage de focalisation, une variation de lot de matériau, une manutention en production, la température de la pièce, un fonctionnement prolongé ou le temps de cycle de production requis.
Un bon échantillon démontre la faisabilité. Un procédé de production démontre la répétabilité.
Matériaux réfléchissants et protection du système
Les métaux réfléchissants tels que l'aluminium, le cuivre, le laiton, l'or et l'argent peuvent introduire des considérations système supplémentaires, car l'énergie optique réfléchie peut revenir vers la source laser. L'importance dépend du matériau, de la finition, de l'architecture de la source, de l'optique et des conditions du procédé.
La compatibilité de la source et la protection contre la réflexion en retour doivent donc être confirmées pour les applications exigeantes sur des matériaux réfléchissants, au lieu de supposer que chaque source à fibre offre une protection équivalente.
Sécurité laser et extraction
MOPA ne modifie pas les responsabilités fondamentales en matière de sécurité associées au marquage laser industriel de forte puissance. Le rayonnement laser direct ou réfléchi peut présenter de graves dangers pour les yeux et la peau, et certains procédés de marquage peuvent générer des particules en suspension dans l’air, de la fumée, des vapeurs ou des produits de décomposition des revêtements.
Les directives de l’OSHA en matière de dangers laser identifient, parmi les risques pertinents liés à l’utilisation de lasers de forte puissance, l’exposition au faisceau direct et réfléchi, les risques d’incendie et les contaminants aéroportés générés par le laser.
L’enceinte de la machine, les interverrouillages, le contrôle d’accès, la protection visuelle, l’extraction et les mesures de contrôle des risques d’incendie doivent être déterminés à partir du système et du procédé réels. Pour des conseils connexes, consultez les ressources Laser Safety & Compliance de Zhuorui Laser. Ressources sur la sécurité laser et la conformité.
MOPA vs laser à fibre Q-Switched : quelle est la différence ?
Il s'agit de la comparaison directe la plus importante, car les deux systèmes peuvent appartenir à la même famille de lasers à fibre pulsés. La différence ne réside pas principalement dans la longueur d'onde. Elle réside dans le comportement d'impulsion disponible et la flexibilité de développement des procédés qui en découle.
| Comparaison | Fibre Q-Switched conventionnelle | MOPA à fibre |
|---|---|---|
| Famille technologique | Laser à fibre pulsé | Laser à fibre pulsé |
| Longueur d'onde de marquage typique | Près de 1 µm | Près de 1 µm |
| Génération d'impulsions | Déclenché par Q | Oscillateur maître + amplificateur de puissance |
| Comportement de la largeur d'impulsion | Plus dépendant de la conception de la source et du point de fonctionnement | Gamme sélectionnable plus large sur des sources adaptées |
| Flexibilité de fonctionnement | Plus contraint | Fenêtre de réglage impulsion/fréquence plus large |
| Identification standard des métaux | Fort | Fort |
| Gravure conventionnelle | Puissant avec une source appropriée | Puissant avec une source appropriée |
| Procédés sensibles à l'apparence | Moins de liberté de réglage | Plus grande flexibilité de développement des procédés |
| Couleur de l'acier inoxydable | Possible dans des conditions appropriées de source et de procédé | Raison courante d'évaluer le MOPA |
| Marquage sur aluminium anodisé foncé | Dépend de la source/du procédé | Application importante du MOPA |
| Plastiques sélectionnés | Dépend du matériau | Potentiel de réglage accru lorsque la réponse dans le proche infrarouge est adaptée |
| Développement des paramètres | Généralement plus simple | Plus de variables à qualifier |
| Coût typique de l’équipement | Plus faible | Plus élevé |
Le mot meilleur n’a donc pas de sens sans application.
Prenons l’exemple d’un numéro de série classique en acier inoxydable. Si les exigences sont la permanence, un contraste lisible, un temps de cycle court et une production stable, une source à fibre à commutation Q peut déjà satisfaire tous les critères importants. Une flexibilité supplémentaire des impulsions apporte peu de valeur s’il n’existe aucun problème de procédé non résolu.
Considérez maintenant un marquage à apparence contrôlée sur un composant mince en acier inoxydable, où l'effet thermique, la couleur, l'état de surface ou l'aspect des bords doivent rester dans une tolérance serrée. La plage supplémentaire de contrôle d'impulsion MOPA a désormais un objectif d'ingénierie clair.
Choisissez MOPA lorsque le contrôle d'impulsion supplémentaire répond à une exigence—non pas parce que MOPA est positionné comme un produit de gamme supérieure.
Pour une discussion de sélection comparative plus ciblée, voir MOPA vs laser à fibre Q-Switched.
MOPA vs UV et lasers CO₂ : quand la longueur d'onde importe-t-elle plus que le contrôle d'impulsion ?
MOPA vs Q-switched est principalement une comparaison d'architecture d'impulsion au sein de la technologie à fibre. MOPA vs UV ou CO₂ est différent car la longueur d'onde change également.
| Technologie | Longueur d'onde typique | Logique de sélection principale |
|---|---|---|
| Fibre à commutation Q | ~1064 nm | Marquage et gravure généraux sur métal |
| Laser à fibre MOPA | ~1064 nm | Traitement par fibre avec une flexibilité de contrôle des impulsions accrue |
| UV | ~355 nm | Traitement de précision et de nombreux matériaux thermosensibles |
| CO₂ | ~10,6 µm | Forte interaction avec de nombreux matériaux organiques et polymères |
MOPA vs UV
Si un matériau réagit déjà bien à la longueur d'onde proche infrarouge de la fibre et que le principal défi consiste à contrôler l'historique thermique, l'aspect de surface ou un autre effet sensible aux impulsions, le MOPA est une technologie logique à évaluer.
Si le problème est une mauvaise interaction dans le proche infrarouge ou des dommages thermiques inacceptables, toutefois, la longueur d'onde elle-même peut être le facteur limitant. L'UV peut interagir différemment avec les polymères et d'autres matériaux sensibles et est largement utilisé lorsqu'un marquage très fin avec un effet thermique indésirable limité est requis.
La décision utile n'est donc pas “ MOPA est-il meilleur que l'UV ? ” Il s'agit plutôt de déterminer si l'application a besoin d'une plus grande flexibilité d'impulsion autour de 1064 nm ou d'une interaction longueur d'onde-matériau entièrement différente. Pour le contexte spécifique à la longueur d'onde, voir le Guide sur la technologie de marquage laser UV.
MOPA vs CO₂
Le CO₂ fonctionne dans une région de longueur d'onde infrarouge très différente et interagit fortement avec de nombreux matériaux organiques et polymères. C'est pourquoi le bois, le papier, le cuir, les textiles et de nombreuses applications de traitement de l'acrylique ou des polymères sont couramment abordés avec le CO₂ plutôt qu'avec la technologie à fibre.
Si l'interaction longueur d'onde-matériau favorise fortement le CO₂, ajouter davantage de flexibilité d'impulsion à une source MOPA proche infrarouge ne résout pas le problème sous-jacent. Le Guide sur la technologie de marquage laser CO₂ explique cette voie de longueur d'onde plus en détail.
Choisissez d'abord une famille de longueurs d'onde appropriée ; optimisez ensuite le comportement des impulsions au sein de cette famille.
Comment choisir le bon laser pour votre application ?
Le laser doit être sélectionné en partant du résultat requis, et non en partant du nom de la technologie. Un processus de sélection utile définit d'abord le matériau et la surface réels, le marquage requis, les défauts inacceptables et l'objectif de production. Ce n'est qu'après avoir compris ces exigences qu'il est pertinent de comparer les architectures de source.
| Exigence d'application | Candidat de départ solide | Pourquoi |
|---|---|---|
| Numéro de série standard sur acier | Fibre à commutation Q | La fibre conventionnelle est souvent suffisante |
| QR ou Data Matrix standard sur métal courant | Fibre à commutation Q | Une flexibilité d'impulsion supplémentaire peut n'apporter que peu de valeur |
| Effet de couleur sur acier inoxydable | MOPA | Une plage de contrôle des impulsions plus large favorise le développement des procédés thermiques et d'oxydation |
| Marquage noir sensible à l'aspect | Évaluation MOPA | Un réglage supplémentaire peut élargir la fenêtre de procédé utilisable |
| Marquage sombre et profond sur aluminium anodisé adapté | MOPA | Application MOPA bien établie |
| Plastique sélectionné avec une réponse utile dans le proche infrarouge mais une tolérance thermique étroite | MOPA | Le contrôle des impulsions peut améliorer la fenêtre de process |
| Plastique subissant des dommages thermiques inacceptables dans le proche infrarouge | Comparer les UV | La longueur d'onde pourrait être la véritable limitation |
| Marquage fin de polymère thermosensible | L'UV mérite une forte considération | Un comportement d'absorption et de traitement différent peut réduire les effets thermiques indésirables |
| Bois, papier, cuir ou textile | CO₂ | Une voie de longueur d'onde plus adaptée pour de nombreux matériaux organiques |
| Gravure profonde conventionnelle du métal | Fibre sélectionnée en fonction des exigences d'enlèvement | L'énergie d'impulsion, la puissance, l'état du spot et l'efficacité d'enlèvement importent plus que l'étiquette MOPA |
| Travail sur métaux mixtes avec des exigences sensibles à l'aspect | MOPA | Une plus grande flexibilité de fonctionnement peut justifier le coût supplémentaire |
Même des descriptions de matériaux apparemment simples peuvent cacher des tâches très différentes. “ Le marquage de l’aluminium ”, par exemple, peut signifier graver de l’aluminium nu, retirer l’anodisation pour exposer le substrat, créer une marque sombre dans une couche anodisée, marquer de l’aluminium peint ou produire un code lisible par machine sur un boîtier fini.
Le parcours de sélection devrait donc être :
Matériau et surface → mécanisme de marquage requis → limites d’acceptation → famille de longueurs d’onde → architecture de la source → puissance et optique → validation
Cette approche évite une erreur d’achat courante : choisir d’abord la machine, puis tenter de forcer chaque application future dans la technologie déjà achetée.
Que devez-vous vérifier avant d’acheter un laser MOPA ?
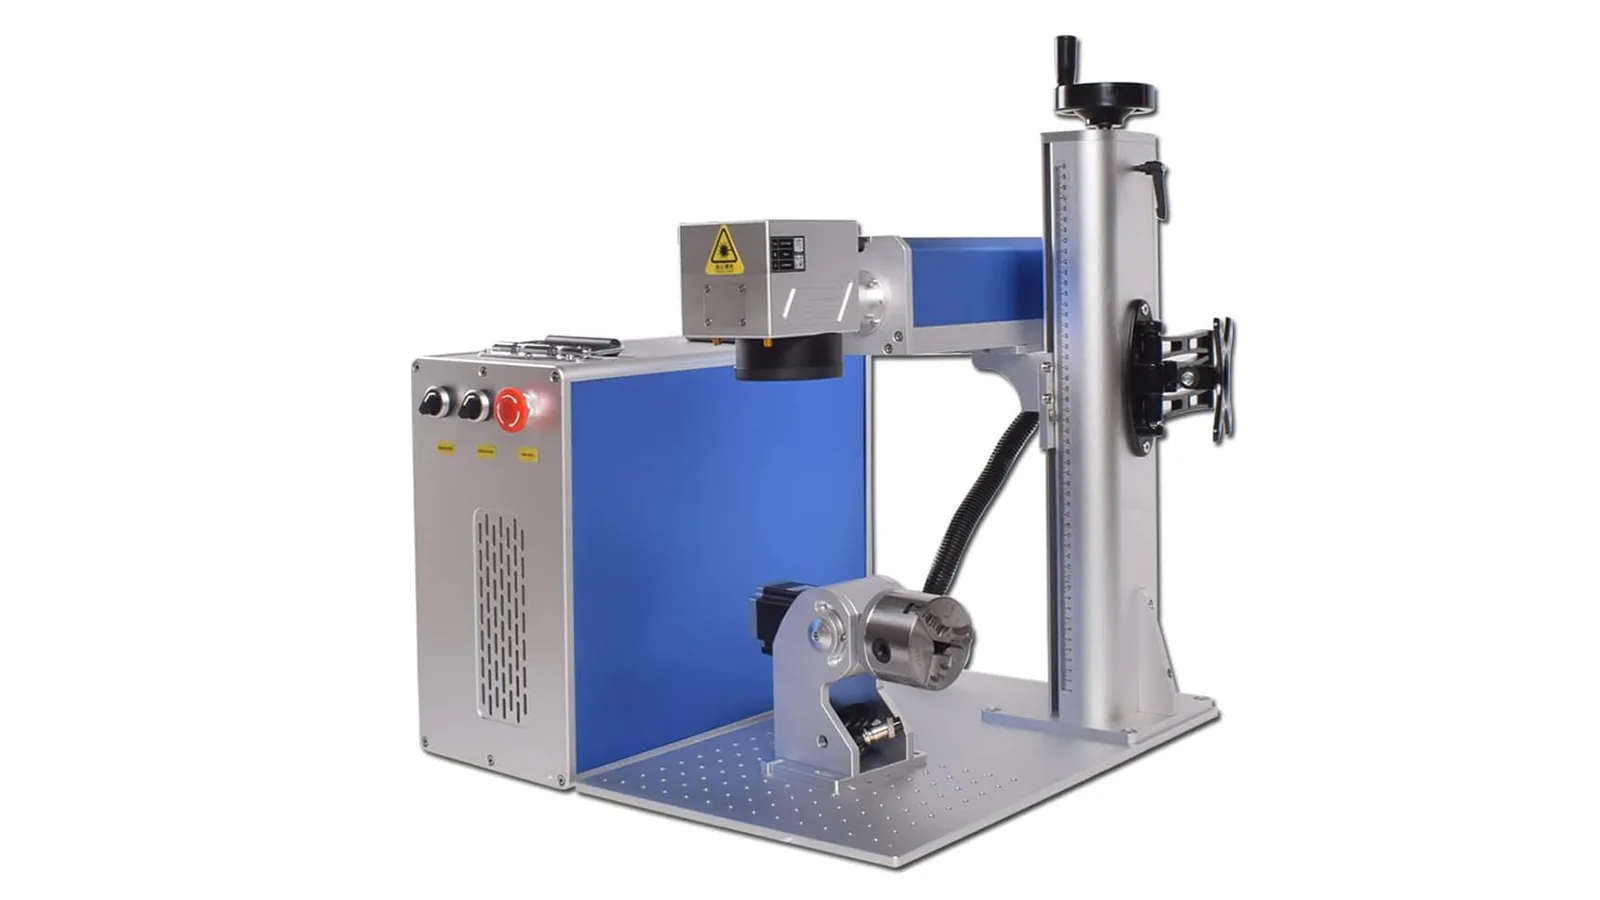
Une fois que MOPA a été identifié comme un candidat raisonnable, l’achat ne doit pas se réduire à une comparaison de puissance. Un examen d’achat sérieux doit couvrir à la fois la source laser et le système de marquage complet.
| Ce qu’il faut confirmer | Pourquoi c'est important |
|---|---|
| Fabricant et modèle exact de la source laser | “ MOPA ” seul ne définit pas la capacité d’impulsion |
| Plage de largeur d’impulsion | Détermine la plage de contrôle temporel disponible |
| Plage de fréquence de répétition et combinaisons autorisées | Il se peut que la largeur d’impulsion et la fréquence ne puissent pas être combinées librement |
| Énergie d'impulsion | Important pour la gravure, l’enlèvement et les procédés à haute intensité |
| Puissance moyenne | Affecte la capacité de traitement disponible, mais ne définit pas la fenêtre de procédé complète |
| Qualité du faisceau | Influence la focalisation et les caractéristiques de spot réalisables |
| Lentille F-theta et champ de marquage | La taille du champ et la distance focale influent sur l'état du spot et la densité d'énergie |
| Système galvo et de focalisation | Influent sur les performances de balayage et la répétabilité du procédé |
| Exigences relatives au montage, à l'axe rotatif et à l'axe Z | Déterminent la constance du positionnement et de la focalisation sur des pièces réelles |
| Contrôleur et logiciel | Influencent le contrôle des paramètres, la gestion des recettes et l'intégration |
| Enceinte et extraction | Influencent la sécurité et l'utilisation pratique en production |
| Interfaces d'automatisation | Importent lorsque le marqueur devient partie intégrante d'une ligne de production |
Cette comparaison est bien plus informative que de demander seulement si le système est de 20 W, 30 W, 60 W ou 100 W.
Un système MOPA utilisant un petit champ de marquage n'offre pas nécessairement la même capacité de traitement au niveau de la pièce qu'un système par ailleurs similaire utilisant une lentille de champ beaucoup plus grande. De même, deux sources ayant la même puissance moyenne nominale peuvent différer sensiblement en termes d'énergie d'impulsion, de plage d'impulsions et de caractéristiques du faisceau. Le Le guide sur la taille du champ de marquage, la distance focale et la densité d'énergie traite ce compromis optique séparément.
La machine doit donc être évaluée comme un système complet de marquage laser, et non pas simplement comme une spécification de source laser.
Comment valider un procédé MOPA avant la production ?
Un test utile sur échantillon doit répondre à plus que “ Le laser peut-il réaliser cette marque ? ” La véritable question est de savoir s'il existe une fenêtre de procédé qui reste acceptable face à une variation réaliste de la production.

Étape 1 : Définir ce qui constitue un résultat acceptable
Les critères d'acceptation doivent refléter la fonction réelle du marquage. Les travaux esthétiques peuvent être jugés sur la noirceur, l'uniformité de la couleur, l'état des bords ou la rugosité de surface. Les marques d'identification peuvent plutôt exiger un niveau défini de lisibilité des codes-barres ou des codes Data Matrix. La gravure peut exiger une profondeur minimale, tandis que les pièces revêtues ou de précision peuvent imposer des limites aux dommages du revêtement ou aux variations dimensionnelles.
Certains projets peuvent également exiger que la résistance à la corrosion soit prise en compte lorsque le marquage modifie une surface métallique fonctionnelle. Quelle que soit l'exigence de qualité, elle doit tout de même être atteinte dans un temps de cycle complet acceptable.
Sans condition d’acceptation définie, « meilleurs paramètres » n’a pas de sens technique.
Étape 2 : Tester un matériau représentatif de la production
L’échantillon doit correspondre le plus possible à la pièce de production. La nuance nominale du matériau à elle seule ne suffit pas lorsque le processus dépend de l’état de surface. Le fournisseur, le revêtement, l’anodisation, la couleur, la finition, l’épaisseur et l’état de propreté peuvent tous influer sur le résultat.
Une marque réussie sur un coupon d’essai pratique peut prouver la faisabilité de base tout en donnant une confiance trompeuse quant à la surface de production réelle.
Étape 3 : Verrouiller la configuration de la machine
Le modèle de source, la lentille, le champ de marquage, la condition de mise au point, le scanner, le dispositif de fixation et l’orientation de la pièce doivent être enregistrés. Sans ces informations, un jeu de paramètres performant ne peut être ni reproduit ni transféré de manière pertinente.
Étape 4 : Modifier les variables en fonction d’une question d’ingénierie claire
Une matrice d’essai utile ne doit pas simplement générer des centaines de combinaisons de paramètres. Supposons que la surface fonde. La véritable question de diagnostic peut être de savoir si le problème vient principalement d’une énergie excessive dans chaque impulsion ou d’un échauffement accumulé causé par un chevauchement excessif.
La fréquence, la largeur d’impulsion, la vitesse de balayage et l’espacement des hachures peuvent alors être modifiés délibérément pour aider à distinguer ces possibilités. Cela crée une connaissance du procédé au lieu de simplement rechercher l’échantillon le plus sombre ou le plus attrayant.
Étape 5 : Évaluer les interactions entre paramètres
Tout résultat prometteur doit être enregistré comme une condition de procédé complète. La largeur d’impulsion, la fréquence, la puissance moyenne, la vitesse de balayage, l’espacement des hachures, la focalisation et le nombre de passes agissent ensemble. Un résultat réussi n’appartient pas à un paramètre isolé ; il appartient à la combinaison.
Étape 6 : Tester la marge autour du réglage préféré
Une fois qu’un bon procédé a été trouvé, introduisez délibérément une variation réaliste. Un léger décalage de mise au point, une variation représentative du matériau, des pièces répétées, une manipulation réelle de production et l’artwork de production complet peuvent révéler si le procédé présente une tolérance utile ou s’il ne fonctionne qu’à un seul point étroit au laboratoire.
Étape 7 : inclure le débit dans la décision finale
Une marque visuellement parfaite n’est pas automatiquement le meilleur procédé de fabrication. La décision finale doit mettre en balance la qualité du marquage, la stabilité du procédé, le temps de cycle et la complexité du système.
Cette distinction est particulièrement importante avec MOPA, car un vaste espace de paramètres permet relativement facilement de produire un échantillon de démonstration impressionnant. La validation de production exige davantage :
Résultat faisable → comportement du procédé compris → fenêtre de fonctionnement reproductible → acceptation en production
C’est le point où MOPA devient une solution de fabrication plutôt qu’une simple source laser flexible.
FAQ sur le laser à fibre MOPA
MOPA est-il un laser à fibre ?
Dans le marquage industriel, oui. MOPA désigne généralement une architecture de laser à fibre pulsé. MOPA décrit la manière dont le signal est généré et amplifié ; il ne s'agit pas d'une famille de longueurs d'onde distincte comme l'UV ou le CO₂.
Le MOPA est-il meilleur qu'un laser à fibre classique ?
Pas universellement. Le MOPA offre une fenêtre de contrôle d'impulsion plus large, ce qui devient précieux lorsque le résultat requis dépend fortement de l'apport thermique, de l'aspect de surface, de l'oxydation, de la fusion ou d'une autre réponse du matériau sensible aux impulsions. Pour l'identification courante des métaux ou un procédé de gravure établi, un laser à fibre Q-switched conventionnel peut rester plus simple et plus économique.
Ai-je besoin d'un MOPA si je n'ai pas besoin de marquage couleur ?
Pas nécessairement. Le marquage couleur n'est qu'une raison d'envisager le MOPA. Le marquage foncé sur aluminium anodisé, certains plastiques, les composants minces, les revêtements et d'autres applications thermosensibles peuvent également bénéficier d'un contrôle d'impulsion supplémentaire. Si le travail consiste principalement en une identification conventionnelle ou une gravure sur des métaux courants, un laser à fibre Q-switched peut déjà répondre à l'exigence.
Un laser MOPA peut-il réaliser une gravure profonde ?
Oui, des sources MOPA adaptées peuvent réaliser une gravure profonde. Toutefois, les performances de gravure dépendent de l'énergie d'impulsion, de la puissance moyenne, de l'état du spot, du matériau, du recouvrement, de la stratégie de balayage, du nombre de passes et du temps de cycle acceptable. L'architecture MOPA seule ne garantit pas une plus grande profondeur de gravure.
Le MOPA peut-il marquer les plastiques ?
Oui, certains plastiques réagissent bien au marquage MOPA dans le proche infrarouge. Un contrôle supplémentaire des impulsions peut aider à optimiser la réponse du matériau lorsque le polymère interagit déjà utilement avec la longueur d'onde de la fibre. L'adéquation dépend encore fortement de la formulation, du pigment, de la charge, de l'additif, de la couleur et du résultat requis. Lorsque le traitement dans le proche infrarouge produit des dommages thermiques inacceptables ou un contraste insuffisant, l'UV doit également être évalué.
Une puissance laser MOPA plus élevée est-elle toujours préférable ?
Non. Une puissance moyenne plus élevée augmente la capacité de traitement disponible, mais elle n'améliore pas automatiquement le contraste, la couleur, la qualité des bords ou le contrôle thermique. Le résultat dépend de la façon dont la puissance moyenne interagit avec l'énergie d'impulsion, la largeur d'impulsion, la fréquence, l'optique, les conditions de balayage et la réponse du matériau.
Puis-je copier les réglages MOPA d’une autre machine ?
Ils peuvent être utiles comme référence de départ, mais ils ne doivent pas être considérés comme des recettes de production. Les différences au niveau de la source laser, du comportement des impulsions, de la lentille, de l’état du spot, du matériau, du revêtement, de l’état de surface et de la mise au point peuvent toutes modifier le résultat. Les réglages de production doivent être validés sur la machine réelle et sur un matériau représentatif de la production.
MOPA doit donc être compris comme une architecture de contrôle de procédé, et non comme un badge de performance.
Sa valeur vient du contrôle supplémentaire qu’il offre sur le comportement des impulsions lorsque la marque requise est sensible à l’apport d’énergie, à l’historique thermique, à l’oxydation, à la fusion, à l’enlèvement de matière ou à l’aspect de surface.
Pour un processus de routine qui fonctionne déjà de manière fiable avec une fibre Q-switched, la complexité et le coût supplémentaires peuvent offrir peu d’avantages. Pour un processus difficile ou sensible à l’aspect, la fenêtre de fonctionnement plus large du MOPA peut être extrêmement utile, mais uniquement lorsqu’elle est associée à la bonne longueur d’onde, aux bonnes optiques, à la compréhension du matériau, au développement des paramètres et à la validation en production.
La bonne question d’achat n’est donc pas “ Dois-je acheter un laser MOPA ? ” C’est :
Quelle architecture laser offre, pour ce matériau exact et ce marquage requis, la plus large fenêtre de production stable à un temps de cycle acceptable ?
Si vous comparez un MOPA et une fibre conventionnelle pour une pièce réelle, envoyez le matériau de production, l’état de surface, le marquage requis, les limites de qualité et le temps de cycle cible afin que la comparaison puisse être fondée sur l’application réelle plutôt que sur la seule étiquette de la source.