
プラスチック&ポリマーのレーザーマーキング
プラスチックへのレーザーマーキング
はい、多くのプラスチックにはレーザーマーキングできますが、ポリマー名だけではプロセスを選定するのに十分ではありません。樹脂グレード、カラーマスターバッチ、充填材、難燃剤、再生材含有率、コーティング、成形表面の状態はすべて、吸収率、コントラスト、熱応答、ヒュームに影響し得ます。信頼できる方法は、まず目標とするマークを定義し、機械構成を確定する前に実際の生産材料でテストすることです。.
プラスチックのサンプルテストを依頼する 材料適合性について問い合わせるステップ01 · レーザーマーキングは可能か?
多くのプラスチックはマーキングできますが、すべての配合が有用な結果を生むわけではありません
プラスチックは、許容できる製造マークを生成しなくても、レーザーによって物理的な影響を受ける可能性があります。本当の問題は、最終部品が、許容できない溶融、黄変、ひび割れ、変形、残留物を伴わずに、必要なコントラスト、可読性、表面品質、耐久性に到達できるかどうかです。.
ABS、PP、PE、PC、PA/ナイロン、POM、PET、PMMA、シリコーン、およびその他のポリマー系はすべて、異なる波長やプロセス機構を必要とする場合があります。同じポリマーファミリー名で販売されている2つの部品でも、着色剤、充填材、難燃剤パッケージ、再生材料含有量、または成形条件が変わると、異なる応答を示すことがあります。.
判断ルール: ポリマーファミリーは出発カテゴリーとして扱い、最終的なレーザーレシピとしては扱わないでください。.

ステップ02 · 材料変数
樹脂グレード、マスターバッチ、充填材、表面状態が応答を決定する
金属では、合金グレードがしばしば主要な変数です。プラスチックでは、最も近い相当物は完全なコンパウンド配合です。つまり、ベース樹脂に加えて、顔料、マスターバッチ、充填材、強化材、難燃剤、安定剤、再生材料含有量、およびレーザーに感応する添加剤です。.
ベース樹脂とグレード
可能であれば、完全な商用グレードを記録してください。ABS、PP、PE、PC、PA、POM、PETという表示だけでは、それ自体でマーク品質を予測するには広すぎます。.
色とマスターバッチ
黒、白、ナチュラル、半透明、および着色された部品は、同じレーザーを異なる形で吸収する可能性があります。マスターバッチの変更は、ベース樹脂が同じままであっても、コントラストを変化させることがあります。.
充填材と強化材
ガラス繊維、鉱物系充填材、その他の強化材は、熱流、表面テクスチャ、マーク外観を変化させる可能性があります。充填あり版と充填なし版は、別々の適格性確認ケースとして扱ってください。.
添加剤パッケージ
難燃剤、安定剤、レーザー感受性添加剤は、吸収と、暗色、明色、または発泡マークを生成するメカニズムを変化させることがあります。.
リサイクル含有量とバッチ変動
生産においてリサイクル含有量やサプライヤーのバッチが変動する場合は、理想的な試験片を1つだけ検証するのではなく、その変動を試験計画に含めてください。.
表面とコーティング
テクスチャ、光沢、塗装、ソフトタッチコーティング、めっき、その他の表面層は、基材が変わらなくても、コントラスト、エッジ品質、熱感受性を変化させることがあります。.
| 変動要因 | 記録すべき項目 | 変更できるもの |
|---|---|---|
| 樹脂 | ポリマー系統、完全なグレード、サプライヤー | 吸収、熱応答、ベースラインマークメカニズム |
| カラーシステム | 色、顔料、またはマスターバッチの参照 | コントラスト、吸収、および可視外観 |
| 充填材 | ガラス繊維、鉱物系またはその他の強化材 | テクスチャ、熱応答、エッジ品質 |
| 添加剤 | 難燃剤、安定剤、既知の場合はレーザー添加剤 | コントラスト、ヒューム、プロセスウィンドウ |
| リサイクル含有量 | 該当する場合は割合またはバッチ変動 | ロット間の一貫性 |
| 表面 | 金型のテクスチャ、光沢、コーティング、塗装、めっき | 表面損傷の許容限度、層の除去、外観仕上げ |
材料別ルート
実際のポリマーファミリーに一致するページを選択してください
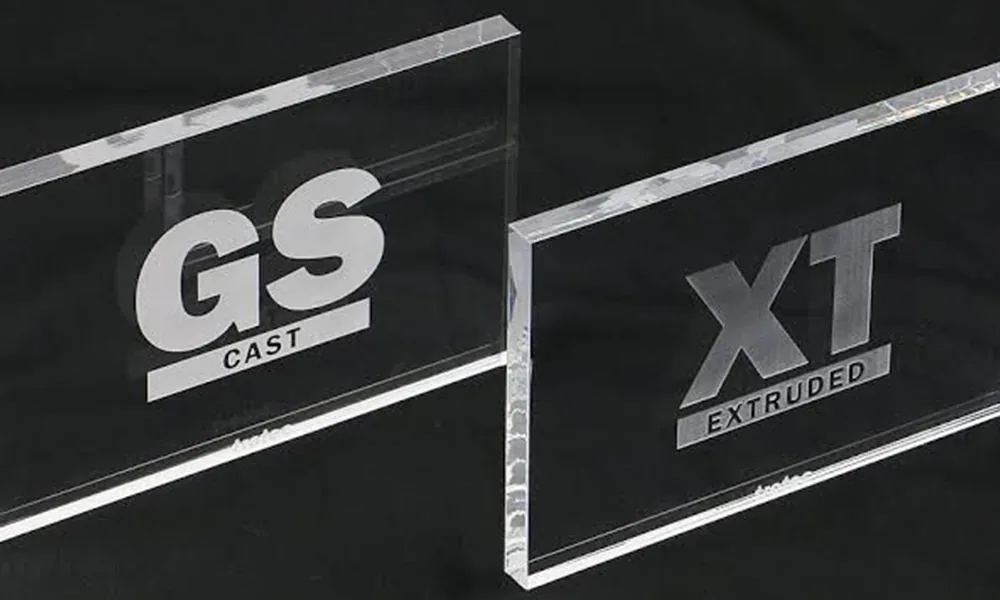
材料ファミリーをすでに把握している場合は、これらのページを使用してください。最終的な光源の選択は、正確な製造グレード、色、添加剤、および目標とする結果に依然として左右されます。.
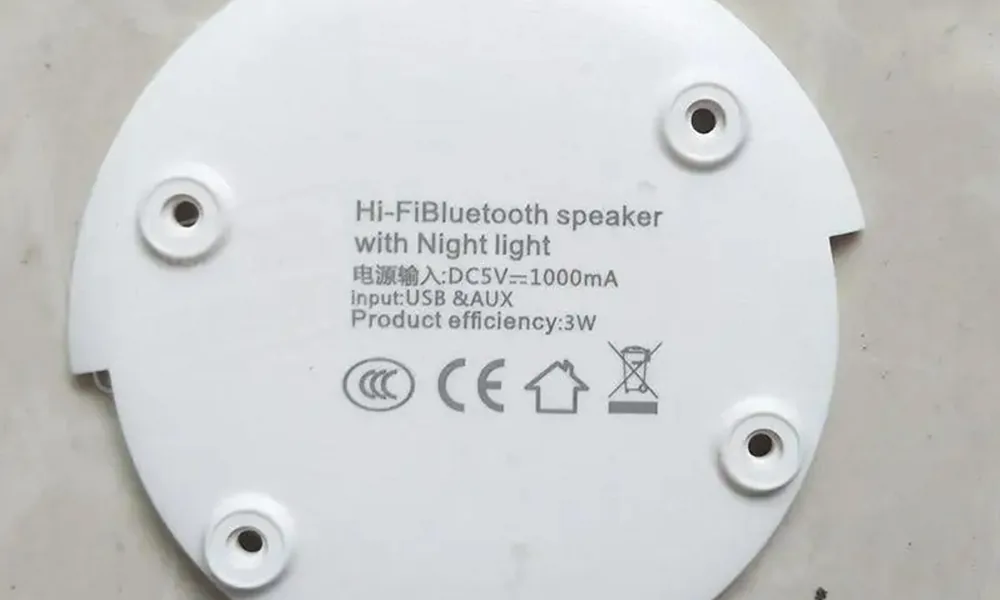
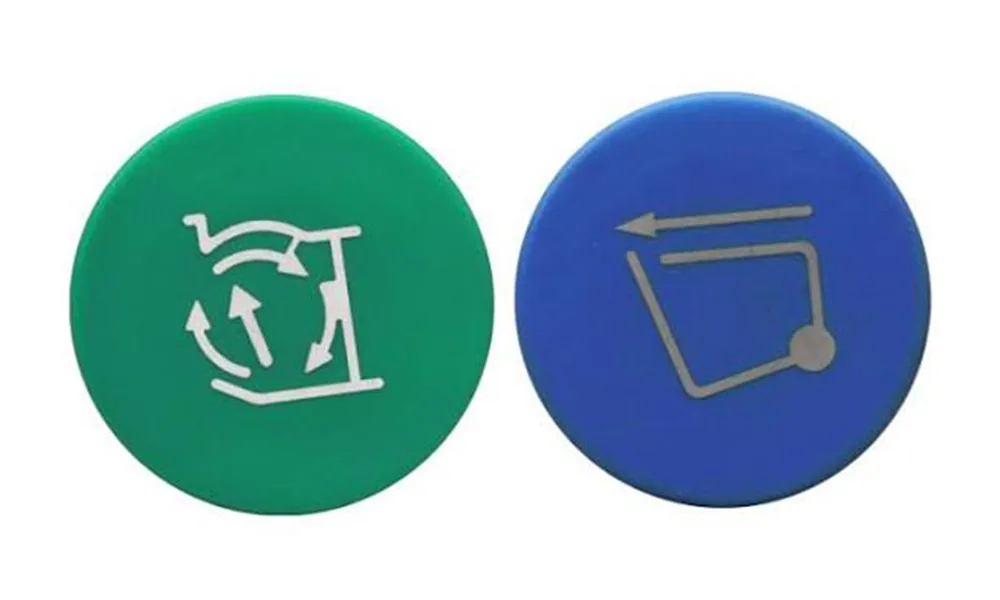
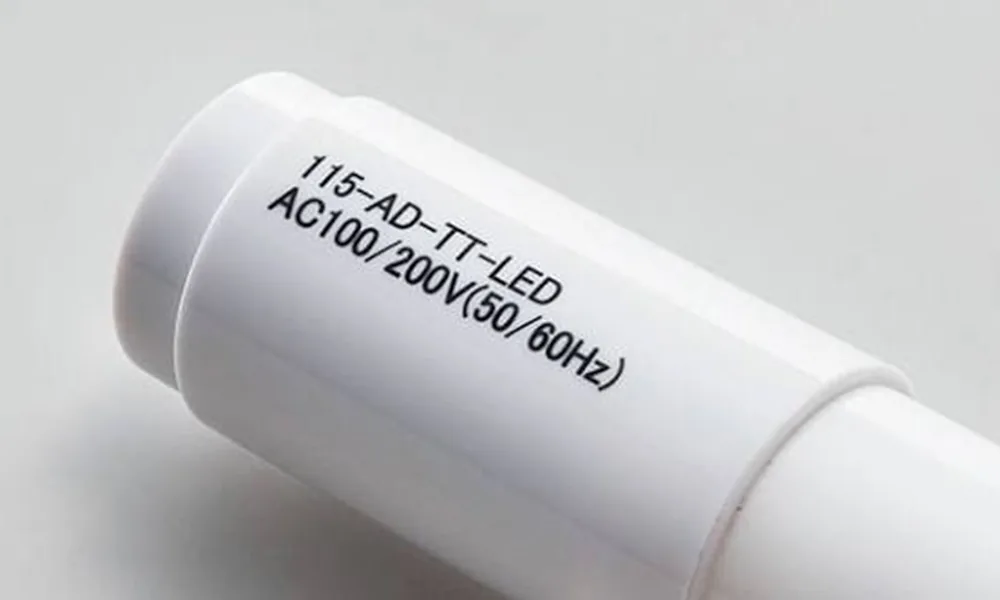
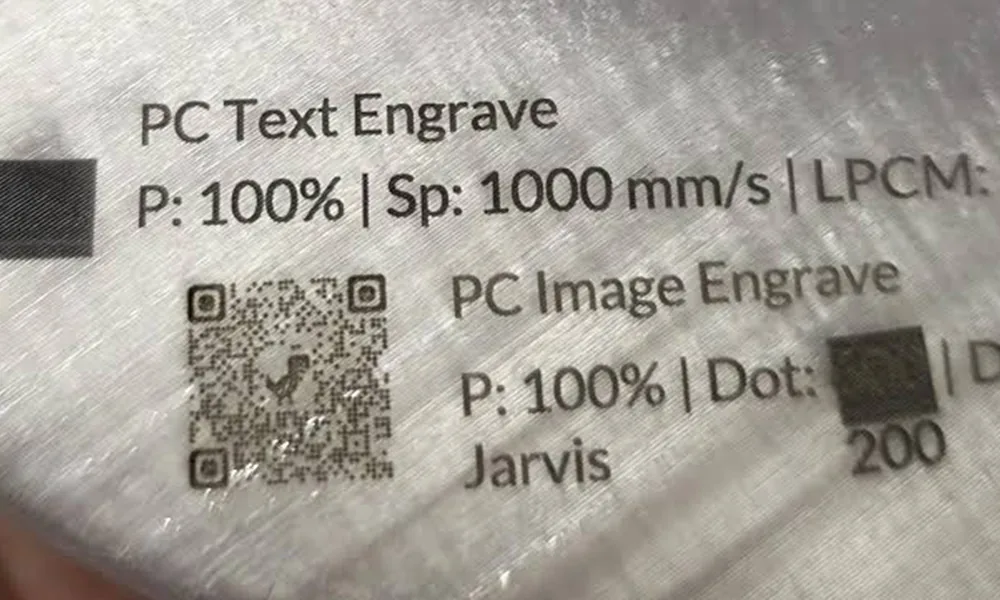
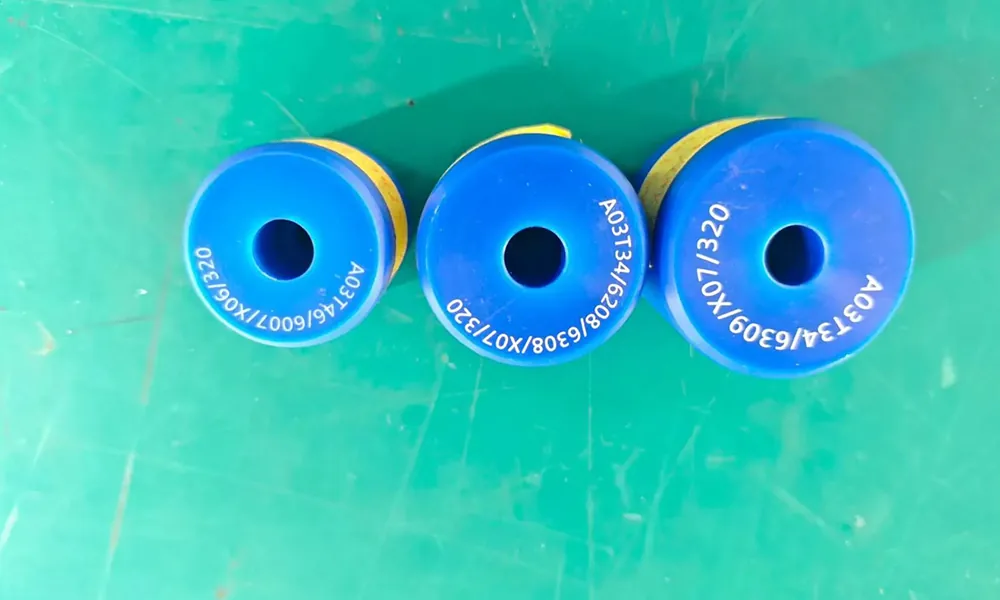
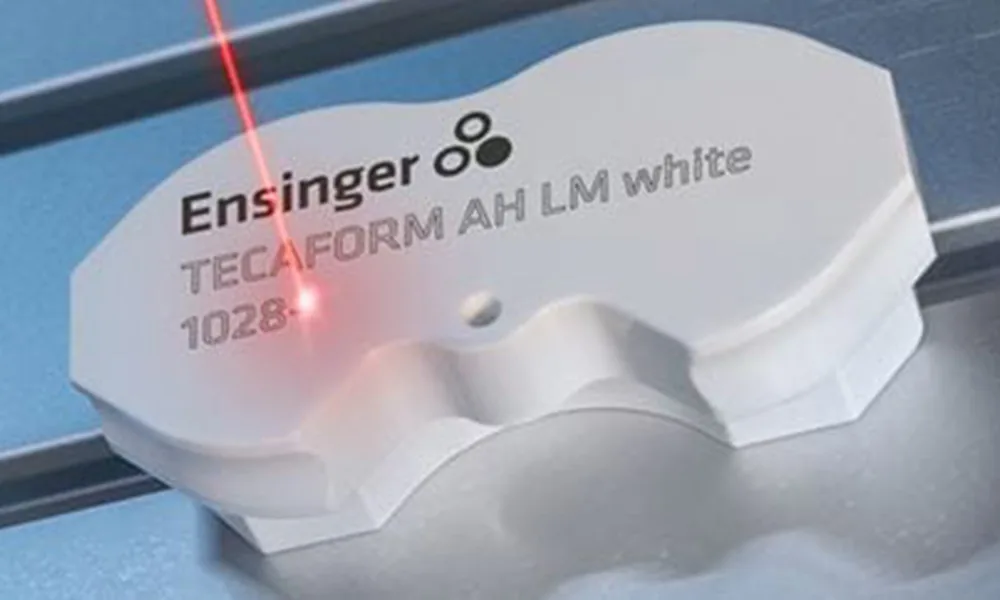
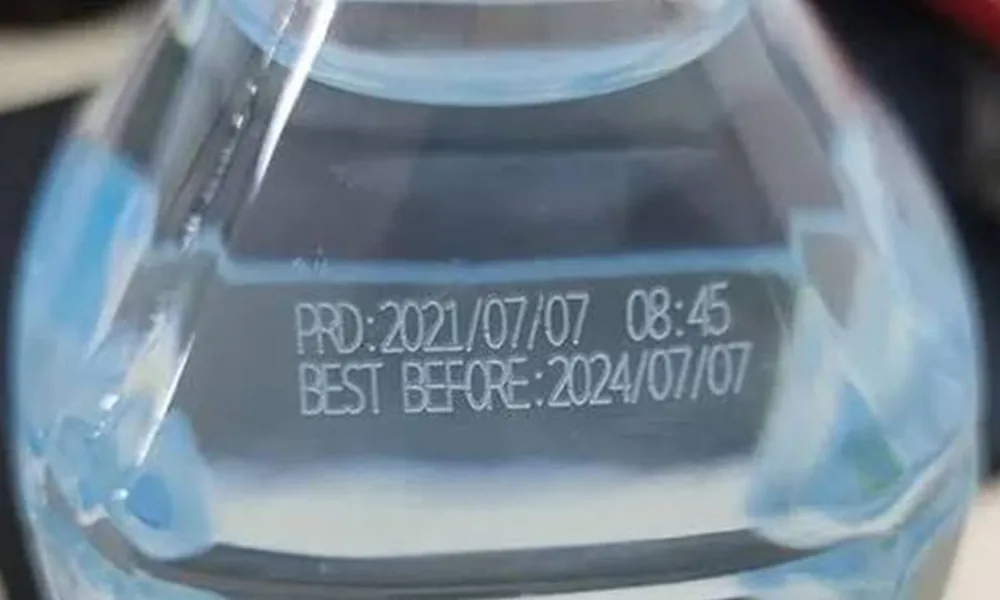
ステップ03 · 製品と、それらにマーキングする理由
プラスチック部品は、識別、トレーサビリティ、説明、ブランディングのためにマーキングされます
同じポリマーが、まったく異なる製品に使用されることがあります。マーキング要件は、部品の機能、可視表面、使用環境、および製造方法によって変わります。.
自動車用プラスチック部品
コネクタ、トリム、スイッチ、およびボンネット下のプラスチック部品には、周囲の表面を保ちながら、トレーサビリティ、組立識別、または機能ラベルが必要になる場合があります。.
自動車およびEVアプリケーションコンシューマー製品および家電製品
目に見えるハウジング、コントロール、アクセサリでは、多くの場合、きれいなロゴ、アイコン、シリアル番号、および一貫した美的外観が優先されます。.
コンシューマー製品アプリケーション包装、フィルム、キャップ
ロット/日付情報、コード、識別マークは、フィルムの厚さ、ライン速度、歪みリスク、製品の見栄えと併せて評価する必要があります。.
チューブ、ケーブル、フレキシブル部品
連続または円筒形の製品は、材料応答試験にフォーカス、モーション、抽出の考慮事項を追加します。.
テクニカル成形部品
小さなエンジニアリング部品では、嵌合、シール面、クリップ、リブ、その他の機能的な形状を変えずに、微細なコードや耐久性のある識別が必要になる場合があります。.
ステップ 04 · マーキング内容
マーキング方法を選ぶ前に、何をマーキングする必要があるかを定義する
大きなロゴ、小さなData Matrixコード、微細な成形部品識別子は、コントラスト、エッジの鮮明さ、スポットサイズ、焦点制御、検査に関してそれぞれ異なる要件を課します。.
テキストと部品番号
部品ID、モデル参照、警告文、組み立て情報では、通常、明確な文字エッジと一貫した外観が優先されます。.
シリアル、ロット、日付データ
可変情報には、許容できる材料応答に加えて、安定したデータ転送と再現可能な配置が必要です。.
QRコードとデータマトリックスコード
機械可読コードには、対象とするリーダーと検証方法に十分なコントラストとエッジの鮮明さが必要です。見た目の外観だけでは十分ではありません。.
ロゴと外観グラフィック
ブランドマークや目に見えるグラフィックでは、光沢、ヘイズ、エッジ品質、色の一貫性が合格基準の一部となることがよくあります。.
アイコン、シンボル、レジェンド
スイッチ記号、操作表示、機能グラフィックスは、マーク周囲の成形表面を保ちながら、微細なディテールを必要とすることがあります。.
目盛りまたは微細な機能マーク
小さな線状の特徴では、過度な彫刻深さやエッジの盛り上がりを伴わずに、安定した焦点と十分なコントラストが必要です。.
ステップ05 · 必要なマーク結果
まず結果を選択:暗色、明色、発泡、彫刻、つや消し、または層除去
プラスチックのレーザーマーキングは単一のメカニズムではありません。好ましい光源とパラメータウィンドウは、必要な結果と部品が許容できる表面変化の量によって決まります。.
暗色変化
暗く平坦なマークが必要な場合に有用です。達成可能なコントラストは、顔料、添加剤パッケージ、および波長吸収に強く依存します。.
明色変化または発泡
一部の配合では、より明るい、またはわずかに隆起したマークを生成できます。表面テクスチャと高さの変化は許容範囲内に保つ必要があります。.
彫刻またはアブレーション
材料は意図的に除去されます。深さ、デブリ、エッジ品質、および薄肉壁や機能面への影響を確認する必要があります。.
すりガラス状またはマットな外観
一部の透明または光沢のあるプラスチックは、強い色変化ではなく、制御された光学変化または表面変化を生じさせることでマーキングできます。.
コーティング除去
塗装またはコーティングされたプラスチックでは、許容できない基材損傷を生じさせることなく最上層を除去できるよう、コーティングと基材を併せて適格性評価する必要があります。.
機械可読コントラスト
QRまたはデータマトリックスコードでは、マークを目視のみで承認するのではなく、リーダー、最小コードサイズ、および合否判定方法を定義します。.
| 基準 | 答えるべき質問 |
|---|---|
| コントラスト | マークは、暗色、明色、中立色である必要がありますか、それとも単にスキャナーで読み取れればよいですか? |
| 表面健全性 | 光沢変化、ヘイズ、膨潤、溶融、ひび割れ、または触知可能な深さは許容されますか? |
| コード可読性 | 機械可読マークには、どのリーダーと検証方法を使用しますか? |
| 耐久性 | マークは、摩耗、薬品、洗浄、熱、UV曝露、またはその他の定義された使用条件に耐える必要がありますか? |
| 外観の一致性 | 部品、バッチ、色の間で、どの程度の色や外観のばらつきが許容されますか? |
ステップ06 · 形状、厚み、サイズ
部品形状変更の焦点、熱によるリスク、治具固定、およびマーキングの整合性
同じ樹脂であっても、厚みのある平らな板状の成形品では良好な特性を示す一方で、薄い壁や曲面を持つ成形品では不具合が生じることがあります。したがって、形状の要素は材料承認後の単なる機械設計上の詳細事項として扱うのではなく、サンプル試験の段階から考慮に入れるべきです。
- 平らな剛性部品: 通常、フォーカス制御と治具の再現性に関しては、最も単純なケースとなります。
- 湾曲した部品または円筒形の部品: マーク全体で焦点位置が変化する場合があります。形状に応じて、回転軸の利用、3Dフォーカス戦略の採用、あるいはマーク領域の縮小などを検討するとよいでしょう。
- 薄肉壁、フィルム、および柔軟な部品: 熱的マージンが低下すると、反り、収縮、焼き抜け、あるいは組織変化のリスクが高まります。
- 凹部、リブ、および背の高い形状: 機械的なアクセスやフォーカスバリエーションによって、マークを配置できる場所が制限される可能性があります。
- 大型部品または大きなマーキング領域: 単に照射野が大きいほど常に優れていると考えるのではなく、照射野サイズ、フィーチャーサイズ、および位置決め再現性のバランスを考慮する必要があります。
- テクスチャ加工された成形面: テクスチャそのものが、見かけ上のコントラストを低下させたり、コードの微細なエッジを歪ませたりする可能性があります。
ステップ07 · レーザールート
素材の反応と求められる結果に基づき、最初の試験ルートを選択してください。
プラスチック加工には、ファイバー、MOPAファイバー、UV、グリーン、CO2といった各種レーザー光源が適しています。「プラスチックには特定の波長が万能である」といった決まりきったルールではなく、吸収特性、熱感受性、求められるマーキングの仕組み、加工形状のサイズ、そして生産上の制約といった要素に基づいて、最適な手法を選択すべきです。
| レーザー経路 | まずスクリーニングを行うのが妥当な場合 | 主なリスクまたは制限事項 | 確認すべき事項 |
|---|---|---|---|
| UV | 熱に敏感な成形品、微細形状、外観面、またはより短波長の吸収が有利な配合。. | すべての樹脂が有効に吸収するわけではなく、サイクルタイムと必要なコントラストは依然として配合に依存します。. | コントラスト、表面変化、微細形状の品質、生産速度。. |
| ファイバー | エンジニアリングプラスチック、暗色または添加剤支援のコンパウンド、およびファイバーレーザー波長付近で効率的に反応する部品。. | 不適切な配合におけるコントラスト不足、溶融、エッジ膨れ、熱蓄積。. | バッチ/色の安定性、エッジ品質、熱影響、読み取りやすさ。. |
| MOPAファイバー | ファイバー方式にすでに適した配合で、コントラストや熱応答を調整するのに、より広いパルス制御ウィンドウが役立つ場合。. | MOPA は、反応しないプラスチックを自動的に良好にマーキングできるわけではありません。. | パルス幅制御が許容プロセスウィンドウを実質的に改善するかどうか。. |
| グリーン | 1064 nm の応答が弱く、一部の淡色または半透明コンパウンドを含め、緑波長で配合がより有効に吸収する場合。. | 材料の応答は大きく異なります。透明だからといって緑が自動的に適していると想定しないでください。. | 吸収、ヘイズ、コントラスト、熱影響、形状品質。. |
| CO2 | CO2波長域を効率よく吸収するポリマー系における表面彫刻、発泡、アブレーション、または熱マーキング。. | 薄肉材料における熱変形、焦げ、溶融エッジ、残渣、または焼き抜け。. | 表面品質、深さ、歪み、残渣、サイクルタイム。. |
重要: ソースラベルはスクリーニングの方向性を示すものであり、最終的な推奨事項ではありません。同じポリマー系統でも、色、添加剤パッケージ、コーティング、または目標とする結果が変わると、優先ルートが別のものに変わることがあります。.
ステップ08 · リスクと不具合モード
プラスチックのマーキング不具合の多くは、コントラスト、熱、表面損傷、または材料のばらつきに起因する
読み取り可能なサンプルであっても、プロセスが部品を損傷したり、バッチ間で変化したり、許容できないヒュームや残渣の負担を生じさせる場合は十分ではありません。生産承認の前に、マーク品質と材料の安全性の両方を確認してください。.
弱い、または不安定なコントラスト
選択した波長が配合物と十分にカップリングしない可能性があり、また顔料/添加剤パッケージが色やバッチによって変動する可能性があります。.
溶融およびエッジの膨らみ
過剰な熱入力は、表面を軟化させ、微細形状を丸め、彫刻領域の周囲に盛り上がったエッジを形成することがあります。.
黄変、焦げ、またはヘイズ
一部の透明、淡色、または外観用プラスチックは、強いマークが得られる前に変色や光学的変化を示すことがある。.
割れ、クレーズ(微小亀裂)、応力白化
成形応力、脆い配合、または過激なパラメータは、マーク自体よりも深刻な欠陥を生じさせる可能性がある。.
反りまたは焼き抜け
薄肉、フィルム、可撓性部品は熱的余裕が小さく、実際の肉厚と支持条件で試験する必要がある。.
残留物、煙、および臭気
分解生成物は部品、光学系、筐体、または排気経路を汚染し、安全上の懸念を生じさせる可能性がある。.
ヒュームの安全性は材料受入の判断であり、排気の近道ではない
排気を、未同定または不適切なポリマーを処理する許可とみなしてはならない。未知の配合、混合リサイクルコンパウンド、およびハロゲンを含む可能性があるプラスチックは、材料の同一性、SDSまたは同等の安全情報、ならびに分解/排出リスクがレビューされるまで保留すべきである。排気、ろ過、囲い込みはその後、承認されたプロセスに対して選択されるのであり、未知の材料を自動的に許容可能にするものではない。.
ステップ09 · サンプル検証
実際の生産部品で樹脂 / マスターバッチ / 添加剤マトリクスを検証する
最小限の有用な試験は「プラスチック片1枚」ではない。実際に製造する組み合わせを代表する最小のマトリクスである。つまり、樹脂グレード、色/マスターバッチ、添加剤パッケージ、表面状態、肉厚、およびコーティングやリサイクル含有率のばらつきである。.
| テストケース | 材料の組合せ | 含める理由 | 受入時の着眼点 |
|---|---|---|---|
| ベースライン | 生産樹脂 + 現行マスターバッチ/色 + 現行添加剤パッケージ | 正確な生産配合で基準プロセスを確立する | コントラスト、マーク効果、表面品質、サイクルタイム |
| 色バリエーション | サポート対象の各生産色/マスターバッチを使用した同一樹脂 | 着色剤は吸収と可視コントラストを変化させる可能性がある | 外観の一貫性と可読性 |
| 充填/強化グレード | 充填および未充填、または使用される場合は異なるガラス/鉱物充填量 | フィラーは、テクスチャ、熱流、エッジ品質を変化させる可能性があります | 表面健全性とパラメータウィンドウ |
| 添加剤のバリエーション | 該当する場合は、異なる難燃剤、安定剤、またはレーザー添加剤パッケージ | 添加剤は、マーキング応答とヒュームの両方を大きく変化させ得る | コントラスト、エミッションの確認、プロセス安定性 |
| 表面バリエーション | 光沢、テクスチャ、コーティング、塗装またはめっき仕様 | 表面システムが可視結果を支配する可能性がある | 層制御、光沢/ヘイズ、基材損傷 |
| 形状の最悪ケース | 最も薄い壁、タイトな曲線、凹部、リブ領域、または必要とされる最大のマークフィールド | 形状は熱マージンと焦点マージンを低下させ得る | 反り、焦点、エッジ品質、嵌合/機能 |
| バッチ/リサイクル材の変動 | 生産で使用される場合の、異なるサプライヤーバッチまたはリサイクル含有率レベル | 理想的な1ロット以外でもプロセスウィンドウが安定しているかどうかを確認する | ロット間の一貫性 |
各試験で記録すべき項目
- 樹脂グレード、サプライヤー、バッチ。.
- 色/マスターバッチ、および既知の充填剤または添加剤。.
- 表面仕上げ、コーティング、肉厚。.
- レーザー経路、レンズ/フィールド、および認定パラメータウィンドウ。.
- ターゲットマークの内容と最小クリティカルフィーチャ。.
- 外観、コード可読性、耐久性の受入基準。.
- 承認された材料に関連するヒューム、残留物、抽出物の観察結果。.
停止して再試験を行う時期
- 樹脂サプライヤーまたは商用グレードの変更。.
- マスターバッチ、顔料、または部品色の変更。.
- フィラー、難燃剤、その他の添加剤パッケージの変更。.
- リサイクル含有率または材料供給源の変更。.
- 金型のテクスチャ、コーティング、塗装、または表面仕上げの変更。.
- 焦点または熱流に影響を及ぼすほどの肉厚、形状、またはマーク位置の変更。.
- 要求されるコードサイズ、コントラスト、耐久性、またはサイクルタイム目標の変更。.
証拠ルール: 実際のサンプル記録またはプロジェクト試験記録がその組み合わせについて存在しない限り、樹脂/マスターバッチ/添加剤の組み合わせを「試験済み」と表示しないでください。それまでは、このマトリクスは認定計画であり、試験完了の証明ではありません。.
ステップ10 · 機械構成と見積もり
材料とマーク結果が証明された後にのみ、機械構成を確定する
サンプルテストで安定したプロセスウィンドウが特定されると、実部品、マークフィールド、位置決め方法、スループット、安全要件に合わせて装置を構成できます。ここで、材料テストは一般的なレーザー推奨事項ではなく、機械仕様へと変わります。.
- レーザー光源: 波長/光源ファミリー、および検証済みプロセスで求められるパルス挙動。.
- 光学系とフィールド: レンズ/マーキングフィールドは、フィーチャサイズ、部品サイズ、作動距離を基準に選択します。.
- フォーカス戦略: 固定焦点、Z調整、または形状上必要な場合の3D/フォーカス制御オプション。.
- 部品ハンドリング: 再現性を得るための治具、ロータリー、カスタムネスト、その他の位置決め方法。.
- ビジョン: 部品の向きやマーク位置が変動する場合に検討します。ビジョンだけでは高さ/焦点の変動を解決できません。.
- 排気とエンクロージャー: 承認された材料/プロセス、および必要な作業者/環境管理に基づいて選択します。.
- データとラインインターフェース: アプリケーションが必要とする場合の、可変コード、トリガー、エンコーダー、または生産ライン統合。.
- 受入基準: 承認済みサンプルと基準を、機械設定および生産引き継ぎの参照として保持してください。
これらの情報をRFQと一緒に送信してください

よくある質問
プラスチックへのレーザーマーキングに関するよくある質問
すべてのプラスチックにレーザーマーキングを施すことはできますか?
いいえ、そうとは限りません。多くのプラスチックにはマーキングが可能ですが、配合によっては、コントラストが不鮮明になったり、過度の熱による損傷が生じたり、許容できないレベルのガスが発生したりすることがあります。そのため、装置を選定する前に、実際の配合と求められる仕上がりについて事前にテストを行う必要があります。
同じプラスチックで作られた2つの部品で、なぜ跡のつき方が異なることがあるのでしょうか?
ポリマーの系統名だけでは、着色剤、マスターバッチ、充填剤、難燃剤、再生材の含有量、レーザー添加剤、コーティング、あるいは成形条件といった要素は反映されません。これらの変数は、吸収特性、コントラスト、および熱応答に影響を及ぼす可能性があります。
プラスチックにはレーザーマーキング用添加剤が必要ですか?
添加剤なしでも良好にマーキングできる配合もあれば、所定のコントラストや加工速度を達成するためにレーザー感応性添加剤を必要とする配合もあります。最終的なコンパウンドについては、加工条件を確定させる前に検証を行う必要があります。
プラスチックに対して、UVレーザーは常に最良の選択肢なのでしょうか?
必ずしもそうとは限りません。熱に敏感な素材や微細な加工が求められる用途ではUVレーザーが選ばれることが多いですが、素材の配合やマーキングのメカニズムによっては、ファイバー、MOPAファイバー、グリーン、あるいはCO2レーザーの方が適している場合もあります。光源の選定は、サンプル加工の結果に基づいて行うべきです。
抽出装置が設置されていれば、PVCや未知のハロゲン化プラスチックを試験することは可能ですか?
抽出試験は、材料の受入確認に代わるものではありません。成分が不明なものやハロゲンを含有する可能性がある配合物については、材料の特定、安全性データ、および分解・放出に伴うリスクが確認されるまで、保管(保留)しておく必要があります。
プラスチックのサンプル試験には、何を送ればよいでしょうか?
可能であれば、最終的な成形品またはコーティング済み部品をお送りください。併せて、樹脂グレード、サプライヤー、色/マスターバッチ、既知のフィラー/添加剤、マークの図案またはコード、要求されるマークの仕上がり、目標サイクルタイム、耐久性基準、および安全データもご提示ください。
材料試験から機械選定まで
実際のプラスチック部品と、ご希望の結果をお送りください。
Zhuoruiは、生産用材料、マーキング内容、形状、合否判定基準、およびスループット目標を活用して、テストの経路や構成を絞り込むことができます。見積もりは、単なる「プラスチックへのレーザー加工」という一般的な想定に基づくのではなく、検証済みの材料特性(反応)を反映したものとする必要があります。