
レーザーマーカー用途 – テキスタイル、レザー&フットウェア
テキスタイル・レザー・フットウェアのレーザーマーキング用途
テキスタイル、レザー、フットウェアのメーカーは、ロゴ、装飾パターン、サイズやお手入れ情報、バッチまたはトレーサビリティコード、および選択された可変データタスクにレーザーマーキングを使用しています。適切なプロセスは、正確な材料またはコーティング、目標とする外観、部品形状、投入方法、生産速度、ヒューム制御要件によって異なります。機械を選定する前に、サンプルテストでマーク品質と生産構成の両方を確認する必要があります。.
- レザー製品、フットウェア、テキスタイルラベル、生地パターン
- テスト前にコントラスト、エッジ品質、耐久性、コードの読み取りやすさを定義する
- 材料と目標とする結果がそれを正当化する場合にのみ、CO2とUVを比較する
- サンプル結果を使用して、治具、位置決め、排気、生産形態を設定する
業界と製品の範囲
テキスタイル、レザー、フットウェアのどの製品にレーザーマーキングが使用されていますか?
機械を選ぶ前に、実際の製品とマーキングする領域から始めてください。革製品、履物、テキスタイルラベル、布地パターン加工では、外観、形状、位置決め、ハンドリング、生産速度に関する要件がそれぞれ異なります。プロジェクトでより具体的なガイダンスが必要な場合は、以下から最も近い用途を使用してください。.
革製品のマーキング
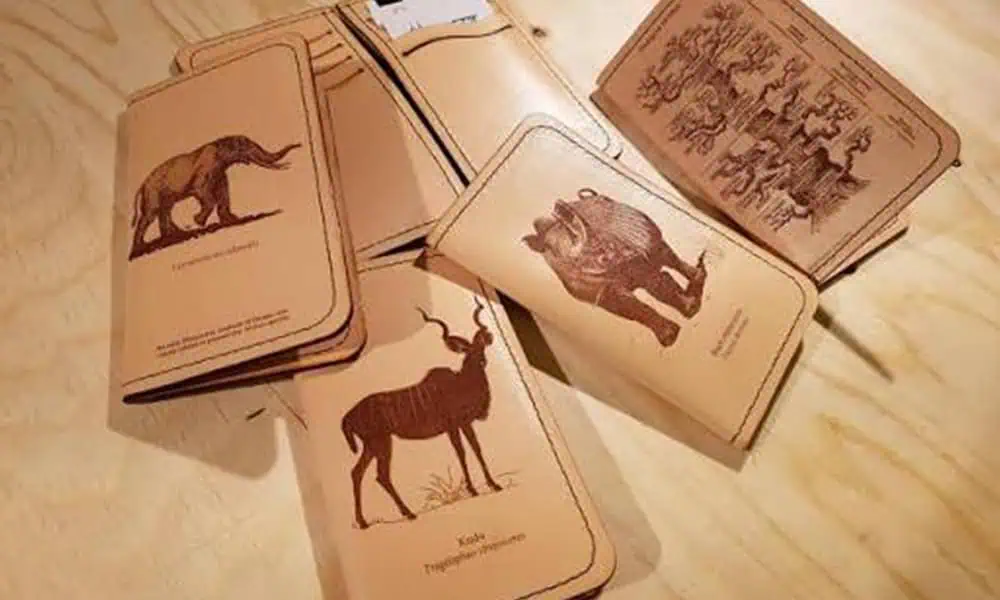
バッグ、ベルト、財布、ケース、革小物など、ロゴ品質、表面仕上げ、部品の支持、臭い、外観検査が重要な製品。.
革製品のマーキングを見る履物のレーザーマーキング
アッパー、ソール、インソール、タブ、履物部品など、曲面形状、多素材の積層、熱感受性、臭い対策を伴うもの。.
履物のマーキングを見るテキスタイルラベル レーザーマーキング
可変データ、バッチコード、サイズ、ケア記号、オンラインコーディングを必要とする、布製ラベル、合成ラベル、縫い込みタグ、ロール供給タグ。.
テキスタイルラベルのマーキングを見る生地パターンのレーザーマーキング
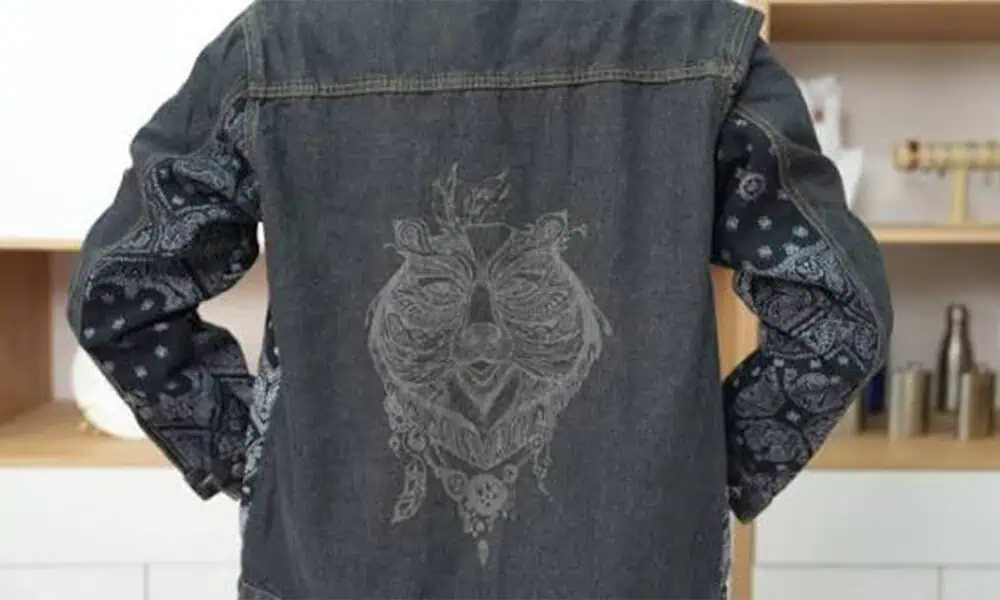
パターン配置、焦げエッジ、収縮、再現性がセットアップを左右する、デニム、アパレルパネル、家具用張地、装飾用テキスタイル表面。.
布地パターンのマーキングを見るなぜマーキングするのか
テキスタイル、皮革、履物製品はなぜレーザーマーキングされるのか?
マーキングの理由によって、何を視認可能にし、耐久性を持たせ、読み取り可能にし、再現可能にする必要があるかが決まります。装飾ロゴと生産トレーサビリティコードは同じ製品ファミリーを使用できますが、まったく異なる受入検査が必要です。.
ブランディングと装飾
別途の印刷ラベルや機械彫刻工程を追加することなく、ロゴ、アイコン、モノグラム、テクスチャ、装飾パターンを付与します。.
製品情報
サイズ、モデル、ケア情報、部品識別、その他の固定情報を、ラベル、部品、完成したアクセサリーに直接マーキングします。.
トレーサビリティと可変データ
製造履歴やアイテム単位の識別を製品に追従させる必要がある場合は、バッチコード、シリアル番号、QRコード、データマトリックスコードを追加します。.
柔軟な小ロット生産
物理的なワークステーションよりもデジタルコンテンツの変更頻度が高い場合は、スタイル、サイズ、バッチ、パーソナライズ注文の間でアートワークやデータを変更します。.
マーキング内容
繊維製品、皮革製品、履物製品には通常何がマーキングされますか?
マーキング内容によって、必要な特徴サイズ、コントラスト、位置決め方法、データワークフロー、検査方法が変わります。機械構成を比較する前に、実際のアートワークまたはコードを確定してください。.
| マーク内容 | 代表的な製品 | 確認項目 |
|---|---|---|
| ロゴまたは装飾グラフィック | 革製バッグ、ベルト、財布、靴アッパー、デニムおよびアパレルパネル。. | 配置、エッジ品質、色調またはコントラスト、表面の感触、外観不良の許容限度。. |
| サイズ、モデル、またはケア情報 | テキスタイルラベル、靴部品、およびアパレル付属品。. | 最終用途で求められる場合の小文字の明瞭性、コントラスト、洗濯/摩擦耐久性。. |
| バッチコード、日付コード、またはシリアル番号 | ラベル、タグ、履物部品、および包装されたテキスタイル付属品。. | 文字サイズ、データソース、切り替え方法、および再現可能な配置。. |
| QRコードまたはデータマトリックスコード | トレーサビリティラベル、偽造防止タグ、および製造ID。. | モジュールサイズ、コントラスト、クワイエットゾーン、スキャナー照明、および手直しルール。. |
| 大きな模様またはテクスチャ | デニム効果、ファブリックパネル、張地、ブランドテキスタイル表面。. | 柄合わせ、熱影響、収縮、ウェブまたはパネルの張力、および全面にわたる再現性。. |
コードが生産データベース、スキャナ、PLC、MES とデータをやり取りする必要がある場合は、マーキング作業と併せて必要なデータフローを確認します。システムレベルの統合方法については、「トレーサビリティ、PLC、MES、データ統合」を参照してください。.
結果の変動要因
レーザーマーキングの結果を決定するものは何か?
材料名だけでは十分ではありません。プロセスウィンドウは、実部品の表面構造、目標効果、ディテールサイズ、形状、生産要件、ヒューム挙動によって形作られます。.
材料と表面構造
皮革の種類、テキスタイル繊維または混紡、合成層、コーティング、フォーム、ゴム、接着剤、仕上げは、吸収、色応答、溶融、焦げ、残留物を変化させる可能性があります。.
マークの種類と特徴要件
明るいまたは暗いコントラスト、浅い彫刻、装飾的なテクスチャ、細かい文字、機械可読コードは、それぞれ異なる特徴、表面効果、プロセスウィンドウ要件を生み出します。.
細部とマーキング領域
小さな文字やコードモジュールは、光学解像度と焦点安定性を重視します。より大きなパターンは、領域全体にわたるフィールドカバレッジ、配置、熱管理を重視します。.
部品形状
平らな部品、軟らかい部品、縫製された部品、湾曲した部品、成形された部品、またはロール供給の部品は、支持、データム復帰、作業距離、および制御する必要がある高さ変動量を変化させます。.
生産要件
バッチサイズ、タクトタイム、ライン速度、オペレーター負荷、SKU切替え、可変データは、手動、ビジョン支援、フライング、または自動ハンドリングが実用的かどうかを決定します。.
煙、臭気、残留物
ヒューム量、凝縮物、残留物は、光学系の清浄度、部品の外観、オペレーター環境、および安定した生産に必要な排気パッケージに影響を与える可能性があります。.
材料固有の反応については、該当する項目を確認してください 皮革, テキスタイル, フォームおよびEVA, シリコーンとゴム または コーティングされたプラスチック プロセスウィンドウを確定する前のガイダンス。.
目標結果
試験前に定義すべき結果は何か?
サンプルは、生産部品が実際に必要とする結果に照らして判定すべきです。レーザー光源を比較する前に合格基準を定義してください。なぜなら、目視で見えるマークでも、耐久性、コードの読み取りやすさ、表面品質、サイクルタイムの要件を満たさない可能性があるからです。.
| タスク | 目標結果 | 典型的な合格基準の着眼点 |
|---|---|---|
| ロゴまたは装飾マーク | 管理された外観上の影響を伴う、必要な色調、コントラスト、またはテクスチャ。. | エッジの鮮明さ、均一性、配置、表面の手触り、および目視可能な熱損傷。. |
| 繊維製品のラベル情報 | 必要な取り扱いまたは暴露を受けても許容範囲にとどまる、判読可能な小さな文字または記号。. | 文字の明瞭さ、コントラスト、および指定された洗濯/摩擦試験。. |
| QRコードまたはデータマトリックスコード | 意図された検査設定下で読み取ることができる、安定したコードの形状とコントラスト。. | モジュール形状、クワイエットゾーン、スキャナー結果、および再現性。. |
| 布地パターン | 意図したパネルまたはウェブ領域全体で、一貫したパターン配置と外観。. | 位置合わせ、色調の一貫性、収縮、焦げ、再現性。. |
| 履物部品 | 許容できない表面損傷なしで、実際の湾曲部または成形部に一貫したマーク。. | 焦点の一貫性、位置、熱影響、残留物、外観不良の許容限界。. |
形状と荷重
部品の形状と装填はセットアップにどのように影響しますか?
多くの繊維および履物の問題は、レーザー光源の問題ではなく、位置決めまたは支持の問題です。作業者またはラインが部品を装填する間、ワークピースは再現可能な位置と焦点状態を維持しなければなりません。.
- 平坦な柔軟部品: しわ、たるみ、端の浮きを防ぐために、安定した支持面、再現可能なデータム、十分な押さえを使用してください。.
- 湾曲した履物または成形部品: サポートネスト、マーキング角度、高さ変動、フィールドカバレッジ、外観面へのアクセスを確認してください。.
- ロール供給のラベルまたは布地: 移動するウェブ全体で、ウェブ張力、トリガー位置、ライン速度、可変データのタイミング、抽出を制御してください。.
- 小ロットおよびパーソナライゼーション: 頻繁なSKU変更が配置エラーを生じないように、アートワークの切替え、治具の切替え、オペレーターによる位置合わせ、初品承認を計画してください。.
- 変動する部品位置: まず治具を改善するか、機械的基準だけでは部品を安定して位置決めできない場合は、ビジョン位置決めを評価してください。.
初回テストレーザー
最初にテストすべきレーザー光源はどれですか?
最初のレーザーテストは、製品名だけでなく、材料構成と目標結果から選択してください。CO2 は、多くの皮革およびテキスタイル作業において一般的な最初の比較対象です;UV は、選択された熱に敏感な合成表面またはコーティング表面、および微細なディテール要件に対して比較する価値がある場合があります。.
CO2レーザーマーキング
最初に確認する条件: アプリケーションで皮革、テキスタイル、布地、有機表面、または選択された非金属層を使用しており、CO2 との相互作用によって必要なコントラスト、彫刻、または表面効果が得られる可能性が高い場合。.
サンプルテストで確認すべき項目: 実際の材料および仕上げにおける色またはコントラスト、焦げ、エッジ品質、収縮、残留物、臭気、サイクルタイム。.
UVレーザーマーキング
比較する場合: 選択した合成ラベル、コーティングされたポリマー表面、または微細ディテール用途が最初のプロセスで目標を満たさない場合、または熱感受性により別の波長を試す価値がある場合。.
サンプルテストで確認すべき項目: 許容できない表面損傷、残留物、サイクルタイムのトレードオフを生じさせることなく、必要なディテールとコントラストが改善するかどうか。.
金属金具の境界: マーキング対象の部品が実際には金属バックル、ファスナーの引き手、ハトメ、金属タグ、その他の金具である場合は、それを金属マーキング作業として扱い、皮革/繊維のソース方向が適用されると想定するのではなく、その金属と表面に適したFiber/MOPAルートを選定してください。.
重要: 一般的な材料ラベルからソース出力または最終機種を選択しないでください。ソースのスクリーニングから構成の選択に移る前に、正確なサンプル、表面状態、アートワーク、および合否結果を記録してください。.
位置決めと生産形態
治具、ビジョン、またはフライングマーキングはいつ必要ですか?
治具、ビジョン、およびフライングマーキングは、ハンドリングと位置決めの問題を解決します。これらは、材料と目標とする効果が実現可能であることがソーステストで示された後に評価する必要があります。.
治具またはサポートネスト
柔らかい、湾曲した、または成形された部品を手作業で装着する際に、再現性のある支持、向き、または高さが必要な場合は、機械的基準を使用します。.
ビジョン位置決め
部品の位置や向きのばらつきが大きすぎて、固定治具では実製品に対してアートワークを安定して位置合わせできない場合は、ビジョンを検討してください。.
フライング / オンラインマーキング
ロール供給ラベル、連続ウェブ、または移動する生産において、ライン速度、トリガータイミング、データ変更の同期を維持する必要がある場合は、オンラインマーキングを検討してください。.
故障モード
繊維、皮革、履物のレーザーマーキングプロジェクトは、一般的にどこで失敗するのか?
失敗したサンプルは、目に見える症状によって診断する必要があります。問題が材料のばらつき、焦点、支持、重なり、位置決め、または排気にある場合、光源出力をやみくもに変更すると、本当の原因を隠してしまう可能性があります。.
| 観察された問題 | 考えられる原因 | 最初に確認 |
|---|---|---|
| 色またはコントラストの不均一 | 表面仕上げのばらつき、材料バッチ間の差異、焦点の不安定、または支持の不均一。. | 同一バッチの部品を比較し、表面状態を確認し、マーキング領域全体にわたって作動距離を検証します。. |
| 焦げ、過度の黒化、または炭化 | 熱入力過多、過剰な重なり、低速走査、または表面に対して過酷すぎるプロセスウィンドウ。. | サンプル、アートワーク、焦点条件を制御された状態に保ちながら、熱負荷を体系的に低減します。. |
| 溶融、グレージング、収縮、または変形 | 熱に敏感な合成層、過剰なエネルギー密度、または支持されていない可撓性材料。. | 材料構成を確認し、正当化される場合は、より低熱のプロセスウィンドウまたは別の光源方向を比較します。. |
| ぼやけた、または歪んだエッジ | しわ、たるみ、部品の移動、高さ変化、またはデータム復帰不良。. | レーザーレシピを変更する前に、ワークを安定させ、焦点を確認してください。. |
| QRまたはData Matrixの読み取り不良 | コントラスト不足、モジュールの変形、表面テクスチャ、汚染、または配置のばらつき。. | 実際の表面でモジュールの形状とコントラストを検査し、次に想定されるリーダーまたはベリファイアの設定で検証します。. |
| 煙の残留物、凝縮物、または持続的な臭気 | ヒュームの多い材料、捕集位置の不良、気流不足、または不適切な材料/プロセスの組み合わせ。. | マーク部のヒューム捕集を確認し、生産テストを続行する前に、未知のコーティング、接着剤、または添加剤を特定してください。. |
| マーク位置のばらつき | 治具の緩み、ウェブ張力の変動、部品姿勢の変化、またはトリガータイミングの不正確さ。. | 位置決め誤差とレーザー結果を切り分け、データム、治具、ビジョン、またはトリガー方法を修正してください。. |
煙、臭気、残留物
ヒューム対策は実材料で評価する必要がある
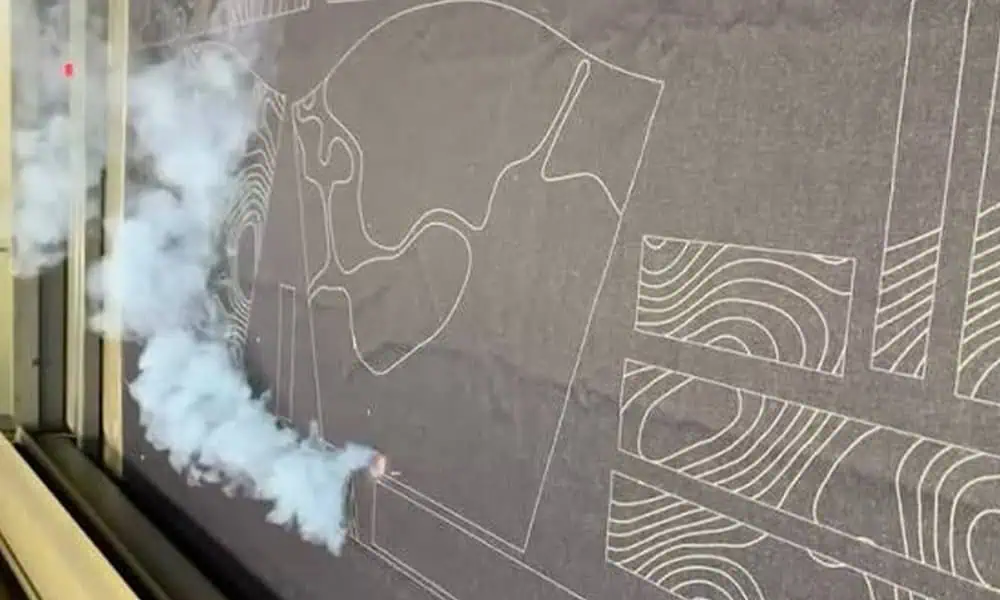
皮革、繊維、フォーム、ゴム、コーティングされた合成製品は、煙、臭気、凝縮物、炭化物、残留物を発生させる可能性があります。排気は、清浄度、光学系のメンテナンス、作業者の環境、および認定サンプルを生産で再現できるかどうかに影響します。.
試験前に未知の層を特定する
未知の合成皮革、難燃性繊維、コーティング布、接着剤、多層の履物部品は、プロセス試験と排気計画の前に、サプライヤーの材料情報またはSDSが必要になる場合があります。.
プロセスで排気を検証する
ヒュームがどこで捕集されるか、残留物が部品に戻るかどうか、堆積物がどれくらい早く蓄積するか、意図した生産速度で清掃またはフィルター要件が実用的かどうかを記録します。.
サンプル試験前
テスト前に準備すべき情報は何ですか?
テストは実際の製品および生産要件を表す必要があります。アプリケーション概要では、サンプルを比較する前に、部品、材料、アートワーク、形状、合格基準、および想定される生産コンテキストを定義する必要があります。.
| 入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| 製品タイプ | バッグ、ベルト、財布、靴アッパー、アウトソール、インソール、ファブリックパネル、ラベル、ロール材料、または付属品。. | 形状、取り扱い、外観領域、スループットの期待値を定義します。. |
| 材料と表面 | 皮革の種類、テキスタイル繊維/混紡、フォーム、ゴム、コーティング、接着剤、または合成構造;入手可能な場合はサプライヤーの材料情報。. | テストする必要がある発生源スクリーニングおよびヒューム制御の前提条件を設定します。. |
| アートワークまたはコード | ロゴファイル、テキスト、QR/データマトリックス、シリアル形式、サイズ、最小フィーチャ。. | 詳細、フィールド、データ、検査要件を設定します。. |
| 部品の形状とローディング | 平坦/曲面/軟質/縫製エリア、厚さ、マーキング位置、公差、データム、ローディング方法。. | サポート、フォーカス、治具、ビジョン、オンラインハンドリングの必要性を決定します。. |
| 受入基準 | 目標とする色調またはコントラスト、関連する場合は深さ、エッジ品質、手触り、洗濯/摩擦/屈曲曝露、コード可読性、臭気および残留物の限度。. | 外観だけに頼るのではなく、何をもって成功サンプルとするかを定義します。. |
| 生産コンテキスト | バッチサイズ、想定サイクル、ライン速度、SKU変更、オペレーターのワークフロー、データ接続、サンプル数量。. | サンプル結果を、現実的なワークステーションと見積もり範囲に結び付けます。. |
サンプル適格性確認
代表サンプルはどのように適格性を確認すべきですか?
適格性確認では、2つの問いに答える必要があります。すなわち、マークが製品要件を満たしているか、そしてその結果が意図された生産条件で再現できるかです。
1. 外観と細部を確認する
色調、コントラスト、エッジの鮮明さ、最小の特徴、表面状態を、合意された目標と比較します。.
2. 望ましくない損傷を確認する
焦げ、溶融、収縮、変形、過剰な残留物、コーティングの損傷、許容できないテクスチャの変化がないか検査します。.
3. 必要な場合は耐久性を確認する
耐久性が実際の用途で重要となる場合は、顧客が要求する洗浄、摩擦、屈曲、または取り扱い曝露を使用する。.
4. 該当する場合はコードを検証する
意図する検査方法と照明条件を使用して、QR、Data Matrix、またはシリアル内容を読み取るか検証する。.
5. 代表的な部品で繰り返す
バッチ、湾曲、配置、支持のばらつきを明らかにするために、複数の実部品または代表的なセクションをテストする。.
6. 生産条件を記録する
承認されたサンプルに使用した、認定済みの光源方向、プロセス設定、光学/視野の前提、治具、作動距離、抽出条件、および実際のサイクルタイムを記録する。.
生産ワークフロー
認定サンプルはどのように量産に移行するのか?
代表的なサンプルが認定に合格したら、次の作業は、実際の負荷、位置決め、取出し、サイクル条件の下で、その合格した結果を再現することです。生産準備では、サンプルを合格させた条件を固定し、作業者またはラインがそれらを再現できることを検証する必要があります。.
1. 認定された材料と表面を固定する
合格したサンプルに使用された材料、コーティング、仕上げ、サプライヤーまたはバッチ情報、および代表的な製品状態を記録します。.
2. 認定されたプロセス条件を固定する
合格した光源方向、プロセスウィンドウ、アートワーク、光学/フィールドの前提条件、およびマークに直接影響するその他の条件を記録します。.
3. 支持、データム、焦点を固定する
実部品上で認定サンプルを再現するために必要な治具、押さえ、データム、作業距離、およびマーク位置を定義します。.
4. 実際のローディングと段取り替えを検証する
想定されるオペレーター、トレイ、ウェブ、またはライン投入方式で運転し、アクセス性、配置復旧、SKU切り替え、初品セットアップを確認します。.
5. 再現性、サイクル、排気を検証する
想定される生産リズムで複数の代表部品を処理し、実際のサイクルタイム、マークの一貫性、ヒューム捕集、残留物の挙動を確認します。.
6. 初品、日常検査、不良判定ルールを定義する
初品承認、日常検査方法、必要な場合のコード検証、および手直し、パラメータ見直し、プロセスエスカレーションを引き起こす条件を設定します。.
テスト結果からマシン構成へ
サンプル結果は、最終的な機械構成をどのように決定するのですか?
承認されたサンプルはレーザー光源を絞り込みますが、最終的な装置はマーク結果と生産上の制約の両方によって決まります。試験結果を使用して、光源、光学系、フィールド、治具、位置決め、排気、自動化の要件をマッピングしてください。.
| テストまたは生産での知見 | 構成上の帰結 |
|---|---|
| CO2は、許容できない熱影響や残留物を生じさせることなく、所望の結果をもたらします。 | CO2を主要な光源として選定し、認定されたプロセスおよびサイクルの要件に合わせて、光源、光学系、および照射範囲の仕様を決定してください。 |
| 選定された合成素材やコーティングされた表面には、最初の工程で得られるものよりも、細部までよりきれいに仕上がる洗浄結果が求められます。 | ワークステーションの設計を変更する前に、UVまたはその他の妥当な光源の方向を比較してください。 |
| 小さな文字や小さなコードモジュールは、安定して再現することが困難です。 | 単に倍率を上げるのではなく、光学系、視野サイズとのトレードオフ、作動距離、焦点の安定性、および検査方法を検討してください。 |
| 曲率や柔軟な支持は、焦点や配置のばらつきの原因となります。 | 部品に適したサポートネスト、治具、Z軸/フォーカス戦略、またはその他の形状制御を追加してください。 |
| 部品の位置や向きは、ワーク(または積載物)ごとに異なります。 | 機械的基準(メカニカル・データム)を改善するか、あるいは機械的な位置決めだけでは信頼性が不十分な場合に、ビジョンによる位置決めを評価してください。 |
| ロール供給される材料や移動中の材料には、ラインを停止させることなくマーキングを行う必要があります。 | 移動経路に沿ったフライング/オンライン・マーキング、エンコーダまたはトリガーのロジック、ウェブ・ハンドリング、および排出(抽出)について評価を行ってください。 |
| 所定の工程において、煙、凝縮物、または残留物が多く発生します。 | 機械パッケージにおける局所捕集、エンクロージャー内の気流、ろ過、清掃用アクセス、および保守条件への配慮を強化してください。 |
| 手作業による投入では、所定のタクトタイムや段取り替えの要件を満たすことができません。 | 実際の生産工程に基づき、トレイローディング、半自動ハンドリング、多ステーション方式、あるいはより高度な自動化といった手法を検討してください。 |
| 実際の部品、治具、またはファブリックパネルには、プロセス開発時に使用された平板状のサンプルよりも多くの物理的クリアランスが必要です。 | マーキング範囲とは別に、実際のワークおよび治具の寸法・形状(エンベロープ)を確認してください。最終的な機械構成を選定する前に、テーブルサイズ、Z軸の移動量(または作業高さのクリアランス)、治具の設置スペース、および作業者がワークをセットする際のアクセス性を検討してください。 |
| 可変データは、生産記録と同期させる必要があります。 | マーキング・ワークステーションと併せて、ソフトウェア、トリガー、リーダー、およびPLC/MESインターフェースを定義してください。 |
したがって、有意義な見積もりを行うには、単に材料名や希望するワット数だけでなく、適格と判断されたサンプルや生産要件(プロダクション・ブリーフ)に基づいた検討が必要です。Zhuorui Laserは、承認されたテスト結果を踏まえ、そのプロジェクトにおいて検討すべき機械の構成、光源の方向、光学系、治具、位置決め方法、排気・集塵システム、および自動化レベルを提案することが可能です。
次のステップ
単に材料名だけでなく、製品タスクも送信してください。
繊維、皮革、および履物用途においては、製品形態、素材・表面仕様、マークの内容、目標とする仕上がり、投入方法、生産速度、およびサンプルの合否判定基準をご提示ください。これらの情報があれば、適切な初期テストを選定し、合格した結果を現実的な機械構成へと具体化することが可能になります。
より迅速なレビューのために準備する: 製品の写真または図面、材質および表面の仕様、アートワーク/コードデータ、対象領域および最小形状、目標とする仕上がり、サンプル数量、生産速度、治具やインライン対応の要件、取り出しに関する懸念事項、電圧および仕向け地。