
Bolzen · Muttern · Schrauben · Unterlegscheiben · Kleinteilchargen
Lasermarkierung von Befestigungselementen
Definieren Sie das Verbindungselement, Material und Oberfläche, die erforderliche Markierung, Schutzbereiche, das Zielergebnis, die Belademethode, die Produktionsrate und das Musterabnahmeverfahren, bevor Sie die endgültige Laserbeschriftungskonfiguration auswählen.
Werkstückumfang
Welche Verbindungselemente und Kleinteile sind abgedeckt?
Beginnen Sie mit der realen Teilefamilie, da sich die verfügbare Markierungsfläche, der Bezug, die Beschichtung und das Beladeverhalten von Bolzen und Schrauben zu Muttern, Unterlegscheiben, Stiften und anderen Kleinteilen ändern.
Kopf-, Flansch- und Seitenmarkierung
Markenzeichen, Größen- oder Klassenangaben, Losidentität und andere zeichnungsgesteuerte Inhalte dürfen auf einer freigegebenen nicht funktionsrelevanten Oberfläche angebracht werden.
- Kopfstil, Antrieb und Flanschgeometrie bestätigen
- Orientierung anhand eines stabilen Bezugs festlegen
- Gewinde, Auflageflächen und Antriebsmerkmale schützen
Stirnflächen-, Schlüsselflächen- und ausgewählte Seitenmarkierung
Muttern können mehrere mögliche Markierungsflächen bieten, aber die ausgewählte Oberfläche muss unter Belastung und bei der Prüfung zugänglich und reproduzierbar bleiben.
- Obere oder untere Stirnfläche nur, wenn zulässig
- Sechskant-Schlüsselfläche für seitlich ausgerichtete Inhalte
- Kontrollierte Orientierung, wenn eine Schlüsselfläche ausgewählt wird
Unterlegscheiben, Stifte, Clips und kompakte Teile
Begrenzte Fläche, geringe Masse und instabile natürliche Ausrichtung machen die Bezugskontrolle und die Prüfung auf Teileanwesenheit entscheidend für die Wiederholbarkeit.
- Verschachtelte oder überlappende Teile trennen
- Höhe, Bewegung und Teilesitz kontrollieren
- Fehler durch vermischte und fehlende Teile verhindern
Warum markieren
Warum werden Verbindungselemente gekennzeichnet?
Die Kennzeichnungsanforderung ergibt sich normalerweise aus Identifikation, Rückverfolgbarkeit, Montagekontrolle oder Serviceanforderungen. Definieren Sie den Zweck, bevor Sie entscheiden, wie der Laser die Markierung erzeugen soll.
Teile-, Größen- und Produktidentität
Halten Sie Teilenummer, Größe, Typ, Herstelleridentität oder zeichnungsgesteuerte Bezeichnung direkt dem physischen Verbindungselement zugeordnet.
Los-, Schmelzen-, Chargen- oder Seriennummernhistorie
Verknüpfen Sie ein Verbindungselement oder eine Verbindungselementcharge mit Produktions-, Prüf- oder Materialaufzeichnungen, wenn eine Genealogie erforderlich ist.
Teileverwechslungen und Identifikationsfehler reduzieren
Verwenden Sie lesbare Identität, Symbole oder maschinenlesbare Daten, um Varianten zu unterscheiden und die korrekte Montage oder Prüfung zu unterstützen.
Identität nach der Installation beibehalten
Bewahren Sie Informationen auf, die Wartungs-, Austausch- oder Qualitätsteams benötigen könnten, nachdem das Teil die ursprüngliche Produktionslinie verlassen hat.
Güte-, Klassen- und Konformitätskennzeichnungen
Jede Güte-, Klassen-, Zertifizierungs- oder Konformitätskennzeichnung muss der Kundenzeichnung und der geltenden Spezifikation entsprechen. Der Kennzeichnungsprozess sollte die genehmigte Bezeichnung wiedergeben; er darf sie nicht erfinden, zuweisen oder validieren.
Was wird markiert
Was wird üblicherweise auf Schrauben, Muttern und kleiner Hardware markiert?
Der Inhalt selbst beeinflusst die erforderliche Merkmalsgröße, Positionstoleranz, Datenkontrolle und Prüfung. Definieren Sie die kleinste reale Markierung, bevor Sie Optik oder Automatisierung auswählen.
| Markierungsinhalt | Typischer Zweck | Vor dem Testen festlegen | Abnahmeverfahren |
|---|---|---|---|
| Logo, Symbol oder feste Identität | Marken- oder Produktidentifikation | Grafik, Zeichenhöhe, Ausrichtung und Randabstand | Visuelle Lesbarkeit und Position auf der freigegebenen Seite |
| Größe, Teilenummer oder zeichnungsgesteuerte Bezeichnung | Teileidentifikation und Montagekontrolle | Exakter Text, kleinstes Zeichen und zulässiger Bereich | Korrekter Inhalt und lesbare Größe |
| Los-, Schmelz-, Datums- oder Chargencode | Rückverfolgbarkeit in der Fertigung | Datenquelle, Aktualisierungsfrequenz und Rezeptregel | Korrekte Chargenzuordnung und keine veralteten Daten |
| Seriennummer | Rückverfolgbarkeit auf Einheitenebene | Sequenzquelle, Duplikatvermeidung und Nacharbeitsregel | Eindeutige Daten und Datensatzkonsistenz |
| Data-Matrix- oder QR-Code | Maschinenlesbare Identität | Codegröße, Zellgröße, Ruhezone, Lesegerät, Beleuchtung und Bewertungsmethode, falls angegeben | Ergebnis von Lesegerät oder Verifizierer nach der vereinbarten Methode |
Ergebnisvariablen
Was bestimmt das Ergebnis der Lasermarkierung?
“Befestigungselement” ist keine Prozesseinstellung. Das akzeptierte Ergebnis entsteht aus dem Zusammenspiel von Grundmaterial, Oberflächenbehandlung, Markierungsdefinition, geschützten Oberflächen, Geometrie, Fokus, Beladung und vollständigem Produktionszyklus.
Grundmetall und Wärmebehandlungszustand
Kohlenstoffstahl oder legierter Stahl, Edelstahl und andere Metalle können unterschiedliche Prozessfenster erfordern. Härte, Wärmebehandlung, Oxidation und Oberflächenrauheit können ebenfalls die Reaktion verändern.
Galvanisierung, Verzinkung, Oxid und Oberflächenfinish
Zink, Nickel, Chrom und andere Oberflächenveredelungen müssen als Schichtsystem behandelt werden. Eine sauber aussehende Markierung kann dennoch nicht akzeptabel sein, wenn sich die Schutz- oder Funktionsschicht zu stark verändert.
Merkmalsgröße, Kontrast und Tiefe
Zeichenhöhe, Linienbreite, Codezellengröße, Logodetail, erforderlicher Kontrast und spezifizierte Tiefe verändern die optischen und zeitlichen Anforderungen.
Stirnfläche, Krümmung und Fokushöhe
Bei einer Kopfoberseite, einer Sechskantfläche, einer schmalen Kante oder einer gewölbten Seite wird der Strahl nicht auf dieselbe Weise eingebracht. Höhen- und Winkelabweichungen verändern den Fokusspielraum und die Platzierungstoleranz.
Bezug, Ausrichtung und Auflage des Bauteils
Kippeln, gemischte Ausrichtung, inkonsistente Auflage in der Kavität oder Winkelabweichungen können die Markierung aus ihrem zulässigen Bereich verschieben, selbst wenn der Laserprozess selbst stabil ist.
Takt, Daten und Prüfung
Der reale Zyklus umfasst Beladen, Positionieren, Markieren, Verifizieren, Ausschussbehandlung und Entladen. Variable Daten und Prüfung können zum Engpass werden, selbst wenn die Laser-Einschaltzeit kurz ist.
Zielergebnis
Welches Ergebnis sollten Sie anstreben?
Geben Sie eine Befestigungselement-Markierung nicht nur frei, weil sie auf einem Foto gut aussieht. Trennen Sie die Markierungsabnahme von der Produktionsabnahme, damit sowohl das fertige Teil als auch der wiederholbare Prozess vor der Prüfung definiert sind.
Die fertige Markierung am realen Teil freigeben
- Inhalt: Text, Symbole, Chargencodes, Seriennummern und maschinenlesbare Daten stimmen mit der freigegebenen Quelle und dem freigegebenen Teil überein.
- Position: Die Markierung bleibt innerhalb des zulässigen Bereichs und vermeidet Vertiefungen, Gewinde, Lager-/Kontaktflächen und in der Zeichnung definierte Sperrbereiche.
- Lesbarkeit: Menschenlesbarer Text und maschinenlesbare Codes bestehen die Prüfmethode, die tatsächlich verwendet wird.
- Oberfläche und Haltbarkeit: Die Markierung verursacht keine unzulässige Veränderung an Beschichtung, Dichtung, Auflagekontakt oder einem anderen kontrollierten Merkmal und besteht alle erforderlichen Verschleiß-, Reinigungs-, Umwelt- oder Korrosionstests.
Den Prozess freigeben, nicht ein einzelnes attraktives Muster
- Wiederholbarkeit: Position, Erscheinungsbild, Lesbarkeit und geschützte Bereiche bleiben über repräsentative Größen, Kavitäten, Ausrichtungen und Oberflächenvariationen hinweg akzeptabel.
- Taktzeit des vollständigen Zyklus: Validieren Sie den vollständigen Zyklus vom Beladen bis zur Freigabe, statt nur die Lasermarkierungsgeschwindigkeit zu vergleichen.
- Rezeptsteuerung: Die korrekte Laserrezeptur, Vorrichtung und Datenquelle sind für jede Verbindungselementfamilie und jeden Oberflächenzustand identifizierbar und reproduzierbar.
Geometrie & Handhabung
Wie beeinflussen Markierungsfläche, Geometrie und Beladung den Prozess?
Definieren Sie die zulässige Markierungszone und wie das Teil diese Zone erreicht. Ein Verbindungselement kann eine stabile Laserrezeptur haben und in der Produktion dennoch versagen, weil die falsche Fläche, Höhe oder Ausrichtung präsentiert wird.
| Standort | Typischer Einsatz | Positionierungsfrage | Abnahmebedenken |
|---|---|---|---|
| Bolzen- oder Schraubenkopf-Oberseite | Logo-, Identitäts-, Größen- oder Klasseninhalt | Kann der Kopf in wiederholbarer Höhe sitzen, ohne zu wackeln? | Vertiefungen, Schlüsselmerkmale und kontrollierte Geometrie vermeiden. |
| Kopfseite oder Flanschrand | Zusätzlicher Text oder Chargeninformationen | Ist eine Winkelindexierung erforderlich, um eine Seite zu präsentieren? | Fokus, Kantenabstand und Krümmung kontrollieren. |
| Mutterfläche | Marken-, Chargen-, Größen- oder Klasseninformationen | Kann die Ober- und Untenorientierung kontrolliert werden? | Außerhalb der geschützten Auflage-/Kontaktgrenzen bleiben. |
| Sechskantfläche der Mutter | Seitentext oder kompakte variable Daten | Wie wird eine einzelne Fläche aus sechs Ausrichtungen ausgewählt? | Kantenfreiraum, Winkelkonsistenz und Fokus kontrollieren. |
| Fläche von Unterlegscheibe, Stift, Clip oder Kleinteil | Losidentität, Symbole oder kompakte Rückverfolgbarkeit | Wie werden dünne Teile getrennt, gehalten und gezählt? | Bewegung, Verformung und Verwechslungsrisiko prüfen. |
Schraubenkopf: zulässige Markierungszone festlegen
Nur Konzeptdiagramm. Die Zeichnung oder Qualitätsanforderung bestimmt die tatsächlichen geschützten Bereiche.
Sechskantfläche der Mutter: Kanten und Auflageflächen schützen
Eine ausgewählte Seitenfläche benötigt eine reproduzierbare Winkelausrichtung und ausreichenden vertikalen Freiraum zu geschützten Kanten oder Auflageflächen.
Mehrfachkavitäten-Vorrichtung: Teilung, Auflage und Leerkavitätenkontrolle
Die Chargenmarkierung wird zu einem Vorrichtungs- und Zyklusproblem: Jede Kavität muss ein wiederholbares Bezugssystem herstellen, die Fläche auf nutzbarer Fokushöhe halten und bei Bedarf fehlende oder falsche Teile erkennen.
Einzelteil-Nest
Verwenden Sie ein dediziertes Bezugssystem, wenn jeweils ein Teil geladen wird und die ausgewählte Fläche wiederholbar positioniert werden kann.
Mehrfachkavitäten-Vorrichtung oder -Tablett
Mehrere Teile gemeinsam positionieren, wenn Teilung, Höhe, Ausrichtung, Kavitätenstatus und Entladung gesteuert werden.
Positionskorrektur
Quantifizieren Sie den XY-Versatz und die Winkelabweichung, bevor Sie entscheiden, ob eine verbesserte Aufspannung oder Bildverarbeitung erforderlich ist.
Kontinuierliche oder automatische Handhabung
Definieren Sie Teile pro Minute, Stauungen, Ausschuss, Nachschub und Umrüstung, bevor Sie einen automatisierten Prozess auslegen.
Laserroute für den Ersttest
Welche Laser-Route sollte zuerst getestet werden?
Wählen Sie den ersten Test anhand des realen Materials, der Oberfläche und des Zielergebnisses. Die folgende Tabelle ist eine Screening-Richtung, kein universelles Rezept und keine Garantie dafür, dass eine Quelle für jede Verbindungselementvariante geeignet ist.
Unbeschichteter Kohlenstoffstahl / legierter Stahl
Beginnen Sie mit einer gepulsten 1064-nm-Faser-Screening-Route zur Identifikation, für Kontrast oder Gravur. Bestätigen Sie Wärmebehandlung, Rauheit, Zieltiefe und Taktzeitanforderung am tatsächlichen Bauteil.
Edelstahl
Starten Sie mit einer 1064-nm-Faser; bewerten Sie die MOPA-Pulssteuerung, wenn das Ziel ein engeres thermisches oder Kontrastfenster erfordert. Testen Sie die tatsächliche Oberflächenbeschaffenheit, anstatt ein Rezept von einer anderen Werkstoffgüte zu übertragen.
Zink / verzinkte Oberfläche
Legen Sie zuerst fest, ob sich die Zinkschicht nur optisch verändern darf, verdünnt werden darf oder geöffnet werden darf. Führen Sie dann eine konservative Faser- oder MOPA-Screening-Matrix durch und prüfen Sie nach dem Markieren den erforderlichen Korrosionsschutz.
Nickel-, Chrom- oder Mehrschicht-Galvanisierung
Identifizieren Sie den Schichtaufbau der Beschichtung und die zulässige Stoppschicht vor dem Testen. Verwenden Sie das fertige Teil, um Kontrast, Durchbruch, Haftung rund um die Markierung sowie alle funktionalen oder Korrosionsanforderungen zu prüfen.
Betrachten Sie eine alternative Wellenlänge nicht als automatisches Upgrade
UV-, Grün- oder eine andere Quelle sollte nur getestet werden, wenn ein definiertes Material, eine Merkmalsgröße oder eine thermische Einschränkung dies rechtfertigt. Die akzeptierte Quelle ist diejenige, die die erforderliche Markierung mit ausreichender Prozessmarge auf dem realen Befestigungselement und der realen Oberfläche reproduziert.
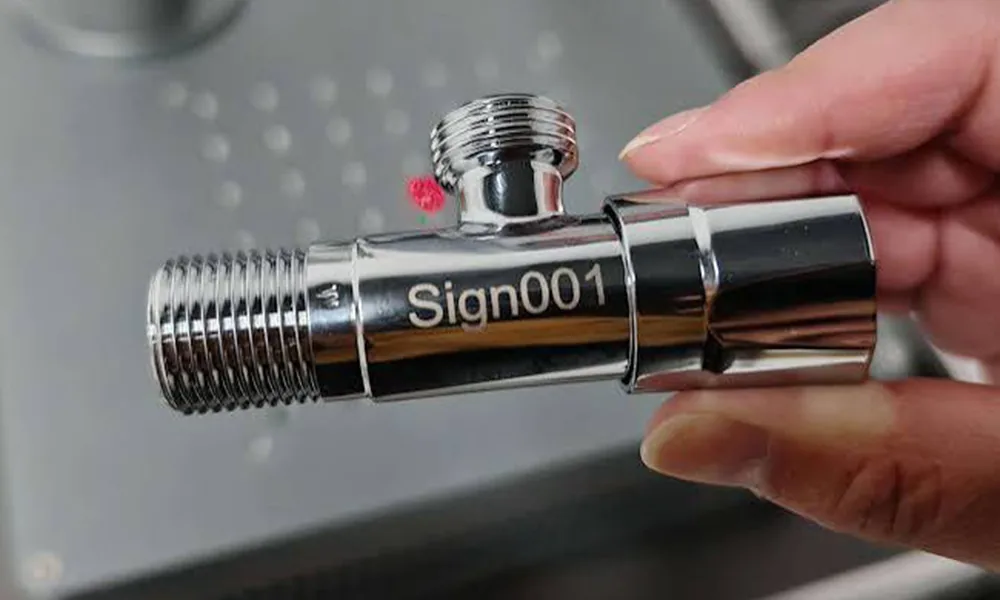
Fehlerarten
Wo schlägt die Laserbeschriftung von Befestigungselementen häufig fehl?
Die Fehlerdiagnose sollte ein Laserprozessproblem von einem Oberflächen-, Positionierungs-, Daten- oder Produktionsablaufproblem trennen. Die Korrektur der falschen Ursache kann eine visuell akzeptable Probe weniger reproduzierbar machen.
| Beobachteter Fehler | Zuerst prüfen | Wahrscheinliche Prozessauswirkung | Nach der Korrektur verifizieren |
|---|---|---|---|
| Markierung ist hell oder ändert sich von Teil zu Teil | Oberflächenbeschaffenheit, Verunreinigung, Beschichtungsvariation, Fokushöhe und Rezept | Das Prozessfenster kann für reale Teilevariation zu eng sein | Über repräsentative Oberflächen und Kavitäten wiederholen |
| Markierung durchbricht Zink oder Plattierung | Schichtstapel, zulässige Stoppschicht, Pulsüberlappung und Durchgangsanzahl | Energieabtrag überschreitet die zulässige Oberflächenänderung | Schichtzustand prüfen und die erforderliche Korrosions-/Funktionsprüfung durchführen |
| Halo, Verfärbung oder raue Kante tritt auf | Wärmestau, Überlappung, Reinigungszustand und wiederholte Durchgänge | Thermischer oder Ablationsrand ist zu aggressiv | Aussehen und Oberflächenintegrität nach der Reinigung vergleichen |
| Die Markierung verschiebt sich in Richtung Vertiefung, Kante oder Auflagezone | Bezug, Auflage, Kavitätstoleranz und Ausrichtung | Positionierfehler ist größer als der zulässige Spielraum der Markierungszone | Eine repräsentative Charge durchführen und die Positionswiederholbarkeit messen |
| Eine Schlüsselfläche der Mutter wird uneinheitlich markiert | Winkelausrichtung und Indexierungsmethode | Die korrekte Fläche wird nicht wiederholbar dargeboten | Ausgewählte Flachlage-Orientierung bei wiederholtem Beladen bestätigen |
| Kleinteil bewegt sich während der Markierung | Nestauflage, Einspannung, Vibration und Teilesitz | Spannvorrichtung kann den Bezug während des Markierzyklus nicht aufrechterhalten | Position und Fokus nach wiederholtem Beladen prüfen |
| Data Matrix wird inkonsistent gelesen | Zellgröße, Kontrast, Ruhezone, Fokus, Beleuchtung und Platzierung | Optisches Ergebnis oder Prüfaufbau hat keinen Spielraum | Verwenden Sie den vorgesehenen Leser/Verifizierer und die Produktionsbeleuchtung |
| Seriennummern fehlen oder sind doppelt vorhanden | Datenquelle, Sequenzregel, Ausschuss-/Nacharbeitspfad und Rezeptberechtigungen | Die Rückverfolgbarkeitslogik ist nicht korrekt mit dem Teilefluss verknüpft | Führen Sie eine kontrollierte Sequenz mit Ausschuss und Nacharbeit aus |
| Ausbringung verfehlt den Takt | Lade-, Positionier-, Markier-, Prüf-, Ausschleus- und Entladezeit separat | Der Engpass kann eher in der Handhabung oder Prüfung als in der Laserleistung liegen | Messen Sie die Dauer des vollständigen Zyklus unter repräsentativen Produktionsbedingungen. |
Produktionsablauf
Wie wird ein Prozess zur Kennzeichnung von Verbindungselementen in die Produktion überführt?
Ein produktionsreifer Prozess steuert das Teil, die Daten und das Prüfergebnis vom Beladen bis zur Freigabe. Der genaue Automatisierungsgrad hängt von Stückzahl und Variantenvielfalt ab, aber die Steuerungssequenz sollte explizit bleiben.
Beladen, vereinzeln und identifizieren
Führen Sie jedem Aufnahmepunkt bzw. jeder kontrollierten Position jeweils ein korrektes Befestigungselement zu, ohne Überlappung oder Verwechslung, und wählen Sie dann das richtige Programm, die richtige Datenquelle und die richtige Abnahmemethode für diese Teilefamilie und Oberfläche aus.
Ausrichten, positionieren und markieren
Stellen Sie die erforderliche Fläche, die Winkelausrichtung, das XY-Bezugssystem und die Fokushöhe her, und führen Sie dann das freigegebene Laser-Rezept aus, ohne geschützte Bereiche zu betreten oder die zulässige Oberflächenänderung zu überschreiten.
Prüfen, verwerfen oder freigeben
Prüfen Sie Inhalt, Position, Lesbarkeit, Code-Ergebnis und jedes Inline-Abnahmeelement. Sortieren Sie fehlerhafte Teile aus, kontrollieren Sie die Nacharbeit und verhindern Sie, dass ein nicht verifiziertes Befestigungselement wieder in den freigegebenen Ablauf gelangt.
Dokumentieren, entladen und umrüsten
Speichern Sie die erforderlichen Ergebnisdaten, schließen Sie die Chargenzählung ab und entladen Sie die freigegebenen Teile. Bevor die nächste Größe, Ausführung oder Variante startet, bestätigen Sie Vorrichtung, Rezept, Fokus und Datenregeln erneut.
Musterabnahme
Wie sollten Muster von Befestigungselementen validiert werden?
Ein attraktives Handmuster allein reicht nicht aus. Verwenden Sie repräsentative Fertigteile, wiederholen Sie die realen Belastungsbedingungen und wenden Sie dieselbe Abnahmelogik an, die auch in der Produktion entscheidend sein wird.
Repräsentative Muster und geschützte Bereiche festlegen
Berücksichtigen Sie die tatsächliche Größenpalette, Kopfarten, Größen von Muttern, Werkstoffgüten, Beschichtungen und Oberflächenzustände. Dokumentieren Sie die freigegebene Markierungsfläche, das Bezugselement, Sperrzonen sowie sämtliche Gewinde, Auflage-, Antriebs- oder Kontaktflächen, die unverändert bleiben müssen.
Laserprozess unter realen Belastungsbedingungen prüfen
Ändern Sie jeweils eine aussagekräftige Parametergruppe und protokollieren Sie Quelle, Optik, Rezept, Markierungsergebnis und Oberflächenreaktion. Wiederholen Sie dies über die realen Nest-, Kavitäten-, Orientierungs- oder Zufuhrpositionen, damit Vorrichtungs- und Fokusvariationen berücksichtigt werden.
Abnahme von Markierung, Oberfläche und Haltbarkeit durchführen
Bestätigen Sie feste oder variable Daten, Markierungsposition, menschliche Lesbarkeit und das Ergebnis des maschinenlesbaren Codes, sofern erforderlich. Prüfen Sie auf unzulässigen Durchbruch, Rauheit, Farbton, Grat, Rückstände oder Veränderungen des Funktionsbereichs und führen Sie alle Verschleiß-, Reinigungs-, Korrosions- oder Servicetests durch, die gemäß Zeichnung oder Qualitätsplan erforderlich sind.
Den vollständigen Produktionszyklus nachweisen
Fahren Sie genügend repräsentative Teile, um Beschickung, Markierung, Verifizierung, Ausschussbehandlung, Chargenkontrolle und Takt zu bestätigen, bevor die endgültige Konfiguration und Prozessrevision eingefroren werden.
Das Aussehen ist bei beschichteten oder funktionalen Verbindungselementen nicht ausreichend.
Wenn die Markierung den Korrosionsschutz, die Beschichtung, eine Auflage-/Kontaktfläche oder ein anderes geregeltes Merkmal verändern kann, muss die zuständige Kunden- oder Projektqualitätsanforderung die anzuwendende Funktionsprüfung definieren. Eine sauber aussehende Markierung beweist nicht, dass die Oberfläche diese Anforderung noch erfüllt.
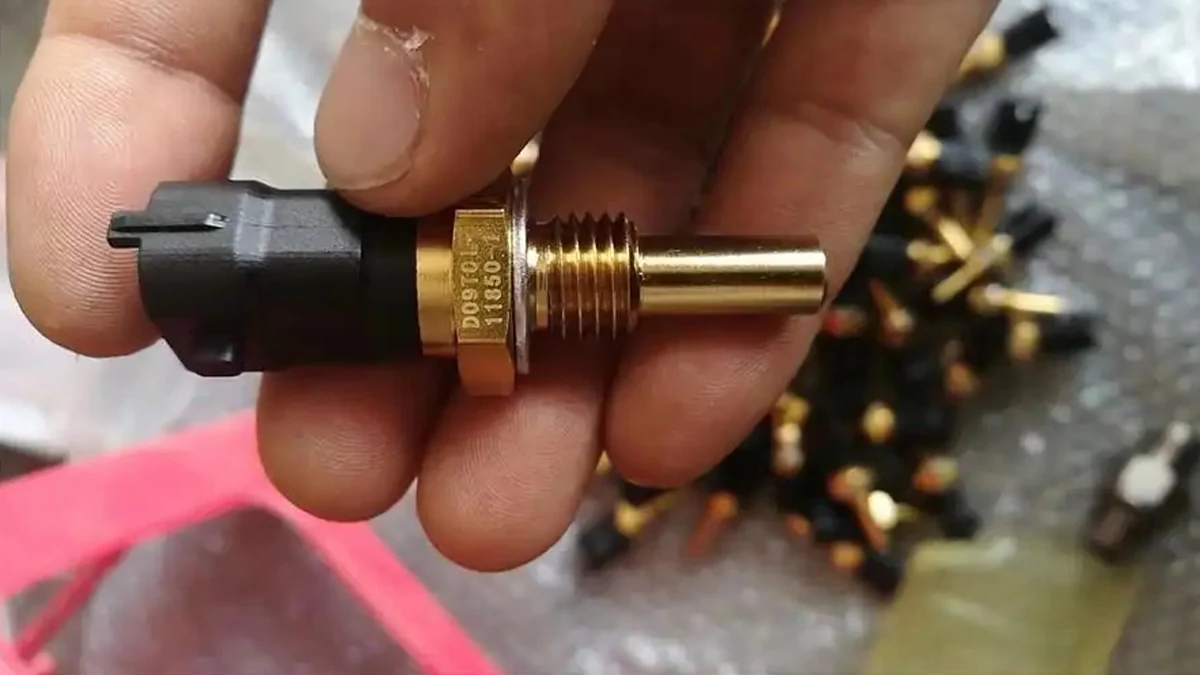
Nachweisaufzeichnung
Was eine qualifizierte Musteraufzeichnung für Verbindungselemente enthalten sollte
- MusteridentitätTeilenummer, Verbindungselementfamilie, Werkstoffgüte und tatsächliche Oberflächenausführung/Beschichtung.
- Freigegebene MarkierungszoneZeichnungsreferenz, Fläche, Bezug und Sperrgrenzen.
- Laser-EinrichtungQuellenfamilie/-modell, Linse/Feld, Rezept-ID und Fokusreferenz.
- Vorrichtung & ChargeNest-/Kavitätsidentität, Orientierungsmethode, Chargenmenge und Taktbedingung.
- AbnahmeergebnisInhalt, Position, Lesbarkeits-/Code-Ergebnis und Beobachtungen zur Oberflächenintegrität.
- FunktionstestKorrosions-, Verschleiß- oder andere spezifizierte Prüfung, wenn das Projekt sie erfordert.
- NachweisdateienVorher-/Nachher-Fotos, Prüfaufzeichnungen und relevante Berichtsreferenz.
- Technische FreigabeBenannter verantwortlicher Prüfer, Datum und freigegebene Konfiguration/Revision.
Endgültige Konfiguration
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine wird nicht anhand des Wortes “Befestigungselement” ausgewählt. Sie wird anhand des an realen Teilen nachgewiesenen Prozessfensters sowie der Geometrie, der Chargenpräsentation, der Taktzeit sowie der Prüf- und Datenanforderungen ausgewählt.
| Was die Test- oder Produktionsprüfung zeigt | Konfigurationsentscheidung, die davon beeinflusst wird | Warum es wichtig ist |
|---|---|---|
| Welche Quelle und welches Pulsverhalten erzeugen die akzeptierte Markierung | Laserquellenfamilie und Pulssteuerungsfähigkeit | Die Quelle muss den erforderlichen Kontrast, Abtrag oder Gravur reproduzieren, ohne die zulässige Oberflächenveränderung zu überschreiten. |
| Kleinstes Text-/Code-Merkmal plus gesamte Markierungsfläche | Linse, Markierfeld und optischer Aufbau | Merkmalsgröße und Feldgröße müssen so aufeinander abgestimmt sein, dass Details über den tatsächlichen Teilebereich hinweg lesbar bleiben. |
| Höhenvariation überschreitet den festen Fokusspielraum | Z-Steuerung, Fokusstrategie oder 3D-Fähigkeit, sofern gerechtfertigt | Die Oberfläche muss über unterschiedliche Kopfvarianten und Variationen der Teileauflage hinweg innerhalb des nutzbaren Prozessfensters bleiben. |
| Seitliche oder umlaufende Inhalte können aus einem festen Winkel nicht erreicht werden | Dreh-/Indexierachse, Spannfutter oder dedizierte Ausrichtvorrichtung | Gesteuerte Winkelbewegung ist erforderlich, wenn die Markierung über eine stabile Tangente hinausreicht oder eine bestimmte Fläche präsentiert werden muss. |
| Bauteilpositionierung variiert über die Vorrichtungstoleranz hinaus | Verbesserte Aufnahme/Vorrichtung oder Vision-Positionierung | Das System muss die tatsächliche Ursache der Positionsabweichung korrigieren, bevor die Markierung zuverlässig wiederholbar ist. |
| Mehrfachkavitäten-Ablage oder große Charge ist erforderlich | Vorrichtungsabstand, Feldabdeckung, Bühnenbewegung oder Mehrstationen-Layout | Das optische Feld und die Handhabungsmethode müssen jeden Formhohlraum abdecken, ohne Fokus oder Taktzeit zu beeinträchtigen. |
| Manuelles Beladen kann die geforderte Ausbringung nicht erreichen | Shuttle-Tisch, Zuführer, Förderband, Roboter oder eine andere automatische Handhabungsmethode | Die Automatisierung ist durch den gemessenen Zyklus und den Beladebedarf gerechtfertigt, nicht allein durch die Art des Verbindungselements. |
| Serien- oder Codedaten ändern sich je Teil | Software, Scanner, SPS, Datenbank oder MES-Schnittstelle | Die Datenauswahl und Verifizierung müssen mit dem korrekten physischen Teil synchron bleiben. |
| Automatische Code-/Markierungsverifizierung ist erforderlich | Leser, Verifizierer, Kamera und Ausschleuslogik | Die Inspektionshardware muss derselben Abnahmemethode entsprechen, die während der Validierung verwendet wurde. |
| Beschichtung/Galvanisierung begrenzt den Prozessspielraum | Quellen-/Pulssteuerung, Rezepturschutz und oberflächenspezifischer Parametersatz | Die freigegebene Konfiguration muss die zulässige Stoppschicht erhalten und das Ergebnis über Variationen der Oberflächenbeschaffenheit hinweg wiederholen. |
| Der Vollzyklus verfehlt den Takt, obwohl die Markierung selbst schnell ist | Änderungen an Handling, Inspektion, Parallelisierung oder Automatisierung, bevor einfach die Laserleistung erhöht wird | Der Engpass muss dort beseitigt werden, wo er tatsächlich auftritt. |
| Der Produktionsplan erfordert einen dauerhaften Betrieb | Auf die ausgewählte Quelle abgestimmte Einschaltdauerreserve, Arbeitsplatzgestaltung und Thermomanagement-Vorkehrung | Ein kurzer Probelauf beweist nicht, dass das endgültige System das geplante Betriebsmuster unterstützen kann. |

Konfigurationslogik
Material und Oberfläche + erforderliche Markierung + Zielergebnis + geschützte Bereiche + Geometrie und Belastung + Menge/Takt + Musterabnahme bestimmen gemeinsam die Quelle, Optik, Vorrichtung, Bewegung, Automatisierung, Inspektion, Daten und Arbeitsplatzkonfiguration.
Weitere technische Hinweise
Zugehörige Material- und Produktionshinweise
Sobald die Anforderung an das Befestigungselement klar ist, nutzen Sie die relevanten Materialhinweise für das Oberflächenverhalten und den Solutions-Hub für die Auswahl von Positionierungs-, Dreh-, Automatisierungs- oder Rückverfolgbarkeitsmethoden.
Stahlbefestigungselemente
Überprüfen Sie stahlspezifische Oberflächenbeschaffenheit, Kontrast und Gravuraspekte.
Laserbeschriftung von StahlEdelstahl-Befestigungselemente
Überprüfen Sie edelstahlspezifisches Finish, Kontrast und Anforderungen an hitzeempfindliche Oberflächen.
Edelstahl-LaserbeschriftungGalvanisierte / zinkbeschichtete Befestigungselemente
Überprüfen Sie Fragen zu Veränderungen der Zinkschicht, zum Durchbruch und zum Korrosionsrisiko im Beschichtungsprozess.
Markierung von galvanisiertem StahlNickel, Chrom & andere Galvanisierungen
Prüfen Sie den Schichtaufbau der Plattierung, die zulässige Stoppschicht und die Funktions-/Korrosionsabnahme.
Lasermarkierung von plattiertem MetallPositionierung, Rotation, Automatisierung und Rückverfolgbarkeit
Für variable Platzierung, Markierung auf der ausgewählten Seite oder umlaufende Markierung, Handhabung großer Stückzahlen, Codeverifizierung oder Datenintegration sehen Sie sich den Laserbeschriftungslösungen Laser Marking Solutions Hub an und passen Sie die Produktionsmethode an die gemessene Randbedingung des Verbindungselements an.
Nächster Schritt
Bewerten Sie Ihre Befestigungselement-Charge mit echten Teilen
Senden Sie die Befestigungselementfamilie, Werkstoff und Oberflächenbeschaffenheit, freigegebene Markierungsfläche, Schutzzonen, Markierungsinhalt, Zielergebnis, Stückzahl, Taktzeit, Beschickungsmethode und Abnahmeprüfungen. Zhuorui Laser kann repräsentative Musterprüfungen einsetzen, um den Laserweg einzugrenzen und die erforderliche Optik, Vorrichtung, Bewegung, Prüfung sowie Daten- und Automatisierungskonfiguration zu definieren.