
Leitfaden zur Faserlaser-Technologie
Faserlaser-Markierungstechnologie
Die Faserlaser-Markierung verwendet einen nahinfraroten Laser, der in einem optischen Faserverstärkermedium erzeugt und verstärkt wird, und richtet diesen Strahl dann auf ein Werkstück und fokussiert ihn, um eine kontrollierte Materialreaktion hervorzurufen. In der industriellen Markierung eignet sich die Technologie besonders gut für Metalle, da sie eine kompakte Faserquelle, schnelles Galvo-Scannen, einen kleinen fokussierten Spot und ein Prozessfenster kombiniert, das je nach Anwendung dauerhaften Kontrast, Anlassmarkierungen, Beschichtungsabtrag oder Materialabtrag erzeugen kann.
Ein Material lässt sich nicht durch eine einfache Ja-oder-Nein-Prüfung für die Faserlaser-Markierung qualifizieren. Ein funktionsfähiger Prozess hängt vom genauen Material, Oberflächenzustand, der geforderten Markierung, dem optischen Aufbau sowie den Puls- und Scanbedingungen ab und muss sich ohne inakzeptable Hitze, Beschädigung, Verformung oder Zykluszeit wiederholen lassen.
Faserlaser-Technologie in 30 Sekunden
| Frage | Praktische Antwort |
|---|---|
| Was ist ein Faserlaser? | Ein Laser, der Licht in einem dotierten optischen Faserverstärkungsmedium erzeugt und verstärkt. |
| Welche Wellenlänge wird üblicherweise zum Markieren verwendet? | Nahinfrarot-Ausgang, üblicherweise bei etwa 1,06 μm. Die genaue Nennwellenlänge hängt von der Quelle ab. |
| Wo ist er am stärksten? | Industrielle Metallmarkierung und ausgewählte Anwendungen auf beschichteten, plattierten und Polymer-Werkstoffen. |
| Was kann er erzeugen? | Oberflächenkontrast, Anlassen, Gravieren, Ablation, Entfernen von Beschichtungen, Seriennummern, Logos, QR-Codes und Data-Matrix-Markierungen. |
| Was bestimmt das Ergebnis tatsächlich? | Material und Oberflächenzustand zusammen mit Pulsverhalten, mittlerer Leistung, Frequenz, Scan-Geschwindigkeit, Hatch-Abstand, Fokus, Objektivwahl und Anzahl der Durchgänge. |
| Ist eine höhere Wattzahl immer besser? | Nein. Die Wattzahl verändert die verfügbare Prozesskapazität, definiert aber nicht allein die Markierungsqualität. |
| Wann sollte ein anderer Laser verglichen werden? | Vergleichen Sie UV für wärmeempfindliche oder rezepturabhängige Kunststoffe, CO₂ für viele organische Materialien und UV- oder grüne Strahlquellen, wenn transparente oder wellenlängenempfindliche Materialien das Prozessfenster des Faserlasers einengen. |
Was ist Faserlaser-Markierungstechnologie?
“Faserlaser” beschreibt die Architektur der Laserquelle. “Lasermarkierung” beschreibt den am Werkstück durchgeführten Fertigungsprozess. Ein Faserlaser kann daher zum Markieren, Gravieren, Abladieren und für andere Aufgaben der Oberflächenbearbeitung eingesetzt werden, während andere Laserquellenfamilien einige derselben Prozesskategorien durch unterschiedliche Wellenlängen- und Pulscharakteristiken ausführen können.
Was macht einen Laser zu einem Faserlaser?
Bei einem Faserlaser ist das Verstärkungsmedium eine optische Faser, die mit einem Seltenerdelement dotiert wurde. Ytterbium-dotierte Faser wird häufig in industriellen Markierungsquellen im Nahinfrarotbereich eingesetzt.
Die Quellenarchitektur legt den für den Prozess verfügbaren Wellenlängenbereich und das Pulsverhalten fest. Diese Quelleneigenschaften interagieren dann mit Scangeschwindigkeit, Fokus, Feldgröße und dem Material selbst.
Faserlaser-Markierung im Vergleich zur Laser-Markierung im Allgemeinen
Die Laser-Markierung ist eine breitere Prozesskategorie. Faserlaser ist eine Quellenfamilie innerhalb dieser Kategorie. UV-, CO₂- und Grünlaser-Systeme verwenden unterschiedliche Quellenarchitekturen und Wellenlängen, wodurch sich ändert, wie stark ein bestimmtes Material mit dem Strahl wechselwirkt und wie breit das nutzbare Prozessfenster sein kann.
„Laser-Markierung“ und „Faserlaser-Markierung“ sind keine austauschbaren Begriffe. Ein Material kann lasermarkierbar sein, ohne gut zu einer Nahinfrarot-Faserquelle zu passen.
MOPA innerhalb der Faserlaser-Familie: MOPA MOPA ist eine gepulste Faserlaser-Architektur mit breiterer Pulssteuerungsfähigkeit. Es bleibt ein Faserlaser; der praktische Unterschied ist der verfügbare Pulssteuerungsbereich, der das Prozessfenster für bestimmte Markierungsanwendungen beeinflussen kann.
Wie funktioniert ein Faserlaser-Markiersystem?
Der Prozess kann als Kette verstanden werden: Pumpenergie gelangt in die dotierte Faser, der Laserstrahl wird erzeugt und verstärkt, der Markierkopf lenkt den Strahl, die Fokussierlinse bündelt ihn auf das Werkstück, und das Material wandelt einen Teil dieser optischen Energie in eine thermische oder physikalische Reaktion um.
Erzeugung und Verstärkung des Laserstrahls
Pumpdioden führen der dotierten Faser Energie zu. Im Inneren der Faser verstärkt die stimulierte Emission das Licht, bis die Quelle eine kontrollierte Laserausgabe erzeugt. Industrielle Markierungsquellen werden üblicherweise im gepulsten Betrieb betrieben, weil Pulszeitsteuerung und Energieabgabe dem Prozess zusätzliche Kontrolle über Kontrast, Erwärmung und Materialabtrag verleihen.
Die Quelle bestimmt die endgültige Markierung nicht allein. Sie definiert die verfügbare Energie und das Pulsverhalten; das optische System und die Scanstrategie bestimmen, wie diese Energie auf der Oberfläche eingebracht wird.
Lenken des Strahls über das Werkstück
Die meisten industriellen Faserlaser-Markierer verwenden galvanometergetriebene Spiegel, um den Strahl schnell in zwei Achsen zu lenken. Das Werkstück kann stationär bleiben, während der Strahl Text, Logos, Codes oder gefüllte Bereiche innerhalb des verfügbaren Felds zeichnet.
Diese Architektur unterstützt Hochgeschwindigkeits-Identifikationsarbeiten, aber die Leistungsfähigkeit des Scankopfs sollte nicht mit der fertigen Zykluszeit verwechselt werden. Eine flache Seriennummer und ein tief graviertes Logo können dasselbe Galvo-System verwenden und erfordern dennoch sehr unterschiedliche Belichtung, Schraffurdichte, Anzahl der Durchläufe und Prozesszeit.
Fokussierung des Strahls
Der gelenkte Strahl durchläuft eine Fokussierlinse, üblicherweise eine F-Theta-Linse, bevor er das Werkstück erreicht. Die Linsenwahl beeinflusst das nutzbare Markierfeld, den Arbeitsabstand, das Spot-Verhalten und die erreichbare Energiedichte an der Oberfläche.
Ein größeres Feld kann für größere Teile oder Vorrichtungen mit mehreren Teilen nützlich sein, doch das optische System bringt Kompromisse mit sich. Feldgröße, Spotgröße, Auflösung und Prozessintensität können nicht als unabhängige Spezifikationen behandelt werden. Eine Konfiguration, die nur auf das größte Feld ausgelegt ist, kann den Prozessspielraum verringern, der für feine Details oder anspruchsvollen Materialabtrag zur Verfügung steht.
Laserenergie in eine Markierung umwandeln
Wenn der fokussierte Strahl die Oberfläche erreicht, absorbiert das Material einen Teil der einfallenden Energie. Je nach Material und Art der Energiezufuhr kann das Ergebnis von einer sichtbaren Oberflächenveränderung mit minimalem Abtrag bis hin zu Schmelzen, Verdampfen oder dem Abtragen einer Beschichtung oder eines Substrats reichen.
Die Markierung ist daher eine kontrollierte Materialreaktion. “Faserlaser-Markierung” ist kein einzelner Mechanismus. Anlassen, Oberflächenkontrast, Beschichtungsablation und Gravieren erfordern alle unterschiedliche Bedingungen für die Energiezufuhr, selbst wenn dieselbe Laserfamilie verwendet wird.
Warum ist Faserlaser-Technologie so effektiv für die Metallmarkierung?
Faserlasersysteme werden in der Industrie weit verbreitet für Metalle eingesetzt, weil Nahinfrarot-Faserquellen auf einen kleinen Punkt fokussiert, schnell gescannt und unter Prozessbedingungen betrieben werden können, die für viele metallische Oberflächen nützlich sind. Ihr Nutzen ergibt sich aus der Kombination von Wellenlänge, Strahlführung, fokussierter Energiedichte und kontrollierbarer Einwirkung und nicht allein aus einer einzelnen Spezifikation.
Nahinfrarot-Ausgang ist ein starker industrieller Ausgangspunkt für viele Metalle
Viele gängige Konstruktionsmetalle können mit Nahinfrarot-Faserlaserenergie effektiv bearbeitet werden. Edelstahl, Kohlenstoff- und legierte Stähle, Aluminium, Titan, Nickellegierungen und viele beschichtete oder plattierte Oberflächen sind häufige Kandidaten.
Das bedeutet nicht, dass sich alle Metalle gleich verhalten. Reflexionsvermögen, Wärmeleitfähigkeit, Legierungszusammensetzung, Oberflächenbeschaffenheit, Oxidzustand, Beschichtungsdicke und die gewünschte Markierung verändern das Ergebnis. Kupfer und Messing können beispielsweise ein engeres oder sorgfältiger zu entwickelndes Prozessfenster erfordern als viele Stähle.
Kupfer ist ein nützliches Beispiel dafür, warum “Faser kann Metall markieren” eine zu pauschale Regel ist. Seine hohe Reflexionsfähigkeit und hohe Wärmeleitfähigkeit machen eine nutzbare Energieeinkopplung anspruchsvoller als bei vielen Stählen. In der Praxis können fokussierte Intensität und Pulsbedingungen wichtiger sein als die durchschnittliche Leistung allein, daher sollten Kupferanwendungen an der tatsächlichen Legierung, Oberflächenbeschaffenheit und erforderlichen Markierung validiert werden.
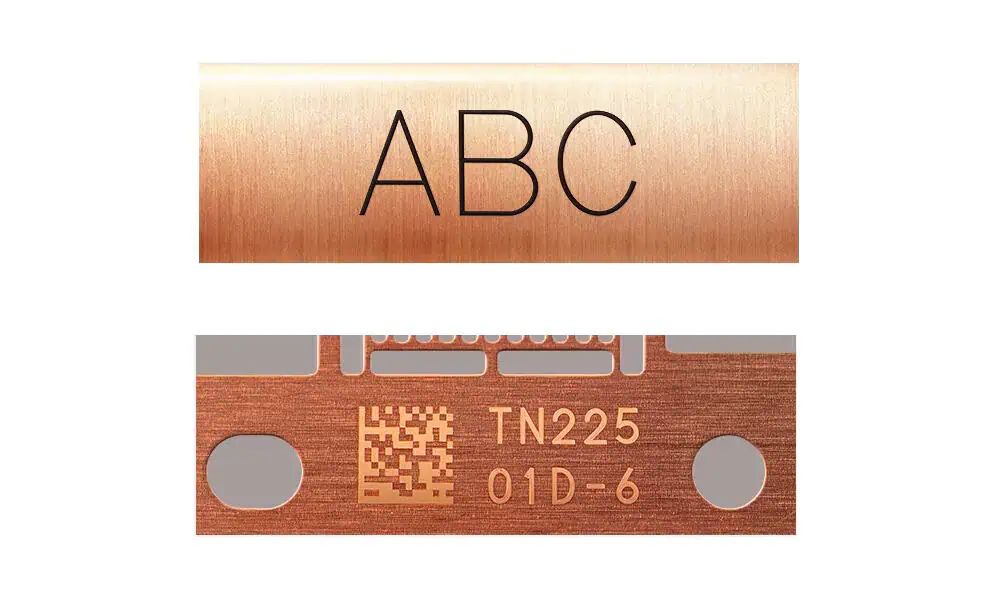
Ein kleiner fokussierter Punkt erzeugt eine nutzbare lokale Energiedichte
Die Konzentration des Strahls auf einen kleinen Punkt ermöglicht die Erzeugung von feinem Text und kompakten Codes, aber dieselbe optische Konzentration kann auch die Materialabtragung unterstützen, wenn die Anwendung Gravieren oder Ablation erfordert.
Ein kleinerer Spot und eine höhere lokale Intensität sind nicht automatisch besser. Ein Produktionsprozess benötigt möglicherweise mehr Feldfläche, mehr Fokustoleranz oder eine stabilere Abdeckung statt der kleinsten theoretischen Merkmalsgröße. Die optische Auswahl sollte den tatsächlichen Abnahmekriterien folgen.
Galvo-Scanning unterstützt schnelles digitales Markieren
Da der Strahl mit hoher Geschwindigkeit elektronisch umgelenkt werden kann, eignen sich Fasersysteme gut für variable Daten wie Seriennummern, Datumscodes, Logos, QR-Codes und Data-Matrix-Symbole. Es gibt kein physisches Werkzeug, das gewechselt werden muss, wenn sich der digitale Inhalt ändert.
Der nutzbare Durchsatz des gesamten Prozesses umfasst jedoch weiterhin Belichtungszeit, Beladen, Positionieren, Fokussieren, Entnehmen, Prüfen und etwaige wiederholte Durchläufe. Eine schnelle Strahlablenkung kann kein Prozessfenster ausgleichen, das übermäßigen Wärmeeintrag oder viele Durchläufe erfordert, um das Zielergebnis zu erreichen.
Welche Materialien kann ein Faserlaser markieren?
Die Materialeignung sollte anhand des erforderlichen Ergebnisses auf der realen Oberfläche beurteilt werden, nicht anhand eines allgemeinen Materialnamens. Dasselbe Substrat kann für einen Markierungsmechanismus ein starker Kandidat und für einen anderen ein schlechter Kandidat sein.
| Material oder Oberfläche | Typische Faserlaser-Eignung | Häufige Ergebnisse | Hauptqualifikation |
|---|---|---|---|
| Edelstahl | Stark | Kontrast-, Anlass-, Gravur- und Rückverfolgbarkeitsmarkierungen | Güte, Oberflächenbeschaffenheit, gefordertes Aussehen und korrosionsbezogene Anforderungen können das akzeptable Prozessfenster verändern. |
| Kohlenstoffstahl und legierter Stahl | Stark | Identifikation, Kontrast, Gravur | Oberflächenbehandlung, Oxidzustand und erforderliche Tiefe spielen eine Rolle. |
| Aluminium | Stark | Kontrast, Gravur, Codes | Legierung und Oberflächenbeschaffenheit können den Kontrast und das Abtragsverhalten wesentlich verändern. |
| Eloxiertes Aluminium | Leistungsstark für viele Markierungsaufgaben | Hochkontrastmarkierung, selektiver Schichtabtrag | Typ, Farbe und Dicke der Eloxalschicht beeinflussen das Ergebnis. |
| Titan | Stark | Kontrast, angelassenes Erscheinungsbild, Gravur | Thermisches Verhalten und kosmetische Anforderungen müssen kontrolliert werden. |
| Nickelbasislegierungen | Im Allgemeinen stark | Identifizierung und Gravur | Bestätigen Sie die genaue Legierung und die Abnahmekriterien. |
| Kupfer | Anwendungsabhängig | Kontrast oder Gravur | Reflexionsvermögen und Wärmeleitfähigkeit können den Prozessspielraum verringern; validieren Sie das reale Material und das Ergebnis. |
| Beschichtete oder plattierte Metalle | Anwendungsabhängig | Entfernung der Beschichtung, Kontrast, freiliegendes Substrat | Die Beschichtung und das Substrat müssen als ein System bewertet werden. |
| Ausgewählte technische Kunststoffe | Anwendungsabhängig | Farbänderung, Kontrast, begrenzte Oberflächenmodifikation | Polymerchemie, Pigment, Füllstoffe und laserempfindliche Additive dominieren das Ansprechverhalten. |
Aussichtsreiche Kandidaten sind nach wie vor anwendungsspezifisch.
Stahl, Edelstahl, Aluminium, Titan und viele beschichtete Metalle sind übliche Kandidaten für Faserlaser, aber die Materialverträglichkeit ist nur der erste Filter. Ein Prozess, der ein angelassenes Aussehen erzeugen soll, ist nicht derselbe Prozess wie einer, der Material abtragen soll. Das erforderliche Ergebnis bestimmt, welcher Teil des Prozessfensters des Faserlasers relevant ist.
Bedingt geeignete Materialien erfordern eine Validierung an der realen Oberfläche
Kupfer, Messing, plattierte Oberflächen und ausgewählte Kunststoffe verdienen mehr Vorsicht, da kleine Änderungen des Oberflächenzustands oder der Rezeptur die Reaktion deutlich verschieben können. Besonders bei Kunststoffen reicht der Name einer Polymerfamilie oft nicht aus. Pigment, Füllstoff, Farbmittel und lasersensitive Additive können entscheiden, ob das Material einen nutzbaren Kontrast entwickelt, schmilzt, schäumt oder kaum reagiert.
Welche Arten von Markierungen kann ein Faserlaser erzeugen?
Ein Faserlaser kann verschiedene Ergebnisklassen erzeugen, und jede hängt von einer anderen Materialreaktion ab. Prozesseinstellungen sollten anhand der geforderten Funktion der Markierung gewählt werden und nicht anhand eines einzigen allgemeinen “Faserparameter”-Rezepts.
Oberflächenkontrastmarkierung
Bei Identifikationsarbeiten besteht das Ziel häufig darin, eine sichtbare optische Veränderung zu erzeugen, ohne absichtlich viel Material abzutragen. Das Abnahmekriterium kann menschliche Lesbarkeit, Maschinenlesbarkeit oder ein festgelegtes Kontrastniveau sein. Dies sind unterschiedliche Anforderungen und sollten nicht als gleichwertig behandelt werden.
Anlassen
Bei geeigneten Metallen wie Edelstahl oder Titan kann eine kontrollierte thermische Einwirkung eine sichtbare oxidbedingte Veränderung erzeugen und gleichzeitig den absichtlichen Materialabtrag minimieren. Das nutzbare Fenster wird durch die Wärme begrenzt: Zu geringe Einwirkung kann schwachen Kontrast erzeugen, während übermäßige Einwirkung eine unerwünschte Oberflächenveränderung, Beschädigung oder ein Ergebnis hervorrufen kann, das sich nicht mehr wie eine angelassene Markierung verhält.
Nicht jede dunkle Metallmarkierung ist eine angelassene Markierung. Das Anlassen hängt von einem Material ab, das unter kontrollierter Erwärmung eine sichtbare oxidbedingte Farbreaktion entwickeln kann; Stähle und Titan sind übliche Kandidaten, während Aluminium und viele Nichteisenmetalle einen anderen Markierungsmechanismus erfordern. Der Mechanismus sollte anhand der Materialreaktion und nicht allein anhand des Aussehens bestimmt werden.
Gravieren und Materialabtrag
Wenn der Prozess eine messbare Tiefe erzeugen muss, wird die Energieeinbringung in Richtung Materialabtrag verlagert. Wiederholte Durchgänge können die Tiefe erhöhen, aber sie erhöhen auch die Zykluszeit und die kumulierte Wärme. Dies führt zu einem praktischen Kompromiss zwischen Abtragsrate, Kantenqualität, Oberflächentextur, thermischer Belastung und Durchsatz.
Aus diesem Grund ist “mehr Durchgänge hinzufügen” keine vollständige Gravurstrategie. Scan-Geschwindigkeit, Pulsverhalten, Schraffur, Fokus und die Abtragseffizienz jedes Durchgangs sind alle von Bedeutung.
Ablation und Beschichtungsentfernung
Faserlaser können verwendet werden, um Lack, eloxierte Schichten, Beschichtungen oder andere Oberflächenbehandlungen zu entfernen, wenn die Beschichtung anders als das Substrat auf sie reagiert. Selektivität ist die entscheidende Anforderung: Es muss genügend Energie die zu entfernende Schicht erreichen, während Schäden am Substrat innerhalb der Akzeptanzgrenze bleiben.
Ein sauber aussehendes Ergebnis ist nicht ausreichend, wenn das Substrat überhitzt, aufgeraut oder über das hinaus verdünnt wurde, was die Anwendung zulässt.
Schwarze und kontrastreiche Markierung
Kontrastreiche und schwarze Markierungen sind auf ausgewählten Materialien möglich, aber sie sind nicht bei jedem Faserlaser universell erreichbar. Das erreichbare Erscheinungsbild hängt von Material, Oberflächenbeschaffenheit, Pulsverhalten der Quelle, Fokus, Scanstrategie und der Breite des stabilen Prozessfensters ab.
Rückverfolgbarkeitscodes und variable Daten
Seriennummern, Text, Logos, QR-Codes und Data-Matrix-Symbole sind übliche Anwendungen für Faserlaser, da Galvo-Systeme digitale Inhalte ändern können, ohne physische Werkzeuge zu wechseln. Bei maschinenlesbaren Codes reicht das visuelle Erscheinungsbild allein nicht aus: Zelldefinition, Kontrast, Verzerrung, Oberflächenreflexion und jede erforderliche Bewertungsmethode müssen bei der Validierung berücksichtigt werden.
Wenn die Zeichnung, die Kundenspezifikation oder das Rückverfolgbarkeitssystem eine formale Verifizierung eines direkt auf dem Teil markierten 2D-Codes verlangt, sollte die Abnahme an die spezifizierte Bewertungsmethode gebunden sein und nicht an ein “Bestanden” eines Handheld-Lesegeräts.” ISO/IEC 29158, allgemein als AIM DPM bezeichnet, ist das Industrie-Framework, das für die Qualitätsbewertung von Direct Part Marks verwendet wird.

Welche Parameter steuern eine Faserlaser-Markierung tatsächlich?
Faserlasermarkierung ist ein gekoppelter Prozess. Der wichtigste Fehler, den es zu vermeiden gilt, ist, jeden Parameter so zu behandeln, als hätte er eine einzige isolierte Wirkung. Das sichtbare Ergebnis entsteht aus dem Zusammenspiel von Quelle, Optik, Bewegung und Material über Zeit und Fläche.
Für einen regelmäßigen Pulszug gilt: Durchschnittsleistung ≈ Pulsenergie × Wiederholungsfrequenz. Das bedeutet nicht, dass jede kommerzielle Quelle die Pulsenergie über ihren gesamten Frequenzbereich konstant hält; Quellenarchitektur und Betriebsgrenzen spielen weiterhin eine Rolle. Die Beziehung zeigt auch, warum Durchschnittsleistung, Pulsenergie und Wiederholungsfrequenz nicht als drei unabhängige Stellschrauben behandelt werden sollten, die alle gleichzeitig maximiert werden können. Für eine ausführlichere Behandlung der Wechselwirkung siehe den Pulsbreiten- und Frequenzleitfaden.
| Variable | Was es direkt verändert | Warum es in der Praxis wichtig ist |
|---|---|---|
| Mittlere Leistung | Pro Zeiteinheit verfügbare Energie | Ändert die Prozesskapazität und den möglichen Durchsatz, definiert aber nicht allein die Qualität. |
| Pulsenergie | In jedem Puls abgegebene Energie | Ändert die lokale Materialreaktion und die Abtragsintensität. |
| Wiederholungsfrequenz | Puls-Timing und -Abstand für eine gegebene Scanbedingung | Ändert Überlappung, Energieverteilung und Wärmeakkumulation. Der genaue Zusammenhang hängt von der Quellenarchitektur ab. |
| Pulsbreite | Dauer der Energieabgabe, wenn die Quelle deren Steuerung zulässt. | Ändert Spitzenleistung und thermisches Verhalten; der verfügbare Regelbereich hängt von der Faserquelle ab. |
| Scangeschwindigkeit | Wie schnell sich der Strahl über die Oberfläche bewegt | Ändert die Belichtung pro Längeneinheit, den Pulsabstand, den Wärmeeintrag, die Tiefe und die Zykluszeit. |
| Hatch-Abstand | Abstand zwischen benachbarten Fülllinien | Ändert Linienüberlappung, Füllgleichmäßigkeit, kumulative Wärme und Bearbeitungszeit. |
| Fokusposition | Spotgröße und Energiedichte am Werkstück | Ändert die Prozessintensität, die Schärfe und die Toleranz gegenüber Schwankungen der Bauteilhöhe. |
| Linse und Feldgröße | Optisches Feld, Arbeitsabstand und Spotverhalten | Erzeugt einen Zielkonflikt zwischen Markierungsfläche, Auflösung und Prozessintensität. |
| Anzahl der Durchgänge | Wiederholte Belichtung derselben Geometrie | Kann die Tiefe oder den kumulativen Effekt erhöhen, erhöht aber auch die Wärme und die Zykluszeit. |
Leistung ist eine Kapazitätsvariable, kein Qualitätswert
Eine Quelle mit höherer Wattzahl liefert dem Prozess mehr verfügbare Energie pro Zeiteinheit, was für die Abtragsrate oder den Durchsatz wertvoll sein kann. Sie garantiert jedoch keine sauberere, dunklere, schärfere oder stabilere Markierung. Wenn die Energie mit falscher Überlappung, Fokussierung oder thermischer Balance eingebracht wird, kann zusätzliche Leistung den Prozess einfach schneller aus dem akzeptablen Fenster drücken.
Eine 50-W-Quelle ist nicht automatisch besser als eine 30-W-Quelle, nur weil ihre Nennleistung höher ist. Die richtige Quelle ist diejenige, die genügend Prozessspielraum für das erforderliche Ergebnis und die Zykluszeit bietet.
Frequenz und Scangeschwindigkeit bestimmen gemeinsam den Pulsabstand
Die Wiederholfrequenz beschreibt, wie häufig Pulse emittiert werden, während die Scangeschwindigkeit beschreibt, wie weit sich der Strahl über die Zeit bewegt. Diese beiden Variablen bestimmen zusammen, wie dicht aufeinanderfolgende Pulse entlang des Scanpfads platziert werden. Als Abschätzung erster Ordnung ist der Weg von Puls zu Puls entlang der Scanrichtung die Scangeschwindigkeit geteilt durch die Wiederholfrequenz.
Zum Beispiel entsprechen bei 2.000 mm/s 80 kHz etwa 25 µm Strahlweg zwischen den Pulsen, während 20 kHz etwa 100 µm entsprechen. Ob diese Pulse überlappen, hängt weiterhin von der effektiven Spotgröße ab, aber das Beispiel macht die Kopplung deutlich: Eine Erhöhung der Geschwindigkeit ohne ausreichende Wiederholfrequenz kann eine durchgehend aussehende Linie in getrennte Pulsmarkierungen verwandeln.
Engerer Pulsabstand erhöht die Überlappung und kann die kumulative Wechselwirkung oder Wärme erhöhen. Größerer Abstand kann die Überlappung verringern und möglicherweise ein schwächeres oder diskontinuierliches Ergebnis hinterlassen. Die Frequenz sollte daher nicht einfach als “hoch” oder “niedrig” beurteilt werden; entscheidend ist, ob die Kombination aus Frequenz und Geschwindigkeit Energie so auf die Oberfläche bringt, dass sie zum erforderlichen Mechanismus passt.
Hatch-Abstand und Spotgröße bestimmen gemeinsam die Flächenüberlappung
Gefüllte Grafiken, Logos oder gravierte Bereiche werden normalerweise aus benachbarten Scanlinien erzeugt. Wenn der Schraffurabstand relativ zum effektiven Spot zu groß ist, kann die Füllung sichtbar gestreift oder unvollständig werden. Wenn er unnötig eng ist, nehmen Überlappung, Bearbeitungszeit und angesammelte Wärme zu.
Die Schraffur ist außerdem eine direkte Variable der Zykluszeit: Eine Verringerung des Zeilenabstands erhöht die Anzahl der Scanlinien, die zum Füllen derselben Fläche erforderlich sind. Deshalb sollte eine engere Schraffur ihre zusätzliche Bearbeitungszeit durch eine messbare Verbesserung der Abdeckung, des Kontrasts oder des Abtrags rechtfertigen – und nicht einfach als “höhere Qualität” angesehen werden.”
Diese Beziehung ist ein Grund dafür, dass ein Schraffurwert nicht ohne Validierung sicher zwischen verschiedenen Linsen oder Fokusbedingungen übertragen werden kann. Der optische Spot und der Zeilenabstand gehören zum selben Abdeckungsproblem.
Linsenauswahl und Fokus verändern mehr als die Schärfe
Der Fokus beeinflusst die Spotgröße und die Energiedichte und verändert daher direkt, wie stark das Material reagiert. Die Linsenauswahl bestimmt den übergeordneten optischen Kompromiss zwischen Feldgröße, Spotverhalten und Energiedichte, zusammen mit dem Arbeitsabstand. In praktischen Markiersystemen bedeutet eine Vergrößerung des verfügbaren Felds üblicherweise den Wechsel zu einer anderen Brennweite, was auch die nominelle Spotgröße und die Schärfentiefe verändern kann.
Ein größeres Feld kann die Vorrichtungsabdeckung oder den Bauteilzugang verbessern, aber ein anderes Feld ändert die Bedingungen, unter denen der Strahl die Oberfläche erreicht. Wenn der Prozess bereits nahe am Rand seines akzeptablen Energiedichtebereichs arbeitet, kann eine Änderung von Linse oder Fokus das Ergebnis verschieben, selbst wenn alle Softwareparameter unverändert bleiben.
Die Anzahl der Durchgänge verändert sowohl den Wärmeverlauf als auch die Tiefe
Wiederholte Durchgänge können die Gravur vertiefen oder die kumulative Oberflächenmodifikation verstärken, aber jeder Durchgang verändert auch die thermische Historie des Werkstücks. Mehr Durchgänge können die Rauheit erhöhen, den Wärmeeinflussbereich vergrößern, die Kantenqualität verändern und die Zykluszeit verlängern.
Der Prozess muss den Abtrag oder den Kontrast pro Durchgang gegen die gesamte thermische Belastung und die durch wiederholte Durchgänge entstehende Produktionszeit abwägen.
Wie etablieren Sie ein stabiles Prozessfenster für Faserlaser?
Ein einzelnes attraktives Muster reicht nicht aus, um einen Produktionsprozess zu definieren. Ein stabiles Prozessfenster ist ein Bereich von Bedingungen, die weiterhin die Abnahmekriterien erfüllen, wenn normale Schwankungen bei Material, Oberfläche, Positionierung und Fokus auftreten.
Definieren Sie die Abnahmekriterien, bevor Sie Parameter ändern
Beginnen Sie damit, zu definieren, was die Markierung leisten muss. Je nach Anwendung kann dies lesbaren Kontrast, Codequalität, Graviertiefe, minimalen Substratabtrag, keine inakzeptable Verformung, ein bestimmtes kosmetisches Erscheinungsbild, korrosionsbedingte Einschränkungen, Zykluszeit oder eine Begrenzung des Wärmeeinflussbereichs umfassen.
Ohne ein definiertes Bestanden-/Nicht-bestanden-Kriterium wird das Testen von Parametern leicht zu einer Suche nach dem visuell eindrucksvollsten Muster statt nach dem nützlichsten Fertigungsprozess.
Ändern Sie die Variablen so, dass Ursache und Wirkung erkennbar werden
Die Prozessentwicklung lässt sich leichter interpretieren, wenn die Variablen, die den Mechanismus steuern, systematisch verändert werden, während der Rest des Tests stabil genug bleibt, um Ursache und Wirkung erkennbar zu machen.
Wenn das Problem beispielsweise eine schwache oder diskontinuierliche Abdeckung ist, kann es sich bei der relevanten Wechselwirkung um Scangeschwindigkeit, Wiederholfrequenz, Spotgröße und Schraffur handeln. Wenn das Problem eine übermäßige thermische Schädigung beim Gravieren ist, kann die kritische Kombination aus Energieeintrag, Scanstrategie, Anzahl der Durchgänge und Abkühlzeit zwischen wiederholten Belichtungen bestehen. Der Test sollte auf den Fehlermodus ausgelegt werden und nicht auf eine allgemeine Parameter-Checkliste.
Achten Sie auf Spielraum, nicht nur auf die einzelne am besten aussehende Einstellung
Eine Einstellung, die nur bei einer exakten Fokushöhe oder einem exakten Oberflächenzustand funktioniert, ist fragil. Ein Produktionsprozess sollte die Variation tolerieren, die das reale Bauteil und die Vorrichtung einbringen werden.
Das bedeutet, rund um die ausgewählte Bedingung zu testen, nicht nur bei ihr. Wenn kleine Änderungen bei Fokus, Oberflächengüte oder Bauteilposition sofort dazu führen, dass die Markierung fehlschlägt, ist das Prozessfenster zu eng, selbst wenn das nominelle Muster hervorragend aussieht.
Validieren Sie die Wiederholbarkeit an repräsentativen Bauteilen
Die abschließende Validierung sollte produktionsrepräsentatives Material und produktionsrepräsentative Geometrie verwenden. Relevante Variation kann Materialcharge, Beschichtungsdicke, Oberflächengüte, Bauteilhöhe, Wiederholbarkeit der Vorrichtung, Verunreinigung und vorherige Fertigungsvorgänge umfassen.
Wenn die Markierung nach nachgelagerten Vorgängen wie Sandstrahlen, Beschichten, Passivieren, aggressiver Reinigung oder einer anderen Oberflächenbehandlung lesbar bleiben muss, sollte die Validierung diese Vorgänge ebenfalls einschließen. Ein Data-Matrix-Code, der unmittelbar nach dem Markieren korrekt gelesen wird, hat noch nicht bewiesen, dass er an der Stelle, an der der Kunde ihn tatsächlich scannt, lesbar bleibt.
Das Ziel ist ein wiederholbarer Prozess, der innerhalb des Akzeptanzfensters bleibt, nicht ein einzelnes perfektes Prüfmuster.
Was sind die Stärken und Grenzen der Faserlaser-Technologie?
| Stärke | Einschränkung oder Vorbehalt |
|---|---|
| Starke Eignung für viele industrielle Metalle | Legierung, Oberflächenfinish, Beschichtung und das geforderte Ergebnis verändern nach wie vor das Prozessfenster. |
| Fein fokussierter Strahl für kompakte Details und Codes | Feldgröße, Spotgröße und Fokustoleranz sind mit optischen Kompromissen verbunden. |
| Schnelle Galvo-basierte digitale Markierung | Tiefenabtrag, dichte Füllungen oder mehrere Durchgänge können die Zykluszeit dominieren. |
| Unterstützt sowohl Oberflächenmodifikation als auch Materialabtrag | Diese Mechanismen erfordern unterschiedliche Bestrahlungsbedingungen; ein Parametersatz ist nicht für jedes Ergebnis geeignet. |
| Permanente direkte Bauteilidentifikation | Lesbarkeit, Erscheinungsbild und Dauerhaftigkeit müssen weiterhin auf der realen Oberfläche validiert werden. |
| Geringer routinemäßiger Verbrauchsmaterialbedarf im Markierungsprozess | Optik, Absaugung, Spannvorrichtungen, Fokussteuerung und Sicherheitsvorkehrungen bleiben Bestandteil der Systemanforderung. |
Wann ist ein Faserlaser nicht die erste Wahl?
Der Faserlaser ist für viele Metallanwendungen eine starke Standardoption, doch die Wellenlängenauswahl sollte sich nach dem Material und dem Ergebnis richten, nicht nach Gewohnheit.
Sehr wärmeempfindliche Kunststoffe
Einige Polymere haben ein enges thermisches Fenster und können bei Nahinfrarot-Bestrahlung schmelzen, sich verformen, aufschäumen oder sich verfärben, bevor eine saubere Markierung erzielt wird. In Anwendungen, in denen feine Markierung mit begrenzter Wärmewirkung Priorität hat, kann eine andere Wellenlänge wie UV-Lasertechnologie UV-Lasertechnologie ein nützlicheres Prozessfenster bieten. Die genaue Polymerformulierung muss noch bewertet werden.
Glas und transparente Materialien
Die Standard-Nahinfrarot-Fasermarkierung ist für viele transparente Materialien nicht die erste Wahl. Wenn das Werkstück unter den erforderlichen Bedingungen nicht effizient mit der Wellenlänge koppelt, kann eine andere Laserfamilie geeigneter sein. UV- oder grüne Quellen sind übliche Vergleichskandidaten, wenn Transparenz oder wellenlängenspezifische Absorption eine Rolle spielt.
Organische Substrate
Holz, Papier, Leder, viele Textilien und andere organische Materialien werden üblicherweise mit CO₂-Laserbearbeitung statt mit Standard-Faserlasermarkierung in Verbindung gebracht. Ihr Absorptionsverhalten und die gewünschten Prozesseffekte unterscheiden sich so stark, dass das Erzwingen einer Faserlösung ein unnötig enges oder instabiles Prozessfenster erzeugen kann.
Ist die Faserlasertechnologie die richtige Wahl für Ihre Anwendung?
Die Faserlasertechnologie ist in der Regel ein starker Ausgangspunkt, wenn das Werkstück aus Metall besteht oder eine kompatible beschichtete Oberfläche aufweist, die Markierung dauerhaft sein muss, der Inhalt digital oder variabel ist und das erforderliche Ergebnis durch kontrollierte Oberflächenmodifikation, Anlassen, Ablation oder Gravieren erreicht werden kann.
Faser ist weniger eindeutig bevorzugt, wenn das Material transparent, stark wärmeempfindlich, überwiegend organisch oder stark von wellenlängenspezifischer Absorption abhängig ist. In diesen Fällen ist eine direkte Faser vs. UV oder Faser vs. CO₂ Der Vergleich ist nützlicher, als die Leistung des Faserlasers zu erhöhen und zu hoffen, dass der Prozess akzeptabel wird.
Wählen Sie die Technologie anhand der vollständigen Anwendung aus: exaktes Material und Finish, erforderlicher Markierungsmechanismus, Merkmalsgröße, optisches Feld, Zyklusziel, Prozesstoleranz und Nachweis, dass das Ergebnis auf repräsentativen Teilen stabil bleibt.
FAQ zur Faserlasertechnologie
Was ist die Faserlaser-Markierungstechnologie?
Faserlasermarkierung verwendet einen Laser, der in einem dotierten optischen Faser-Verstärkungsmedium erzeugt und verstärkt wird, und rastert und fokussiert diesen Strahl anschließend auf ein Werkstück, um eine kontrollierte Oberflächenmodifizierung oder ein Materialabtragsergebnis zu erzeugen. Industrielle Markierungsquellen arbeiten üblicherweise im Nahinfrarotbereich und werden häufig für Metalle eingesetzt.
Warum werden Faserlaser häufig zur Metallmarkierung eingesetzt?
Die Kombination aus Nahinfrarot-Ausgang, einem kleinen fokussierten Spot, schnellem Galvo-Scannen und kontrollierbarer Belichtung bietet ein nützliches Prozessfenster für viele technische Metalle. Das genaue Ergebnis hängt weiterhin von der Legierung, dem Oberflächenzustand, der Optik und dem erforderlichen Markierungsmechanismus ab.
Welche Materialien kann ein Faserlaser markieren?
Zu den üblichen Kandidaten gehören Edelstahl, Kohlenstoff- und legierte Stähle, Aluminium, eloxiertes Aluminium, Titan, Nickellegierungen und viele beschichtete Metalle. Kupfer, Messing, plattierte Oberflächen und ausgewählte Kunststoffe können ebenfalls geeignet sein, erfordern jedoch häufig eine stärker anwendungsspezifische Validierung.
Kann ein Faserlaser ebenso gut gravieren wie markieren?
Ja. Faserlaser können sichtbare Oberflächenmarkierungen erzeugen und auch Material abtragen. Die Graviertiefe hängt vom Material, dem Quellenverhalten, dem Fokus, der Scanstrategie, der Schraffur und der Anzahl der Durchgänge ab. Tieferes Gravieren erhöht im Allgemeinen die Zykluszeit und die kumulative Wärme.
Ist mehr Faserlaserleistung immer besser?
Nein. Höhere Leistung erhöht die verfügbare Prozesskapazität, verbessert aber nicht automatisch Kontrast, Detailtreue, Kantenqualität oder Prozessstabilität. Energieeintrag, Überlappung, Optik, Fokus und Materialreaktion bleiben entscheidend.
Wann sollte eine andere Lasertechnologie in Betracht gezogen werden?
Eine andere Wellenlänge sollte verglichen werden, wenn das Substrat sehr wärmeempfindlich, transparent, überwiegend organisch oder schlecht auf das Nahinfrarot-Prozessfenster abgestimmt ist. UV-, CO₂- und Grünlaser lösen unterschiedliche Materialwechselwirkungsprobleme und sollten anhand der tatsächlichen Anwendung bewertet werden und nicht als einfacher Ersatz für mehr oder weniger Faserlaserleistung.