
Marcado de acero galvanizado
El acero galvanizado se puede marcar con láser, pero el resultado está controlado por la capa de zinc: espesor del recubrimiento, pasivación, aceite, pintura, óxido blanco, contraste requerido, exposición a la corrosión y si el recubrimiento se puede calentar o eliminar bajo extracción controlada y revisión de seguridad.
El marcado de acero galvanizado comienza con la capa de zinc
Una pieza de acero galvanizado no es solo una pieza de acero. El láser interactúa primero con zinc, pasivación, aceite, óxido, pintura o residuo de óxido blanco antes de que la marca alcance el sustrato de acero.
La primera decisión del proceso es si la capa protectora de zinc debe permanecer sustancialmente intacta o si es aceptable una eliminación local controlada del zinc. Si la protección contra la corrosión debe preservarse tanto como sea práctico, la primera prueba debe buscar un contraste superficial utilizable con una alteración mínima del recubrimiento. Si la eliminación local del zinc es aceptable, puede ser posible una marca más fuerte o más táctil, pero el área expuesta y el requisito de corrosión posterior al marcado pasan a formar parte de los criterios de aceptación.
Para muchas tareas de marcado de acero recubierto de zinc, una máquina de marcado láser de fibra es un punto de partida práctico. El resultado requerido puede ser contraste superficial, eliminación controlada del zinc, marcado en el sustrato de acero, un código de máquina legible o eliminación de un recubrimiento exterior antes de que la pieza se acepte para producción.
¿Qué recubrimiento galvanizado y qué condición superficial está marcando?
Dos piezas a las que se denomina acero galvanizado pueden responder de forma diferente si cambia la capa de zinc, la pasivación, el aceite, la pintura, la intemperie o el espesor del recubrimiento. Defina el sistema de recubrimiento antes de elegir la potencia o los parámetros de marcado.
Galvanizado por inmersión en caliente
El acero galvanizado por inmersión en caliente suele tener una capa de zinc más visible, cristalización (spangle) y una mayor textura superficial. La variación local del recubrimiento puede cambiar la oscuridad de la marca, la definición de los bordes y la rapidez con la que el proceso alcanza el acero subyacente.
Electrogalvanizado
Las superficies electrogalvanizadas suelen ser más lisas y usan una capa de zinc más delgada que el material galvanizado por inmersión en caliente. El texto fino y los códigos pueden ser más fáciles de controlar, pero la pasivación, el aceite y el espesor real del recubrimiento aún deben confirmarse.
Espesor / Peso del recubrimiento
La cantidad de zinc es una variable principal del proceso. Un conjunto de parámetros que solo cambia la apariencia de un recubrimiento puede eliminar zinc en un recubrimiento más delgado o no crear suficiente contraste en un recubrimiento más pesado.
Tratamiento de la superficie superior
La pasivación, el tratamiento con cromato, las capas anti-huellas, el aceite, la pintura, el recubrimiento en polvo y otros tratamientos superficiales pueden cambiar la absorción, los residuos, el comportamiento del humo y la apariencia final de la marca.
Superficie intemperizada / con óxido blanco
Las manchas de almacenamiento, la oxidación del zinc, la exposición a la humedad y la rugosidad pueden reducir la repetibilidad. Es posible que se necesite limpieza o una preparación superficial controlada antes de aprobar una ventana de parámetros de producción.
Acero rayado o parcialmente expuesto
Los rayones, los bordes cortados o el acero ya expuesto crean una superficie mixta. Por lo tanto, la misma marca puede cruzar zinc, óxido y sustrato desnudo, produciendo diferente contraste y comportamiento frente a la corrosión.
Ruta de galvanizado desconocida
Si el proveedor no puede confirmar la ruta o el espesor del recubrimiento, trate la pieza final en sí como referencia del proceso. Las pruebas con muestras son más confiables que seleccionar parámetros basándose únicamente en el nombre del material.
Si la pieza es acero al carbono o acero aleado desnudo, utilice la marcado láser de acero página. Si es acero inoxidable, utilice la marcado láser en acero inoxidable ruta.
¿Dónde se marca comúnmente el acero galvanizado?
El acero galvanizado se usa donde tanto la resistencia del acero como la protección contra la corrosión a base de zinc son útiles. Los requisitos de marcado generalmente provienen de necesidades de identificación, trazabilidad, montaje, instalación o servicio, más que del material en sí.
Sujetadores y herrajes
Los pernos, soportes, abrazaderas, placas de montaje y herrajes de construcción pueden necesitar números de pieza, identificación de lote, marcas del proveedor o referencias de montaje, conservando al mismo tiempo el rendimiento anticorrosivo requerido.
Gabinetes y paneles eléctricos
Las cajas galvanizadas, los gabinetes, las placas de montaje y las cajas de conexión pueden usar identificadores permanentes para la ubicación de componentes, la referencia del panel, la información del modelo o la trazabilidad de producción.
Piezas de HVAC y chapa metálica
Los componentes de conductos, las piezas de chapa conformada, los soportes y las carcasas a menudo necesitan ID de fabricación, referencias de instalación, información de lote o códigos legibles que resistan la manipulación normal.
Piezas automotrices y fabricadas
Los soportes estampados, los componentes conformados y los ensamblajes fabricados pueden requerir identificación por número de serie, de pieza o Data Matrix para el seguimiento de producción y la inspección posterior.
Tuberías, tubos y perfiles
Los tubos galvanizados y los perfiles estructurales pueden marcarse con información de especificación, lote, longitud de corte, número de serie o instalación. La geometría curva puede añadir requisitos de posicionamiento y enfoque.
Bastidores y soportes industriales
Los bastidores, soportes y estructuras galvanizadas fabricadas pueden necesitar marcas de orientación, referencias de ensamblaje, identificaciones de inspección o información duradera de activos durante la fabricación y el servicio.
¿Qué se suele marcar en el acero galvanizado?
El contenido determina cuánto contraste, definición de bordes, repetibilidad y verificación necesita el proceso. Un número de pieza visible simple y un código legible por máquina no tienen los mismos criterios de aceptación.
Identificación del producto
Número de pieza, modelo, especificación, tamaño, identificación del fabricante u otra información fija del producto.
Trazabilidad de producción
Número de serie, número de lote o partida, código de fecha, turno, ID de línea u otros datos variables de producción.
Códigos legibles por máquina
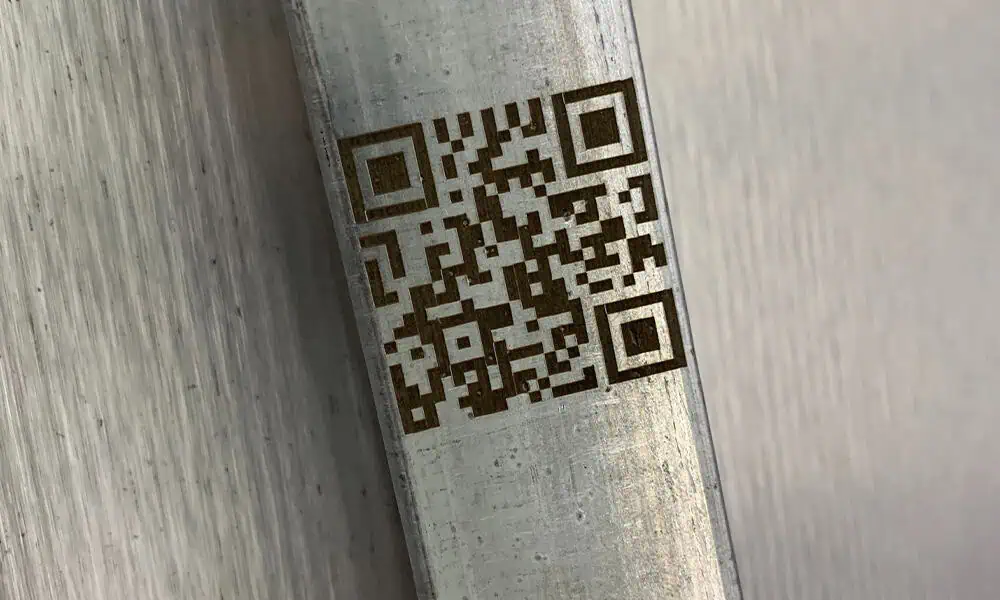
Los códigos QR, Data Matrix o códigos de barras. Estos requieren una definición estable de celdas o barras, contraste suficiente y validación con el lector o verificador real utilizado en producción.
Marcas de ensamblaje y de identificación de marca
Logotipos, marcas de proveedor, marcas de orientación, marcas de escala, referencias de instalación o identificadores de posición de ensamblaje.

Resultados típicos del marcado en acero galvanizado
El proceso debe elegirse en función del resultado aceptado: contraste visible conservando la capa de zinc en la medida de lo posible, eliminación controlada del zinc, marcado en el sustrato de acero o eliminación de una capa externa de pintura o polvo.
| Resultado objetivo | Cómo se evalúa normalmente | Qué puede cambiar el resultado | Validación necesaria |
|---|---|---|---|
| Contraste superficial en zinc | Los parámetros cambian la apariencia de la superficie de zinc sin cortar profundamente el acero de forma intencionada. | Espesor del zinc, pasivación, aceite, óxido blanco, spangle y rugosidad. | Contraste visual, legibilidad del código, apariencia después de la limpieza y si la superficie protectora sigue siendo aceptable. |
| Eliminación controlada de la capa de zinc | El proceso adelgaza o elimina parte del recubrimiento de zinc para crear un contraste más intenso con la capa afectada o el acero subyacente. | Espesor del recubrimiento, número de pasadas, enfoque, aporte de calor y el compromiso de corrosión aceptado. | Calidad del borde, área de sustrato expuesta, exposición a la corrosión y compatibilidad con recubrimientos posteriores. |
| Marcado en el sustrato de acero | La marca atraviesa el zinc y produce un identificador táctil o más profundo en el acero. | Profundidad requerida, espesor del zinc, número de pasadas, espesor del sustrato y acumulación de calor. | Requisito de profundidad o de tacto, integridad de la superficie, estrategia de protección contra la corrosión y exposición al desgaste. |
| Código de barras o Data Matrix | El contraste de la marca y la definición de las celdas deben ser legibles por el escáner o el sistema de inspección del usuario. | Brillo, textura del recubrimiento, tamaño del código, geometría curva y repetibilidad de producción. | Prueba de lectura en piezas finales y revisión de nivel verificador cuando se requiere una calificación formal de calidad del código de barras. |
| Eliminación de pintura o recubrimiento en polvo | El láser elimina el recubrimiento exterior y también puede afectar la capa de zinc que se encuentra debajo. | Química del recubrimiento, espesor, color, adherencia y comportamiento del humo o las emanaciones. | Borde limpio, residuos, requisito de extracción y revisión de corrosión posterior al marcado. |
¿Cómo cambian la forma, el espesor y el tamaño de la pieza la configuración del marcado?
La geometría suele cambiar el control de enfoque, la sujeción, la carga y la estructura de la máquina más de lo que cambia la compatibilidad básica del acero galvanizado con el marcado láser.
Chapa o placa plana
Por lo general, la geometría más sencilla. Verifique la planitud, el tamaño del campo de marcado, la variación de la superficie y si el dispositivo de sujeción puede devolver cada pieza a la misma posición focal.
Chapa doblada o conformada
Las piezas conformadas pueden inclinar la cara de marcado o crear variación de altura. Deben comprobarse el enfoque, la holgura del cabezal y el posicionamiento repetible antes de asumir una configuración plana estándar.
Tubería o tubo
El diámetro, el ancho del código y el ángulo de envoltura determinan si una posición fija simple es suficiente o si el soporte rotativo es útil. Una pieza cilíndrica no requiere automáticamente marcado rotativo.
Sujetadores pequeños
El principal desafío suele ser la orientación y la carga repetible, más que la compatibilidad entre el láser y el material. Las marcas pequeñas también imponen exigencias más estrictas al enfoque y a la definición de bordes.
Paneles grandes
Las piezas de trabajo grandes pueden determinar decisiones sobre el campo de marcado, la altura del soporte, el área de trabajo abierta, el movimiento o el posicionamiento de la pieza, incluso cuando el área marcada real es pequeña.
Espesor del acero vs. espesor del zinc
Para la identificación normal de superficies, el espesor de la capa de zinc y el estado de la superficie superior suelen influir más que el espesor de la placa de acero. La chapa muy fina, la eliminación más profunda o la distorsión sensible al calor requieren una revisión por separado.
¿Qué láser debería probarse primero para el acero galvanizado?
Para la mayoría del marcado directo sobre acero recubierto de zinc, un láser de fibra de 1064 nm es la primera familia de equipos que se debe evaluar. Luego, la ventana de proceso debe elegirse en función del recubrimiento, el resultado de la marca, el tamaño del código, el requisito de corrosión y el objetivo de tiempo de ciclo.
Comenzar con fibra Q-switched estándar para texto normal, logotipos, números de serie, muchos códigos de identificación y tareas controladas de eliminación de superficie. Si produce el contraste requerido, la condición del recubrimiento y la repetibilidad con una ventana de proceso estable, no hay necesidad de pasar a una fuente más compleja solo porque MOPA esté disponible.
Pase a la evaluación de MOPA cuando el resultado de la fibra estándar sea viable pero la ventana de proceso sea demasiado estrecha – por ejemplo, cuando los bordes finos de Data Matrix, el ajuste del contraste o un control más estricto de la alteración de la capa de zinc necesiten más flexibilidad de ancho de pulso. MOPA ofrece más opciones de control del proceso; no garantiza que el recubrimiento de zinc permanezca intacto.
UV es normalmente una ruta para casos especiales para trabajos de detalle fino o sensibles al recubrimiento después de la revisión de la muestra. CO2 normalmente no es la primera opción para el marcado directo de zinc o acero, pero puede ser relevante cuando la tarea principal es eliminar o cambiar una capa de pintura orgánica o de polvo.
Dirija la configuración según la tarea real
- La selección de la familia de máquinas es la cuestión principal: Máquinas de marcado láser de fibra.
- La pieza galvanizada es cilíndrica: Marcado rotativo y cilíndrico.
- La pieza se coloca aleatoriamente o necesita alineación con cámara: Posicionamiento por visión.
- La pieza está en una línea en movimiento: Marcado en vuelo y en línea.
- Los datos de marcado deben conectarse con los registros: Integración de trazabilidad.
Deben revisarse la extracción de humos y el comportamiento frente a la corrosión
El marcado láser del acero galvanizado puede calentar, oscurecer, adelgazar o eliminar el recubrimiento de zinc. Eso convierte el resultado del marcado en una decisión sobre el material, así como en una revisión de seguridad y durabilidad.
Esta página solo proporciona orientación general de ingeniería. La producción final debe seguir las normas de seguridad locales del usuario, la hoja de datos de seguridad del material, el diseño de extracción o filtración local, la evaluación de exposición y la prueba de aceptación.
Humos relacionados con el zinc
Cuando el recubrimiento de zinc se calienta o se elimina por ablación, el proceso debe evaluarse en cuanto a extracción local, filtración, límites de exposición y protección del operador. No confíe únicamente en la apariencia de la marca.
Compromiso de la eliminación del recubrimiento
Una marca de alto contraste puede eliminar parte de la capa protectora de zinc. El ancho de eliminación aceptado y la exposición a la corrosión deben definirse antes de la aprobación de la producción.
Recubrimientos desconocidos
La pintura, el aceite, la pasivación, las capas de cromato y los tratamientos de almacenamiento pueden cambiar el comportamiento del humo y la calidad de la marca. Proporcione información sobre el recubrimiento cuando esté disponible.
Pruebas de exposición
Si la pieza marcada estará expuesta a humedad, sal, servicio en exteriores, limpieza con solventes o desgaste, la marca final debe verificarse en las condiciones reales de exposición del usuario.
¿Cómo se ve un resultado deficiente de marcado en acero galvanizado?
Los síntomas visibles de fallo a menudo apuntan a variación del recubrimiento, eliminación excesiva de zinc, residuos o definición insuficiente del código. Se deben diagnosticar antes de fijar los parámetros de producción.
Contraste desigual
La misma marca aparece más oscura o más clara en la pieza. Los factores contribuyentes comunes incluyen variación del espesor del zinc, cristalización, oxidación, aceite, rugosidad o posición focal inconsistente.
Eliminación excesiva de zinc
Las áreas expuestas brillantes u oscuras, los bordes de marca agrandados o el sustrato visible pueden indicar que el proceso está eliminando más de la capa protectora de zinc de lo que permiten los criterios de aceptación.
Residuo o cambio de apariencia después de frotar
Una marca que parece aceptable inmediatamente después del procesamiento puede cambiar después de la limpieza si los restos sueltos de ablación, el óxido o el residuo contribuyen al contraste inicial.
Mala legibilidad del código
Un Data Matrix o código de barras puede parecer visible a simple vista pero aun así escanearse de forma inconsistente debido al brillo, bajo contraste, textura rugosa del recubrimiento, celdas distorsionadas, tamaño pequeño del código o variación del enfoque.
¿Cómo debe validarse una muestra de acero galvanizado?
Una prueba de muestra útil hace más que demostrar que se puede realizar una marca visible. Debe confirmar la condición del recubrimiento, el resultado de marca aceptado, la legibilidad, el requisito de corrosión o desgaste y si el proceso sigue siendo repetible en piezas de producción.
1. Confirmar la superficie
Registrar la ruta de galvanizado, el espesor o peso del recubrimiento cuando se conozca, la pasivación, la capa de aceite, pintura o polvo, y si la pieza es nueva, erosionada, rayada o contaminada.
2. Definir el requisito de la marca
Especificar el contenido, tamaño, contraste objetivo, eliminación de recubrimiento aceptable, requisito de profundidad o táctil, y si el código debe ser leído por un escáner o verificado formalmente.
3. Comparar ventanas de proceso
Evaluar más de una ventana de parámetros razonable cuando sea necesario, para que el proyecto pueda comparar el contraste, la alteración del recubrimiento, la calidad del borde, el residuo y la dirección del tiempo de ciclo, en lugar de aprobar la primera marca visible.
4. Inspeccionar después de la limpieza
Revisar la marca después del paso normal de frotado o limpieza. La apariencia inmediata puede diferir de la superficie final después de eliminar residuos, óxido o restos sueltos de ablación.
5. Probar la exposición real
Cuando sea relevante, evaluar la legibilidad con escáner, el desgaste, la limpieza con disolvente, la humedad, la sal, la exposición a la intemperie o el recubrimiento posterior usando el método de aceptación real del cliente.
6. Confirmar la repetibilidad
Antes de la selección final de la máquina, confirmar el resultado aceptado en múltiples piezas o condiciones superficiales representativas; luego, revisar la repetibilidad del dispositivo de sujeción y los requisitos de tiempo de ciclo de producción.
Proporcione las variables que pueden cambiar el resultado
Material y superficie
- Vía de galvanizado: inmersión en caliente, electrogalvanizado, otro proceso confirmado de recubrimiento de zinc metálico, o desconocida
- Espesor del recubrimiento de zinc o peso del recubrimiento, cuando se disponga de ellos
- Tratamiento de acabado o recubrimiento añadido: pasivación/cromatizado, aceite, capa anti-huellas, pintura/recubrimiento rico en zinc, pintura o recubrimiento en polvo
- Estado de la superficie: nueva, meteorizada, con óxido blanco, rayada, limpiada o aceitada
Objetivo del marcado
- Texto, número de serie, logotipo, código QR, código de barras o Data Matrix
- Contraste objetivo, eliminación de recubrimiento aceptada, profundidad o tacto superficial
- Tamaño mínimo de carácter o código
- Modelo de lector, requisito del verificador o método de inspección visual
Producción y aceptación
- Tamaño de la pieza, área marcada, planitud, curvatura y requisito de fijación
- Cantidad, tiempo de ciclo requerido, método de carga y fuente de datos
- Humedad, sal, disolvente, intemperie, desgaste o pruebas de recubrimiento posterior
- Hoja de datos de seguridad del material, requisito de extracción y restricciones de seguridad del sitio
¿Cómo determina el resultado de la muestra aceptada la configuración final de la máquina?
La máquina debe configurarse después de conocer la ventana de marcado aceptable. La respuesta del material, la geometría, el tamaño del campo, la extracción, la verificación y la manipulación en producción influyen en la cotización final.
Fuente láser
El resultado de la superficie aceptada determina si es suficiente una fibra Q-switched estándar o si debe evaluarse MOPA u otra ruta especial.
Clase de potencia
La potencia se elige junto con la eliminación del recubrimiento, la profundidad de marcado, la ventana de proceso y el objetivo de tiempo de ciclo. Una mayor potencia no es automáticamente mejor para el acero galvanizado.
Lente y campo de marcado
El tamaño de marcado, el tamaño del código, el detalle requerido y las dimensiones de la pieza determinan el tamaño de campo útil y la dirección de la lente. Un campo más grande puede reducir el detalle efectivo o la densidad del proceso.
Dispositivo de sujeción / Eje rotativo
La forma de la pieza, el método de carga, la orientación y la repetibilidad determinan si se necesita un dispositivo de sujeción simple, un dispositivo de sujeción personalizado o un eje rotativo.
Extracción y Filtración
Debido a que el recubrimiento de zinc, la pasivación, la pintura o las capas de polvo pueden producir humos y partículas del proceso, el requisito de extracción debe revisarse como parte de la configuración de la máquina en lugar de tratarse como algo secundario.
Escáner, Visión y Automatización
Añada verificación de códigos, posicionamiento por cámara, transportador o integración de datos solo cuando el flujo de trabajo de producción lo requiera. Estas funciones resuelven problemas de manejo y datos, no la respuesta del propio material de zinc.
El acero galvanizado, el acero sin recubrimiento y el acero inoxidable son rutas de materiales independientes
La palabra acero no es suficiente para la selección del marcado láser. Zhuorui separa estas páginas porque el sistema de recubrimiento o de aleación cambia el mecanismo de marcado y el riesgo de aceptación.
Acero galvanizado
Acero recubierto de zinc, eliminación del recubrimiento, contraste sobre zinc, revisión de humos/extracción y validación de exposición a la corrosión.
Acero
Superficies de acero al carbono, acero dulce, acero para herramientas y acero aleado, incluidos óxido, aceite, cascarilla de laminación, recubrimiento y validación de profundidad.
Acero inoxidable
Grados de acero inoxidable, marcas oscuras, recocido, pasivación y validación sensible a la corrosión.
Centro de metales
Compare el acero galvanizado con aluminio, latón, cobre, titanio y otras rutas de metales.
Preguntas sobre el marcado láser del acero galvanizado
¿Se puede marcar con láser el acero galvanizado?
Sí, el acero galvanizado a menudo se puede marcar con láser, pero el resultado depende del recubrimiento de zinc, la pasivación, el aceite, la pintura, el óxido blanco, el contraste objetivo y la exposición a la corrosión. Las piezas finales deben probarse antes de la aprobación de producción.
¿El marcado láser elimina el recubrimiento galvanizado?
Puede hacerlo. Algunos resultados de marcado dependen de cambiar o eliminar parte de la capa de zinc. Si la protección contra la corrosión es importante, el área de eliminación aceptada y la prueba de exposición posterior al marcado deben definirse antes de elegir los parámetros.
¿Qué láser se utiliza para el marcado de acero galvanizado?
Un láser de fibra Q-switched estándar suele ser la primera opción para probar en acero recubierto de zinc. MOPA cobra más relevancia cuando el proceso con fibra estándar es viable, pero necesita una ventana más amplia de control de pulsos para bordes de códigos finos, ajuste de contraste o un control más estricto de la alteración de la capa de zinc. MOPA no garantiza que la capa de zinc permanezca intacta.
¿La marca se oxidará después del marcado láser?
El riesgo de óxido depende de cuánto se vea afectado el recubrimiento de zinc, el sustrato de acero, la profundidad de la marca, la limpieza, la humedad, la exposición a la sal o a la intemperie, y de si la pieza recibe un recubrimiento posterior. Debe probarse en las piezas finales.
¿El acero galvanizado es igual que el acero sin recubrir para el marcado?
No. El marcado sobre acero desnudo se centra en el sustrato de acero, mientras que el marcado sobre acero galvanizado debe tener en cuenta la capa de zinc y cualquier pasivación, aceite, pintura o meteorización por encima de ella.
¿Necesito realizar pruebas en muestras galvanizadas finales?
Se recomienda encarecidamente el uso de muestras cuando el resultado depende de la legibilidad del código de barras, la eliminación del zinc, el comportamiento frente a la corrosión, el humo del recubrimiento, la eliminación de pintura, los detalles finos o la repetibilidad de producción.
Envíe los detalles del recubrimiento galvanizado y el requisito de marcado
Comparta la ruta de galvanización, el espesor del recubrimiento de zinc o el peso del recubrimiento cuando se conozcan, la pasivación o el tratamiento superior, el diseño del marcado, el contraste objetivo o la eliminación de recubrimiento aceptada, la geometría de la pieza, la prueba de exposición, el requisito del lector y el objetivo de producción. Zhuorui puede usar esos datos para evaluar una dirección de pruebas con muestras y recomendar una configuración de máquina adecuada para la cotización.