
Aplicaciones · Electrónica y eléctrica
Marcado láser de PCB y PCBA
Códigos de trazabilidad a nivel de placa, identificación de máscara de soldadura y marcado de producción para la fabricación de electrónica. Esta página le ayuda a definir por qué se marca la placa, qué resultado se requiere, qué variables y condiciones de manejo afectan el resultado, qué dirección de láser probar primero, cómo aceptar la muestra y cómo el resultado de la prueba determina la configuración final de la máquina.
- Trazabilidad a nivel de placa con QR / Data Matrix / número de serie
- Disciplina de posición en máscara de soldadura, FPC, núcleo metálico y PCBA ensamblada
- Dirección de procesamiento en frío por UV evaluada primero, confirmada mediante pruebas de muestra
Respuesta rápida: Marcado láser de PCB y PCBA de un vistazo
Sí: el marcado láser es un método establecido para colocar identificación permanente en placas de circuito impreso. En la fabricación de electrónica, las placas comúnmente se marcan con códigos QR, símbolos Data Matrix, números de serie, códigos de fecha y lote, e identificadores a nivel de panel que sobreviven al reflujo, lavado y manejo. La pregunta práctica no es si se puede hacer, sino qué necesita su placa específica, dónde puede ir la marca y qué dirección de láser debe evaluarse primero.
Esta página cubre la aplicación a nivel de placa detrás de una máquina de marcado láser para PCB decisión: por qué se marcan las placas, qué se marca en PCB desnuda, flex, núcleo metálico, cerámica y PCBA ensamblada, qué variables de superficie y geometría controlan el resultado, dónde puede ir la marca, qué dirección del láser se debe probar primero, cómo encaja la estación en producción, cómo deben aceptarse las muestras y cómo esos resultados determinan la configuración final de la máquina. La respuesta detallada de recubrimiento y sustrato sigue disponible en la guía de materiales de sustrato electrónico.
Nota de alcance: esta página cubre la placa en sí. El marcado de componentes electrónicos individuales (cuerpos de CI, condensadores, relés) está cubierto por la página de marcado de componentes electrónicos, y el marcado de conectores / terminales mediante la página de marcado de conectores y terminales.
¿Por qué se marcan con láser las PCB y las PCBA?
La marca normalmente forma parte del sistema de fabricación y trazabilidad, no de la decoración. Su función es mantener la identidad de la placa conectada a los registros correctos de producción, prueba y servicio.
- Trazabilidad de la unidad — otorgue a cada PCB o PCBA ensamblada una identidad única que pueda vincularse con registros de lote, orden de trabajo y proceso.
- Trazabilidad del panel — conserve la relación entre una placa individual y el panel o matriz del que provino antes del depanelado.
- Vinculación de procesos y pruebas — conecte la placa física con los datos de inspección, prueba, retrabajo o disposición en el sistema de producción.
- Control de revisiones y cambios — distinga números de pieza, revisiones de placa, estados de ECO o versiones específicas del cliente durante la fabricación y el servicio.
- Prevención de confusiones — reducir el riesgo de que una placa, revisión o lote de producción incorrectos pasen al siguiente proceso o pedido de cliente.
- Identificación de retrabajo, devolución y servicio — mantener disponible un identificador permanente cuando una placa se repare, se devuelva o se investigue posteriormente.
El formato de código y la estructura de datos requeridos los definen sus requisitos de producción, calidad o del cliente. El sistema láser debe reproducir esa información en la posición y con la calidad requeridas sin causar daños inaceptables en la placa.
Qué se marca normalmente en una PCB o PCBA
El marcado a nivel de placa otorga a cada placa, panel o ensamblaje terminado una identidad única que se puede escanear y vincular con los datos de producción.
Códigos de trazabilidad a nivel de placa
El núcleo de la trazabilidad de PCB suele ser un código QR o un símbolo Data Matrix. El código puede contener un identificador único y, cuando se requiera, datos de producción estructurados seleccionados. En muchos sistemas de trazabilidad de fabricación, ese identificador se utiliza para recuperar del MES o de la base de datos el historial de lote, orden de trabajo, inspección y prueba de la placa, en lugar de almacenar el historial completo de producción en el propio código. Con frecuencia se coloca un número de serie o de lote en texto legible junto al código para que los operadores puedan identificar la placa sin un escáner.
Identificación de panel y array
Las placas normalmente se fabrican como un panel que contiene múltiples unidades. Cada unidad suele recibir su propio código, y el panel o array a menudo lleva un identificador independiente a nivel de panel, de modo que el historial de fabricación puede rastrearse tanto a nivel de unidad como a nivel de panel. La posición de la marca varía según si el código se aplica antes o después de la despanelización.
Identificación de ensamblaje, cliente y UID
Más allá de la trazabilidad, las placas se marcan con identificadores relacionados con el ensamblaje, números de pieza del cliente, logotipos, identificadores de versión o ECO y, en algunas cadenas de suministro reguladas o impulsadas por programas, datos de identificación únicos definidos por el comprador o el programa aplicable. Por lo tanto, la terminología requerida, la estructura de datos, el formato del código, el tamaño y la ubicación provienen del cliente o de la especificación rectora, no de la máquina de marcado.
Formatos de código y fuentes de datos
| Contenido de la marca | Formato típico | Propósito típico |
|---|---|---|
| Número de serie / lote de la placa | Texto legible | Identificación de unidad, retrabajo y gestión de devoluciones |
| Código de trazabilidad | QR / Data Matrix / GS1 DataMatrix | Enlace al historial completo: lote, fecha, orden de trabajo, datos de prueba |
| ID de panel / matriz | QR / Data Matrix + texto | Historial a nivel de panel antes del despanelizado |
| Fecha / ECO / versión | Texto | Control de revisiones y cambios |
| Número de pieza del cliente / logotipo | Texto / gráfico | Identidad del producto y cumplimiento de marca |
| ID único definido por el programa / código de trazabilidad | Formato Data Matrix o especificado por el cliente | Trazabilidad del programa / regulatoria |
En un flujo de trazabilidad típico, el MES o la base de datos de números de serie proporciona el identificador único o los datos codificados al software de marcado, el código se aplica a la placa y una cámara puede verificar que el código marcado sea legible y coincida con los datos esperados antes de que la placa continúe. Cuando se requiera, el resultado de la verificación o el estado de aprobado/rechazado también se puede devolver a la base de datos de producción. Cómo se construye este flujo de datos —y si su línea lo necesita— es una cuestión del proyecto cubierta por la solución de integración de trazabilidad, más que por esta página de aplicación.
¿Qué determina los resultados del marcado láser en PCB y PCBA?
“PCB” no es suficiente información para seleccionar un proceso. El resultado cambia según la superficie exacta, lo que hay debajo de ella, el requisito del código, la geometría de la placa y los pasos de producción a los que la marca debe sobrevivir.
Superficie objetivo, color y formulación
La mayoría de las marcas en placas desnudas se realizan sobre la máscara de soldadura, pero los distintos colores de máscara, formulaciones de tinta, espesores de recubrimiento, proveedores y lotes pueden responder de manera diferente a los mismos ajustes de láser. No debe asumirse que una receta que funciona en una máscara verde se transfiera sin cambios a otro color o proveedor. El cobre expuesto, el aluminio, el metal chapado, la cerámica y la poliimida son tareas láser diferentes y pueden apuntar a una longitud de onda o ventana de parámetros distinta.
Qué hay debajo de la superficie de marcado
Una marca de máscara de soldadura se realiza sobre un recubrimiento delgado por encima del apilamiento de la PCB. El patrón de cobre subyacente, el laminado, la estructura de capas local y el espesor de máscara disponible afectan el margen de proceso que se tiene antes de que la eliminación no deseada o el daño térmico se conviertan en un riesgo. Las pistas, los pads y las vías funcionales deben tratarse como elementos de exclusión (keep-out) a menos que el diseño proporcione intencionalmente un área de marcado probada.
Tamaño del código, contraste y requisito de inspección
Un número de serie grande y legible y un Data Matrix pequeño legible por máquina no imponen la misma ventana de proceso. El tamaño del módulo, las dimensiones requeridas del código, el color de fondo, el escáner o verificador, el grado objetivo si se especifica y el cambio visual permitido influyen en el campo óptico, el tamaño del punto y el desarrollo de parámetros.
Tipo de placa y sensibilidad térmica
Las placas rígidas de FR-4, las FPC, las placas con núcleo metálico, los sustratos cerámicos y las PCBA ensambladas no presentan el mismo riesgo. Los circuitos flexibles son más sensibles al calor y al movimiento; las placas ensambladas añaden proximidad de componentes y variación de altura; las placas con núcleo metálico y las cerámicas cambian tanto el flujo de calor como la respuesta superficial. Estas diferencias afectan tanto la ruta del láser como la forma en que se soporta la pieza.
Planitud, alabeo y estabilidad del enfoque
La comba del panel, la flexión, la tolerancia del utillaje y la altura de los componentes ensamblados pueden alejar la superficie de marcado del plano focal previsto. La visión puede corregir la posición X-Y cuando la placa se desplaza, pero por sí sola no corrige la variación de altura ni de enfoque. Cuando la variación en Z es significativa, es posible que deban evaluarse el diseño del utillaje, el soporte controlado, el enfoque automático u otra estrategia de control de altura.
Proceso posterior y variación entre lotes
El reflow, la limpieza, el recubrimiento conformal, la manipulación y los pasos de ensamblaje posteriores pueden cambiar cómo se lee la marca o si esta permanece accesible. Si se utilizan varios colores de máscara de soldadura, proveedores o revisiones de la placa, el plan de muestreo debe incluir las variantes que importan en lugar de validar solo una placa conveniente.
¿Cómo afectan la geometría de la placa, la panelización y la manipulación al marcado?
Una buena receta láser sigue fallando en producción si la placa no puede presentarse en una posición y una altura focal repetibles. Por lo tanto, el área de marcado, el soporte de la placa y el método de manipulación deben formar parte de la decisión de la máquina.
La regla práctica es utilizar un área de marcado dedicada con suficiente separación de las características funcionales. Las pistas funcionales, los pads, las vías, las juntas de soldadura y los componentes sensibles deben tratarse como elementos de exclusión, a menos que el diseño de la PCB proporcione intencionalmente un objetivo de marcado separado de metal expuesto que haya sido validado para el procesamiento láser.
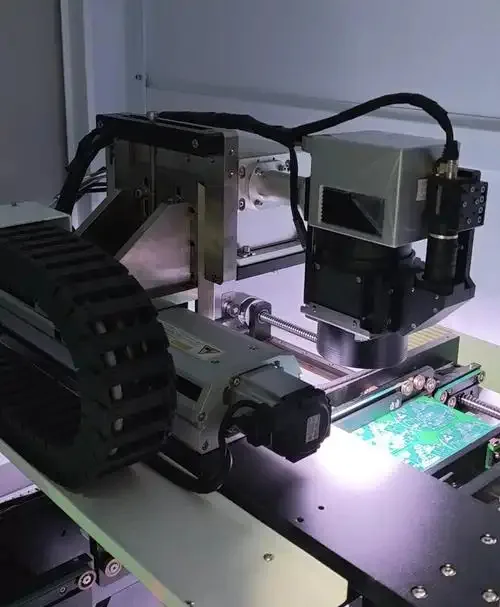
Conclusión de ingeniería: La posición de la placa y el área de marcado disponible deben revisarse antes del marcado; el contraste final y la configuración del proceso aún dependen de la máscara de soldadura real, el acabado de la placa y el requisito de marcado.
Zonas seguras y zonas de exclusión
- Área en blanco dedicada de la máscara de soldadura — un objetivo común para códigos de placa desnuda cuando se dispone de suficiente separación del cobre funcional y otras características.
- Área en blanco del panel, raíl de proceso o área de borde — útil para identificadores a nivel de panel y para códigos aplicados antes del depanelado.
- Área libre de componentes en la PCBA ensamblada — marque solo donde el diseño proporcione separación respecto de dispositivos cercanos y juntas de soldadura.
- Pistas funcionales, pads, vías y elementos de masa — normalmente, mantener fuera del área de marcado a menos que el diseño defina y valide explícitamente otro objetivo.
- Zonas con flexión repetida — evitar colocar la marca donde la flexión pueda más adelante agrietar o delaminar la superficie marcada.
- Áreas cubiertas posteriormente — para el recubrimiento conformal, defina si el código debe permanecer legible después del recubrimiento; para el encapsulado, determine si la verificación debe realizarse antes de que la placa quede inaccesible.
Placa individual, panel o matriz
Una placa individual estable puede necesitar solo un soporte mecánico. Un panel o una matriz añaden paso entre placas, distorsión del panel, ubicación de fiduciales, tolerancia de depanelización y posiciones repetidas de marcado. Si esas posiciones varían más allá de la repetibilidad del soporte, la alineación basada en cámara resulta útil para la corrección en X-Y.
PCB rígida, FPC y PCBA ensamblada
Las placas rígidas suelen ser más fáciles de soportar en plano. Las FPC pueden necesitar soporte por vacío o un alojamiento dedicado para que la superficie no se mueva ni se comba durante el marcado. La PCBA ensamblada añade altura de componentes y posible variación en Z, por lo que el cabezal láser, la distancia de trabajo y el utillaje deben mantener el enfoque sin riesgo de colisión con componentes altos.
Carga, cambio de producto y acceso lateral
La carga manual, las bandejas, los transportadores de paneles y la transferencia automatizada imponen distintas exigencias al utillaje y a la envolvente de trabajo disponible. Si varios tamaños de placa o variantes de producto comparten una estación, el tiempo de cambio de producto, la selección de recetas y la repetibilidad del utillaje deben formar parte de la evaluación, en lugar de tratarse como algo secundario.
Para conocer los métodos de alineación, consulte la solución de posicionamiento por visión.
¿Qué resultado de marcado debería establecer como objetivo en una PCB o PCBA?
Una “marca visible” no es un objetivo de aceptación útil. Defina qué debe hacer el código, qué cambio de superficie es aceptable y qué daño está prohibido antes de comparar ajustes de láser o máquinas.
- Legibilidad fiable — el texto debe permanecer legible y los códigos legibles por máquina deben decodificarse con el escáner o verificador previsto.
- Calidad del código definida — si su sistema de calidad especifica un método de clasificación o un grado mínimo, use ese requisito como parte de los criterios de aceptación de la muestra en lugar de suponer que el contraste visual es suficiente.
- Cambio superficial controlado — la marca debe crear el contraste requerido sin carbonización inaceptable, halo, eliminación excesiva de máscara ni otros cambios cosméticos.
- Sin daño funcional inaceptable — el proceso probado no debe exponer ni dañar cobre funcional, pads, vías, laminado, uniones de soldadura ni componentes cercanos.
- Precisión de posición — el código completo debe permanecer dentro del área de marcado designada con la separación requerida respecto de los elementos de exclusión.
- Supervivencia al proceso — la legibilidad debe seguir siendo aceptable después de las etapas posteriores que son relevantes para su proceso, como la refusión, la limpieza, la manipulación o el recubrimiento conformal.
- Repetibilidad ante variación real — el resultado debe seguir siendo aceptable en todos los colores de placa, proveedores, lotes o variantes de producto incluidos en el proyecto.
- Ciclo apto para producción — la calidad de la marca no es suficiente si la carga, el posicionamiento, el marcado y la verificación no pueden cumplir el ciclo de estación requerido.
Defina el objetivo antes de las pruebas: formato y tamaño del código, método de lectura o evaluación requerido, cambio visual permitido, daño prohibido, tolerancia de posición, comprobaciones de supervivencia posteriores y tiempo de ciclo objetivo. Esos criterios convierten una muestra de una demostración visual en una decisión de ingeniería.
UV vs. láser de fibra para el marcado de PCB y PCBA
Para las superficies presentes en las placas, dos opciones de láser cubren la mayoría de los casos. La elección es condicional —y el resultado final en su placa específica debe confirmarse con una muestra real.
UV (~355 nm) — la primera evaluación habitual para máscara de soldadura, FPC y cerámicas
Los láseres UV son comúnmente la primera opción que se evalúa para el marcado de PCB, por una razón: la longitud de onda corta es absorbida con fuerza por muchas tintas de máscara de soldadura y superficies poliméricas, lo que produce una marca limpia y de alto contraste con una zona afectada por el calor más pequeña que la de las fuentes infrarrojas. Esto es importante para códigos finos en placas densas, para circuitos flexibles sensibles al calor y para sustratos cerámicos que reciben una marca oscura y legible. El “marcado en frío” describe el efecto, no una ausencia total de influencia térmica; la ventana de parámetros útil aún debe encontrarse para cada color y grosor de máscara, y confirmarse en muestras.
Fibra (~1064 nm) — para superficies metálicas expuestas, con una advertencia sobre la máscara de soldadura
Los láseres de fibra son la herramienta estándar para el marcado de metales, y son una opción razonable cuando el objetivo es una superficie de cobre o aluminio expuesta, un refuerzo metálico, una cubierta de blindaje o un marco metálico del ensamblaje. Sin embargo, en las superficies con máscara de soldadura, la longitud de onda infrarroja se absorbe con menor eficiencia y el calor puede acumularse, lo que aumenta el riesgo de dañar la máscara, el laminado o elementos cercanos. Si se considera una fuente de fibra para una superficie con máscara, debe evaluarse sobre el material real de la placa en lugar de darse por supuesto.
MOPA, CO₂ y verde — condicional, según la superficie
Los láseres de fibra MOPA aportan una ventana más amplia de ancho de pulso y frecuencia, lo que puede ayudar en algunas superficies recubiertas o metálicas donde importan el contraste o el control térmico. Los láseres de CO₂ no suelen ser la primera opción para códigos PCB finos y de alta densidad, pero pueden aparecer en tareas sobre superficies orgánicas más grandes. Los láseres verdes aparecen en casos de materiales específicos — por ejemplo, algunas superficies recubiertas o metalizadas donde se evalúa la absorción específica de longitud de onda. Cada uno de estos es una evaluación condicional impulsada por la superficie real de la placa y la marca objetivo, no por defecto.
Dirección de parámetros — por qué no simplemente elegir una potencia
La potencia promedio por sí sola no determina una buena marca en PCB. La ventana de proceso utilizable debe equilibrar el contraste, la calidad del borde del código, la eliminación superficial y la carga térmica en la placa real. La energía de pulso, la frecuencia de repetición, la velocidad de escaneo, el tramado, el número de pasadas, el enfoque y el tamaño de campo pueden cambiar ese equilibrio, y la combinación útil depende de la máscara o el sustrato que se esté marcando. Por eso, una receta de parámetros para su placa se desarrolla durante las pruebas con muestras en lugar de copiarse de un catálogo o reducirse a un único valor de potencia.
¿Cuáles son los modos de fallo comunes del marcado láser de PCB y PCBA?
Una muestra fallida no siempre significa que la tecnología láser sea incorrecta. El patrón de fallo ayuda a identificar si el siguiente cambio debe ser la longitud de onda, la ventana de proceso, la óptica, el posicionamiento, el utillaje, la verificación o la arquitectura de producción.
| Fallo | Qué revisar a continuación |
|---|---|
| Contraste débil o inconsistente | Formulación o color reales de la máscara, longitud de onda, enfoque, ventana de parámetros, contaminación superficial y variación de proveedor / lote. |
| El código es visible, pero no se decodifica de forma fiable | Tamaño del módulo, definición de bordes, uniformidad de contraste, zona de silencio, óptica / tamaño de campo, configuración del verificador y calidad de generación de código. |
| Eliminación excesiva de máscara, halo o carbonización | Carga térmica, estrategia de pulso / escaneo, enfoque, elección de longitud de onda y si el contraste solicitado es realista en esa superficie. |
| El cobre o el laminado queda expuesto o dañado | Diseño de la zona de marcado, apilamiento subyacente, energía del proceso y holgura de exclusión. No solucione esto simplemente aceptando una marca más oscura. |
| Desplazamientos de posición entre placas o paneles | Repetibilidad del dispositivo de fijación, estrategia de fiduciales, distorsión del panel, alineación de la cámara y comprobaciones de presencia de pieza / orientación. |
| La FPC se mueve, se comba o marca de forma inconsistente | Método de soporte, diseño de vacío o nido, planitud superficial y estabilidad del enfoque. |
| La marca pasa inicialmente, pero se degrada después de la producción | Secuencia de reflow, limpieza, recubrimiento y manipulación, y si la aceptación se probó en la etapa correcta del proceso. |
| El valor del MES, el código marcado y el registro de verificación no coinciden | Handshake de datos, lógica de serialización, lectura de retorno por cámara, lógica de aprobado/rechazado y asociación de registros. |
| La calidad de la marca pasa, pero la estación no cumple el takt time | Tiempo de ciclo completo: carga, posicionamiento, marcado, verificación, descarga, transferencia por transportador y cambio de producto — no solo la velocidad de escaneo. |
¿Cómo encaja el marcado láser de PCB en la producción?
La arquitectura de la estación se decide según dónde debe ubicarse la identificación en su proceso, cómo se manipulan las placas, cómo se asignan y verifican los datos, y qué tiempo de ciclo puede aceptar la línea.
Marcado de sobremesa fuera de línea
Una máquina fuera de línea es adecuada para volúmenes de bajos a medios, cambios frecuentes y tipos de placas mixtos. Un operador carga las placas, estas se posicionan mediante un dispositivo de fijación o un pequeño sistema de visión, se marcan, se verifican y se descargan. Es la vía más sencilla para comenzar el marcado de PCB, y aún puede mantener la conectividad con el MES a través del software de marcado incluso cuando las placas se mueven manualmente.
En línea en la etapa de producción definida
Cuando las placas se desplazan en un flujo de producción continuo, se puede colocar una estación en línea en la etapa de producción donde debe crearse y verificarse el identificador. Según si el objetivo es una PCB desnuda o una PCBA ensamblada, ese punto puede estar antes del ensamblaje, después de un paso de proceso definido o más adelante en la línea. La estación puede recibir el valor del código desde el MES o la base de datos, posicionar la placa, marcarla, verificar el resultado y devolver el registro de aprobado/rechazado antes de liberarla a la siguiente operación.
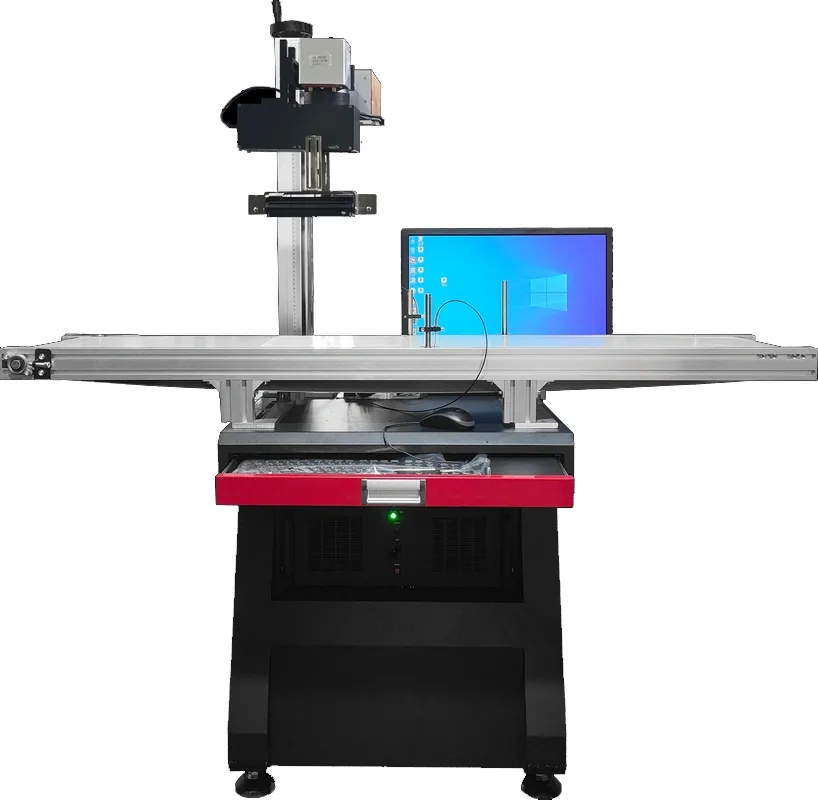
Conclusión de ingeniería: el manejo por transportador es solo una parte de una estación de marcado en línea; el posicionamiento de la placa, la generación del código, la verificación y los requisitos del ciclo de la línea aún deben definirse para el proceso real de PCB.
Consideraciones de capacidad de producción y cambios de configuración
El ciclo real incluye carga, posicionamiento, marcado, verificación y descarga — no solo el tiempo de escaneo del láser. Los sistemas en línea añaden a ese total la sincronización del transportador, el cambio de panel a panel y la adaptación a la velocidad de la línea. Una evaluación del proyecto debe confirmar que la estación de marcado puede seguir el ritmo de la línea sin convertirse en el cuello de botella, y que la interfaz del MES o de la base de datos coincide con su entorno de control existente. Estas preguntas de integración se evalúan como un proyecto; las páginas de solución de marcado en movimiento / en línea, solución de carga automática y solución de integración de trazabilidad explican los métodos del sistema.
¿Cómo deben aceptarse las muestras de marcado de PCB y PCBA?
Acuerde los criterios de aprobación/rechazo antes de la prueba de la muestra. De lo contrario, se puede aprobar una marca visualmente atractiva aunque no satisfaga el requisito real de producción.
Aceptación de legibilidad y calidad del código
Confirme el texto real y el tamaño del QR o Data Matrix con el escáner o verificador que sea relevante para su proceso. Si su sistema de calidad exige un método de calificación específico o una calificación mínima, defina ese requisito de antemano y registre el resultado en la muestra marcada.
Aceptación de superficie y daños
Defina qué cambio visual es aceptable y qué está prohibido. Inspeccione si hay eliminación excesiva de máscara de soldadura, halo, carbonización, cobre expuesto, daño del laminado y cualquier efecto sobre pads, vías, uniones de soldadura o componentes cercanos. La regla de aceptación debe basarse en el requisito funcional y cosmético de la placa, no solo en si el código se puede ver.
Aceptación de posición y repetibilidad
Verifique que la marca completa permanezca dentro del área de marcado definida y mantenga la holgura requerida respecto de las características funcionales. Repita la prueba en suficientes placas o posiciones del panel para revelar problemas del dispositivo de fijación, de alineación o de distorsión del panel, en lugar de aprobar una sola muestra óptima.
Aceptación de procesos posteriores
Verifique la marca después de los pasos de producción que puedan cambiar la legibilidad o el acceso. Esto puede incluir refusión, limpieza, manipulación y recubrimiento conformal. Si la placa se encapsulará posteriormente o se volverá inaccesible de otro modo, decida si el identificador debe verificarse antes de ese paso o si se requiere otro identificador externo.
Aceptación de variantes y del tiempo de ciclo
Incluya los colores de la máscara de soldadura, los proveedores, las variantes o revisiones de la placa que cambien materialmente el proceso. Luego mida el ciclo completo de la estación —carga, posicionamiento, marcado, verificación y descarga o transferencia—, de modo que un resultado óptico aprobado no se confunda con un proceso apto para producción.
Un registro útil de pruebas de muestra debe contener: identidad de la placa/superficie, contenido y tamaño de la marca, criterios de aceptación objetivo, ruta láser probada, método de inspección, verificaciones posteriores, modos de fallo observados y requisito de ciclo completo. Las recetas comerciales exactas de parámetros pueden seguir siendo específicas del proyecto; el resultado de aceptación aún debe ser lo suficientemente claro para elegir la arquitectura final del equipo.
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina final debe ser consecuencia de la muestra aceptada y de las condiciones de producción. La fuente láser, la óptica, el posicionamiento, el utillaje, la manipulación, la verificación y las funciones de datos se seleccionan a partir de lo que la prueba demuestra —no solo de la palabra “PCB”—.
| Hallazgo de muestra o producción | Implicación de la configuración |
|---|---|
| La luz UV produce el contraste requerido sobre la máscara de soldadura o el FPC con un cambio superficial aceptable | Mantenga el UV como la ruta de la fuente y defina la ventana de fuente / óptica / parámetros en torno a la muestra aceptada, en lugar de cambiar de tecnología solo por la potencia nominal. |
| Un objetivo de cobre expuesto, aluminio u otro metal funciona mejor con fibra | Use la ruta de fibra probada para esa área de marcado intencional de metal y mantenga separadas las suposiciones sobre la superficie de la máscara. |
| El código requerido es muy pequeño o la definición de bordes disminuye cuando se amplía el campo de marcado. | Revisar el tamaño de lente / campo, el tamaño de spot y la disposición óptica. El campo más grande no es automáticamente el mejor campo para un código fino. |
| La posición X-Y de la placa o del panel varía más allá de la repetibilidad del fixture | Añadir referencia fiducial o alineación por visión y definir la lógica de reconocimiento / corrección. |
| El FPC no puede permanecer plano o el alabeo del panel desplaza la superficie fuera de foco | Mejorar el fixture / soporte de vacío y evaluar los requisitos de altura Z o de control de enfoque; la visión por sí sola no corrige la variación de altura. |
| El PCBA ensamblado tiene componentes altos o altura de marcado variable | Verificar la distancia de trabajo, la holgura de colisión, el ajuste Z / la estrategia de autofoco y si la disposición del cabezal seleccionado puede acceder a la marca de forma segura. |
| La calidad de la marca pasa, pero el tiempo de ciclo completo falla | Revisar la arquitectura de campo de marcado, receta, carga, transferencia por transportador, posicionamiento y verificación antes de simplemente aumentar la potencia del láser. |
| Los valores de código deben provenir del MES y cada placa necesita confirmación de lectura de retorno. | Agregar la interfaz de datos requerida, el control de serialización, la verificación por cámara, el manejo de aprobado/rechazado y el registro de resultados. |
| Varios tamaños de placa o cambios frecuentes de producto comparten una máquina. | Planificar utillajes ajustables o intercambiables, gestión de recetas, visión según sea necesario y rango de transportador / área de trabajo para la familia de productos. |
Información para enviar con la muestra o la solicitud de cotización.
Con esas entradas, el proyecto puede pasar de “necesitamos un marcador láser para PCB” a una ruta de fuente específica, campo óptico, estrategia de utillaje / visión, método de manipulación, método de verificación y configuración de máquina fuera de línea o en línea.
- Tipo de placa, dimensiones y si está desnuda, es flexible, de núcleo metálico, cerámica o ensamblada.
- Superficie exacta de marcado, color / acabado de la máscara de soldadura y variantes relevantes de proveedor o lote
- Contenido del marcado, formato del código, tamaño de código objetivo y cualquier requisito de clasificación / legibilidad
- Área de marcado disponible, características subyacentes / cercanas y reglas de exclusión
- Panelización, consideraciones de planitud / alabeo y método de carga
- Rendimiento requerido o ciclo de la estación y patrón de cambio
- Punto de producción para el marcado, procesos posteriores y momento de la verificación
- Requisitos de interfaz de MES / base de datos / cámara / pasa-no pasa
- Muestras que representan las variantes reales que deben calificarse
Preguntas frecuentes
¿Se puede realizar un marcado láser sobre máscara de soldadura verde sin dañar la placa?
Sí — la máscara de soldadura verde es la superficie más común para el marcado láser de PCB, y normalmente se puede lograr una marca limpia y legible con los parámetros correctos. El resultado depende del color y el grosor de la máscara y del lote de la placa, por lo que debe confirmarse en una muestra real de placa.
¿Por qué se recomienda a menudo el láser UV para el marcado de PCB?
La luz UV es fuertemente absorbida por muchas tintas de máscara de soldadura y superficies poliméricas, lo que produce una marca limpia y de alto contraste con una zona afectada por el calor más pequeña que la de las fuentes infrarrojas. Es por eso que suele ser la primera dirección que se evalúa para superficies de máscara, flexibles y cerámicas — la receta final aún debe confirmarse con muestras.
¿Puede un láser de fibra marcar sobre PCB de cobre o con núcleo de aluminio?
Los láseres de fibra marcan bien las superficies metálicas expuestas, por lo que pueden ser una dirección razonable para objetivos de cobre, de núcleo de aluminio o de rigidizador metálico. En superficies con máscara de soldadura, la longitud de onda infrarroja se absorbe con menos eficiencia y el calor puede acumularse, así que una fuente de fibra sobre una máscara debe evaluarse en la placa real en lugar de darse por supuesta.
¿Cuál es el código QR o Data Matrix más pequeño que se puede marcar en un PCB?
El tamaño mínimo de código legible depende del tamaño de punto, la óptica de marcado, el contraste de la superficie y el hardware de escaneo utilizado; depende de la configuración. Para el tamaño y el grado de código requeridos, la respuesta práctica se confirma marcando y leyendo muestras en su placa real.
¿Sobrevive el marcado láser al reflow y al lavado?
Las marcas láser son modificaciones permanentes de la superficie en lugar de capas impresas, por lo que generalmente sobreviven a los procesos de soldadura y limpieza, pero la supervivencia exacta depende de la superficie, la profundidad o el contraste de la marca y las temperaturas del proceso. La legibilidad debe verificarse después de sus pasos reales de producción.
¿Se puede integrar el marcado láser con MES para trazabilidad en línea?
Sí — una estación en línea puede recibir valores de código del MES o de una base de datos, marcar cada placa, verificar el código y devolver el resultado al sistema. Se trata de una integración a nivel de proyecto que depende de la disposición de su línea, el entorno de control y los requisitos de datos.
¿Listo para evaluar el marcado láser de PCB y PCBA para su línea?
Envíe el tipo de placa, el color de la máscara de soldadura, el contenido de la marca y el tamaño objetivo del código, y revisaremos la aplicación, confirmaremos la dirección del láser y prepararemos una prueba de marcado de muestra.