
Guía de tecnología de láser de fibra
Tecnología de marcado con láser de fibra
El marcado con láser de fibra utiliza un láser de infrarrojo cercano generado y amplificado en un medio de ganancia de fibra óptica, y luego dirige y enfoca ese haz sobre una pieza de trabajo para crear una respuesta controlada del material. En el marcado industrial, la tecnología es especialmente adecuada para los metales porque combina una fuente de fibra compacta, un escaneo rápido con galvanómetros, un punto enfocado pequeño y una ventana de proceso que puede producir contraste permanente, marcas por recocido, eliminación de recubrimiento o eliminación de material según la aplicación.
Un material no se considera apto para el marcado con láser de fibra mediante una simple verificación de sí o no. Un proceso viable depende del material exacto, el estado de la superficie, la marca requerida, la configuración óptica y las condiciones de pulso y escaneo, y debe repetirse sin calor, daño, distorsión ni tiempo de ciclo inaceptables.
Tecnología de láser de fibra en 30 segundos
| Pregunta | Respuesta práctica |
|---|---|
| ¿Qué es un láser de fibra? | Un láser que genera y amplifica luz en un medio de ganancia de fibra óptica dopada. |
| ¿Qué longitud de onda se usa comúnmente para el marcado? | Salida en infrarrojo cercano, comúnmente alrededor de 1.06 μm. La longitud de onda nominal exacta depende de la fuente. |
| ¿Dónde es más potente? | Marcado industrial de metales y aplicaciones selectas en materiales recubiertos, enchapados y polímeros. |
| ¿Qué puede producir? | Contraste superficial, recocido, grabado, ablación, eliminación de recubrimiento, números de serie, logotipos, códigos QR y marcas Data Matrix. |
| ¿Qué controla realmente el resultado? | El material y el estado de la superficie, junto con el comportamiento del pulso, la potencia media, la frecuencia, la velocidad de escaneo, el espaciado de líneas, el enfoque, la elección de lente y el número de pasadas. |
| ¿Siempre es mejor tener más vatios? | No. La potencia en vatios cambia la capacidad de proceso disponible, pero no define por sí sola la calidad del marcado. |
| ¿Cuándo se debe comparar con otro láser? | Compare UV para plásticos sensibles al calor o dependientes de la formulación, CO₂ para muchos materiales orgánicos, y fuentes UV o verdes cuando los materiales transparentes o sensibles a la longitud de onda estrechan la ventana de proceso del láser de fibra. |
¿Qué es la tecnología de marcado con láser de fibra?
“Láser de fibra” describe la arquitectura de la fuente láser. “Marcado láser” describe el proceso de fabricación realizado en la pieza de trabajo. Por lo tanto, un láser de fibra puede usarse para marcado, grabado, ablación y otras tareas de procesamiento de superficies, mientras que otras familias de fuentes láser pueden realizar algunas de las mismas categorías de proceso mediante diferentes características de longitud de onda y pulso.
¿Qué hace que un láser sea un láser de fibra?
En un láser de fibra, el medio de ganancia es fibra óptica dopada con un elemento de tierras raras. La fibra dopada con iterbio se utiliza ampliamente en fuentes de marcado industriales de infrarrojo cercano. Los diodos de bombeo inyectan energía óptica en la fibra dopada, donde la luz se amplifica antes de que la salida se entregue al cabezal de marcado.
La arquitectura de la fuente determina el rango de longitud de onda y el comportamiento de los pulsos disponibles para el proceso. Esas características de la fuente interactúan entonces con la velocidad de escaneo, el enfoque, el tamaño del campo y el propio material.
Marcado con láser de fibra frente al marcado con láser en general
El marcado con láser es una categoría de proceso más amplia. La fibra es una familia de fuentes dentro de esa categoría. Los sistemas láser UV, CO₂ y verde utilizan arquitecturas de fuente y longitudes de onda diferentes, lo que cambia la intensidad con la que un material dado interactúa con el haz y cuán amplia puede ser la ventana de proceso utilizable.
«Marcado con láser» y «marcado con láser de fibra» no son términos intercambiables. Un material puede ser marcable por láser sin ser una buena opción para una fuente de fibra de infrarrojo cercano.
MOPA dentro de la familia de láser de fibra: MOPA es una arquitectura de láser de fibra pulsado con mayor capacidad de control de pulsos. Sigue siendo un láser de fibra; la distinción práctica es el rango de control de pulsos disponible, que puede afectar la ventana de proceso para aplicaciones de marcado específicas.
¿Cómo funciona un sistema de marcado láser de fibra?
El proceso puede entenderse como una cadena: la energía de bombeo entra en la fibra dopada, el haz láser se genera y amplifica, el cabezal de marcado dirige el haz, la lente de enfoque lo concentra sobre la pieza de trabajo, y el material convierte parte de esa energía óptica en una respuesta térmica o física.
Generación y amplificación del haz láser
Los diodos de bombeo suministran energía a la fibra dopada. Dentro de la fibra, la emisión estimulada amplifica la luz hasta que la fuente produce una salida láser controlada. Las fuentes de marcado industriales suelen funcionar en régimen pulsado porque la sincronización de los pulsos y la entrega de energía brindan al proceso un control adicional sobre el contraste, el calentamiento y la eliminación de material.
La fuente no determina por sí sola la marca final. Define la energía y el comportamiento de los pulsos disponibles; el sistema óptico y la estrategia de escaneo determinan cómo se coloca esa energía sobre la superficie.
Dirigir el haz a través de la pieza de trabajo
La mayoría de los marcadores de fibra industriales utilizan espejos accionados por galvanómetros para dirigir el haz rápidamente en dos ejes. La pieza puede permanecer estacionaria mientras el haz traza texto, logotipos, códigos o áreas rellenas dentro del campo disponible.
Esta arquitectura admite trabajos de identificación de alta velocidad, pero la capacidad del cabezal de escaneo no debe confundirse con el tiempo de ciclo final. Un número de serie superficial y un logotipo grabado en profundidad pueden usar el mismo sistema galvo, aunque requieren exposición, densidad de tramado, número de pasadas y tiempo de proceso muy diferentes.
Enfoque del haz
El haz dirigido pasa a través de una lente de enfoque, comúnmente una lente F-theta, antes de llegar a la pieza de trabajo. La elección de la lente afecta el campo de marcado utilizable, la distancia de trabajo, el comportamiento del punto y la densidad de energía alcanzable en la superficie.
Un campo más grande puede ser útil para piezas más grandes o dispositivos de sujeción con múltiples piezas, pero el sistema óptico implica compensaciones. El tamaño del campo, el tamaño del punto, la resolución y la intensidad del proceso no pueden tratarse como especificaciones independientes. Una configuración seleccionada solo para el campo más grande puede reducir el margen de proceso disponible para detalles finos o eliminación de material exigente.
Convertir la energía láser en una marca
Cuando el haz enfocado llega a la superficie, el material absorbe parte de la energía incidente. Según el material y la forma en que se entrega la energía, el resultado puede abarcar desde un cambio visual en la superficie con eliminación mínima hasta fusión, vaporización o eliminación de un recubrimiento o sustrato.
Por lo tanto, la marca es una respuesta controlada del material. El “marcado por fibra” no es un único mecanismo. El recocido, el contraste superficial, la ablación de recubrimientos y el grabado requieren condiciones de entrega de energía diferentes incluso cuando se utiliza la misma familia de láser.
¿Por qué la tecnología láser de fibra es tan eficaz para el marcado de metales?
Los sistemas de láser de fibra se utilizan ampliamente para metales industriales porque las fuentes de fibra de infrarrojo cercano pueden enfocarse en un punto pequeño, escanearse rápidamente y funcionar en condiciones de proceso que son útiles para muchas superficies metálicas. Su utilidad proviene de la combinación de longitud de onda, entrega del haz, densidad de energía enfocada y exposición controlable, más que de una única especificación por sí sola.
La salida en infrarrojo cercano es un sólido punto de partida industrial para muchos metales
Muchos metales de ingeniería comunes pueden procesarse eficazmente con energía de láser de fibra de infrarrojo cercano. El acero inoxidable, los aceros al carbono y aleados, el aluminio, el titanio, las aleaciones de níquel y muchas superficies recubiertas o chapadas son candidatos frecuentes.
Eso no significa que todos los metales se comporten de la misma manera. La reflectividad, la conductividad térmica, la composición de la aleación, el acabado superficial, el estado del óxido, el espesor del recubrimiento y la marca requerida cambian el resultado. El cobre y el latón, por ejemplo, pueden requerir una ventana de proceso más estrecha o desarrollada con más cuidado que muchos aceros.
El cobre es un ejemplo útil de por qué “la fibra puede marcar metal” es una regla demasiado amplia. Su alta reflectividad y su alta conductividad térmica hacen que el acoplamiento útil de energía sea más exigente que en muchos aceros. En la práctica, la intensidad enfocada y las condiciones de pulso pueden importar más que la potencia media por sí sola, por lo que las aplicaciones con cobre deben validarse en la aleación real, el acabado real y la marca requerida.
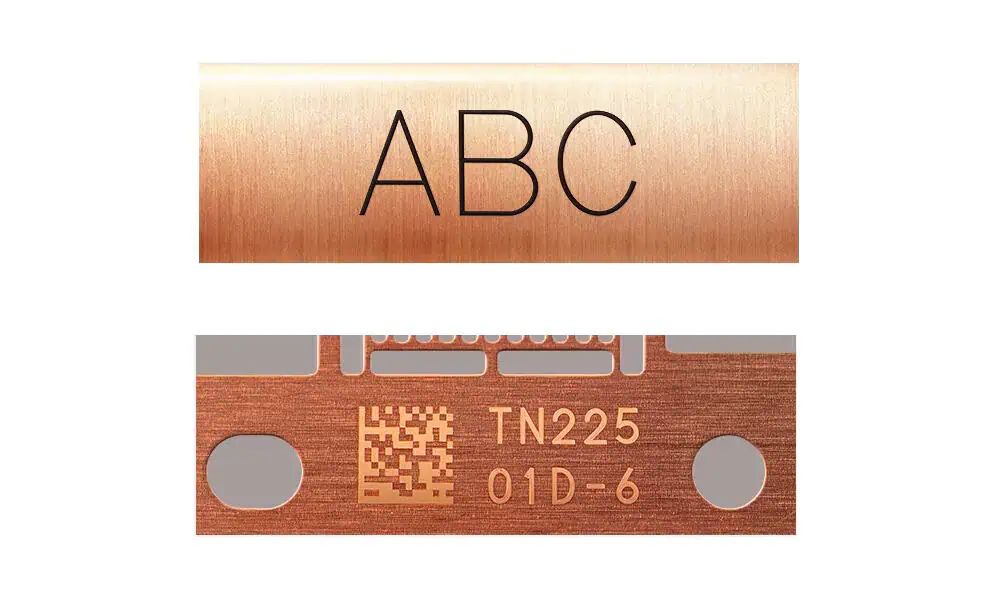
Un punto enfocado pequeño crea una densidad de energía local útil
Concentrar el haz en un punto pequeño permite crear texto fino y códigos compactos, pero la misma concentración óptica también puede facilitar la eliminación de material cuando la aplicación requiere grabado o ablación.
Un punto más pequeño y una mayor intensidad local no son automáticamente mejores. Un proceso de producción puede necesitar más área de campo, más tolerancia de enfoque o una cobertura más estable en lugar del tamaño de característica teórico más pequeño. La selección óptica debe seguir los criterios de aceptación reales.
El escaneo con galvanómetro permite un marcado digital rápido
Debido a que el haz puede redirigirse electrónicamente a alta velocidad, los sistemas de fibra son muy adecuados para datos variables como números de serie, códigos de fecha, logotipos, códigos QR y símbolos Data Matrix. No hay ninguna herramienta física que cambiar cuando el contenido digital cambia.
Sin embargo, el rendimiento útil del proceso completo todavía incluye el tiempo de exposición, la carga, el posicionamiento, el enfoque, la extracción, la inspección y cualquier pasada repetida. El direccionamiento rápido del haz no puede compensar una ventana de proceso que requiere un aporte de calor excesivo o muchas pasadas para lograr el resultado objetivo.
¿Qué materiales puede marcar un láser de fibra?
La idoneidad del material debe juzgarse por el resultado requerido en la superficie real, no por un nombre genérico de material. El mismo sustrato puede ser un candidato sólido para un mecanismo de marcado y un candidato deficiente para otro.
| Material o superficie | Idoneidad típica para láser de fibra | Resultados comunes | Cualificación principal |
|---|---|---|---|
| Acero inoxidable | Fuerte | Contraste, recocido, grabado, marcas de trazabilidad | El grado, el acabado, la apariencia requerida y los requisitos relacionados con la corrosión pueden cambiar la ventana de proceso aceptable. |
| Acero al carbono y aleado | Fuerte | Identificación, contraste, grabado | El tratamiento superficial, la condición del óxido y la profundidad requerida son importantes. |
| Aluminio | Fuerte | Contraste, grabado, códigos | La aleación y el acabado superficial pueden alterar de manera significativa el contraste y el comportamiento de eliminación. |
| Aluminio anodizado | Potente para muchas tareas de marcado | Marcado de alto contraste, eliminación selectiva de capas | El tipo de capa anodizada, el color y el espesor afectan el resultado. |
| Titanio | Fuerte | Contraste, apariencia recocida, grabado | La respuesta térmica y los requisitos cosméticos deben controlarse. |
| Aleaciones base níquel | Generalmente resistentes | Identificación y grabado | Confirme la aleación exacta y los criterios de aceptación. |
| Cobre | Depende de la aplicación | Contraste o grabado | La reflectividad y la conductividad térmica pueden reducir el margen del proceso; valide el material y el resultado reales. |
| Metales recubiertos o chapados | Depende de la aplicación | Eliminación del recubrimiento, contraste, sustrato expuesto | El recubrimiento y el sustrato deben evaluarse como un solo sistema. |
| Plásticos de ingeniería seleccionados | Depende de la aplicación | Cambio de color, contraste, modificación superficial limitada | La química de polímeros, los pigmentos, las cargas y los aditivos sensibles al láser dominan la respuesta. |
Los candidatos fuertes siguen siendo específicos de cada aplicación
El acero, el acero inoxidable, el aluminio, el titanio y muchos metales recubiertos son candidatos comunes para el láser de fibra, pero la compatibilidad del material es solo el primer filtro. Un proceso destinado a crear una apariencia recocida no es el mismo proceso que uno destinado a eliminar material. El resultado requerido determina qué parte de la ventana de proceso del láser de fibra es importante.
Los materiales condicionales necesitan validación en superficies reales
El cobre, el latón, las superficies chapadas y determinados plásticos merecen más cautela porque pequeños cambios en el estado de la superficie o en la formulación pueden alterar significativamente la respuesta. En el caso de los plásticos, en particular, el nombre de una familia de polímeros a menudo no es suficiente. Los pigmentos, las cargas, los colorantes y los aditivos sensibles al láser pueden decidir si el material desarrolla un contraste utilizable, se funde, forma espuma o muestra poca respuesta.
¿Qué tipos de marcas puede producir un láser de fibra?
Un láser de fibra puede producir varias clases de resultados diferentes, y cada una depende de una respuesta diferente del material. La configuración del proceso debe elegirse según la función requerida de la marca en lugar de una única receta genérica de «parámetros de fibra».
Marcado de contraste superficial
Para trabajos de identificación, el objetivo suele ser crear un cambio óptico visible sin eliminar intencionadamente mucho material. El criterio de aceptación puede ser la legibilidad humana, la legibilidad por máquina o un nivel de contraste definido. Estos son requisitos diferentes y no deben tratarse como equivalentes.
Recocido
En metales adecuados como el acero inoxidable o el titanio, la exposición térmica controlada puede crear un cambio visible relacionado con el óxido mientras se minimiza la eliminación intencionada de material. La ventana útil está limitada por el calor: una exposición demasiado baja puede producir un contraste débil, mientras que una exposición excesiva puede crear un cambio superficial no deseado, daños o un resultado que ya no se comporta como una marca recocida.
No toda marca oscura en el metal es una marca de recocido. El recocido depende de un material que pueda desarrollar una respuesta de color visible relacionada con el óxido bajo calentamiento controlado; los aceros y el titanio son candidatos comunes, mientras que el aluminio y muchos metales no ferrosos requieren un mecanismo de marcado diferente. El mecanismo debe identificarse a partir de la respuesta del material, no solo por su apariencia.
Grabado y eliminación de material
Cuando el proceso debe crear profundidad medible, la entrega de energía se desplaza hacia la eliminación de material. Las pasadas repetidas pueden aumentar la profundidad, pero también aumentan el tiempo de ciclo y el calor acumulado. Esto crea una compensación práctica entre la tasa de eliminación, la calidad del borde, la textura superficial, la carga térmica y el rendimiento.
Por esa razón, “agregar más pasadas” no es una estrategia de grabado completa. La velocidad de escaneo, el comportamiento del pulso, el tramado, el enfoque y la eficiencia de eliminación de cada pasada importan.
Ablación y eliminación de recubrimientos
Los láseres de fibra se pueden usar para eliminar pintura, capas anodizadas, recubrimientos u otros tratamientos superficiales cuando el recubrimiento responde de manera diferente al sustrato. La selectividad es el requisito clave: debe llegar suficiente energía a la capa que se va a eliminar mientras el daño al sustrato permanece dentro del límite de aceptación.
Un resultado de aspecto limpio no es suficiente si el sustrato se ha sobrecalentado, rugosizado o adelgazado más allá de lo que permite la aplicación.
Marcado en negro y de alto contraste
Las marcas de alto contraste y negras son posibles en materiales seleccionados, pero no son resultados universales de todo láser de fibra. La apariencia alcanzable depende del material, el acabado superficial, el comportamiento del pulso de la fuente, el enfoque, la estrategia de escaneo y el ancho de la ventana de proceso estable.
Códigos de trazabilidad y datos variables
Los números de serie, el texto, los logotipos, los códigos QR y los símbolos Data Matrix son aplicaciones comunes del láser de fibra porque los sistemas galvo pueden cambiar el contenido digital sin cambiar el utillaje físico. Para los códigos legibles por máquina, la apariencia visual por sí sola no es suficiente: la definición de celda, el contraste, la distorsión, la reflexión superficial y cualquier método de calificación requerido deben considerarse en la validación.
Si el plano, la especificación del cliente o el sistema de trazabilidad exigen una verificación formal de un código 2D marcado directamente en la pieza, la aceptación debe vincularse al método de calificación especificado en lugar de a un “aprobado” de un lector de mano.” ISO/IEC 29158, comúnmente conocido como AIM DPM, es el marco de la industria utilizado para la evaluación de la calidad del marcado directo de piezas.

¿Qué parámetros controlan realmente el marcado con láser de fibra?
El marcado con láser de fibra es un proceso acoplado. El error más importante que se debe evitar es tratar cada parámetro como si tuviera un efecto aislado. El resultado visible proviene de cómo la fuente, la óptica, el movimiento y el material interactúan en el tiempo y en el área.
Para un tren de pulsos regular, la potencia media ≈ energía del pulso × frecuencia de repetición. Esto no significa que todas las fuentes comerciales mantengan constante la energía del pulso en todo su rango de frecuencias; la arquitectura de la fuente y los límites operativos siguen siendo importantes. La relación también muestra por qué la potencia media, la energía del pulso y la frecuencia de repetición no deben tratarse como tres controles independientes que puedan maximizarse todos al mismo tiempo. Para un análisis más detallado de la interacción, consulte la Guía de ancho de pulso y frecuencia. Guía de ancho de pulso y frecuencia.
| Variable | Qué cambia directamente | Por qué es importante en la práctica |
|---|---|---|
| Potencia promedio | Energía disponible por unidad de tiempo | Cambia la capacidad del proceso y el posible rendimiento, pero no define por sí solo la calidad. |
| Energía del pulso | Energía entregada en cada pulso | Cambia la respuesta local del material y la intensidad de remoción. |
| Frecuencia de repetición | Temporización y espaciado de pulsos para una condición de escaneo dada | Cambia la superposición, la distribución de energía y la acumulación de calor. La relación exacta depende de la arquitectura de la fuente. |
| Ancho de pulso | Duración de la entrega de energía cuando la fuente permite controlarla | Cambia el comportamiento de la potencia pico y térmico; el rango de control disponible depende de la fuente de fibra. |
| Velocidad de escaneo | Con qué rapidez se mueve el haz sobre la superficie | Cambia la exposición por unidad de longitud, el espaciado de pulsos, el aporte de calor, la profundidad y el tiempo de ciclo. |
| Espaciado de relleno | Distancia entre líneas de relleno adyacentes | Cambia el solapamiento de líneas, la uniformidad del relleno, el calor acumulado y el tiempo de procesamiento. |
| Posición de enfoque | Tamaño del punto y densidad de energía en la pieza de trabajo | Cambia la intensidad del proceso, la nitidez y la tolerancia a la variación de altura de la pieza. |
| Lente y tamaño de campo | Campo óptico, distancia de trabajo y comportamiento del punto | Crea una compensación entre el área de marcado, la resolución y la intensidad del proceso. |
| Número de pasadas | Exposición repetida de la misma geometría | Puede aumentar la profundidad o el efecto acumulativo, pero también incrementa el calor y el tiempo de ciclo. |
La potencia es una variable de capacidad, no una puntuación de calidad
Una fuente de mayor potencia en vatios proporciona al proceso más energía disponible por unidad de tiempo, lo que puede ser valioso para la tasa de eliminación o el rendimiento. No garantiza una marca más limpia, más oscura, más nítida o más estable. Si la energía se entrega con una superposición, un enfoque o un equilibrio térmico incorrectos, la potencia adicional puede simplemente empujar el proceso fuera de la ventana aceptable más rápido.
Una fuente de 50 W no es automáticamente mejor que una de 30 W solo porque su potencia nominal sea mayor. La fuente correcta es la que proporciona suficiente margen de proceso para el resultado y el tiempo de ciclo requeridos.
La frecuencia y la velocidad de escaneo controlan conjuntamente el espaciado de los pulsos
La frecuencia de repetición describe con qué frecuencia se emiten los pulsos, mientras que la velocidad de escaneo describe cuánto se desplaza el haz a lo largo del tiempo. Esas dos variables juntas determinan con qué proximidad se colocan los pulsos sucesivos a lo largo de la trayectoria de escaneo. Como estimación de primer orden, el avance de pulso a pulso a lo largo de la dirección de escaneo es la velocidad de escaneo dividida por la frecuencia de repetición.
Por ejemplo, a 2.000 mm/s, 80 kHz corresponden a unos 25 µm de avance del haz entre pulsos, mientras que 20 kHz corresponden a unos 100 µm. Que esos pulsos se solapen aún depende del tamaño de spot efectivo, pero el ejemplo deja clara la relación: aumentar la velocidad sin suficiente frecuencia de repetición puede convertir una línea de aspecto continuo en marcas de pulso separadas.
Un espaciado de pulsos más cercano aumenta el solapamiento y puede elevar la interacción acumulada o el calor. Un espaciado más amplio puede reducir el solapamiento y dejar un resultado más débil o discontinuo. Por lo tanto, la frecuencia no debe juzgarse simplemente como “alta” o “baja”; lo que importa es si la combinación de frecuencia y velocidad coloca energía en la superficie de una manera que coincida con el mecanismo requerido.
El espaciado de tramado y el tamaño de spot controlan conjuntamente el solapamiento de área
Los gráficos rellenos, logotipos o áreas grabadas normalmente se crean a partir de líneas de escaneo adyacentes. Si el espaciado de tramado es demasiado grande en relación con el spot efectivo, el relleno puede volverse visiblemente rayado o incompleto. Si es innecesariamente estrecho, aumentan el solapamiento, el tiempo de procesamiento y el calor acumulado.
El tramado también es una variable directa del tiempo de ciclo: reducir el espaciado entre líneas aumenta el número de líneas de escaneo necesarias para rellenar la misma área. Por eso, un tramado más estrecho debería justificar su tiempo de procesamiento adicional mediante una mejora medible en cobertura, contraste o eliminación, y no simplemente tratarse como “mayor calidad”.”
Esta relación es una de las razones por las que un valor de tramado no puede transferirse de forma segura entre diferentes lentes o condiciones de enfoque sin validación. El spot óptico y el espaciado entre líneas pertenecen al mismo problema de cobertura.
La selección de la lente y el enfoque cambian más que la nitidez
El enfoque afecta el tamaño del punto y la densidad de energía, por lo que cambia directamente la intensidad con que responde el material. La elección de la lente establece el compromiso óptico más amplio entre el tamaño del campo, el comportamiento del punto y la densidad de energía, junto con la distancia de trabajo. En los sistemas de marcado prácticos, aumentar el campo disponible normalmente significa pasar a una distancia focal diferente, lo que también puede cambiar el tamaño nominal del punto y la profundidad de enfoque.
Un campo más grande puede mejorar la cobertura de los dispositivos de sujeción o el acceso a las piezas, pero un campo diferente cambia las condiciones en las que el haz llega a la superficie. Si el proceso ya opera cerca del límite de su rango aceptable de densidad de energía, cambiar la lente o el enfoque puede alterar el resultado incluso cuando todos los parámetros del software permanecen sin cambios.
El número de pasadas cambia tanto el historial térmico como la profundidad
Las pasadas repetidas pueden profundizar el grabado o reforzar la modificación superficial acumulativa, pero cada pasada también cambia el historial térmico de la pieza de trabajo. Más pasadas pueden aumentar la rugosidad, ampliar la zona afectada por el calor, cambiar la calidad del borde y prolongar el tiempo de ciclo.
El proceso debe equilibrar la eliminación o el contraste por pasada con la carga térmica total y el tiempo de producción generados por las pasadas repetidas.
¿Cómo se establece una ventana de proceso estable para el láser de fibra?
Una sola muestra atractiva no es suficiente para definir un proceso de producción. Una ventana de proceso estable es un rango de condiciones que sigue cumpliendo los criterios de aceptación cuando se producen variaciones normales en el material, la superficie, el posicionamiento y el enfoque.
Defina los criterios de aceptación antes de cambiar los parámetros
Comience por definir qué debe hacer la marca. Según la aplicación, eso puede incluir contraste legible, calidad del código, profundidad de grabado, eliminación mínima del sustrato, ausencia de distorsión inaceptable, una apariencia cosmética específica, restricciones relacionadas con la corrosión, tiempo de ciclo o un límite en la zona afectada por el calor.
Sin una condición definida de aprobación o rechazo, las pruebas de parámetros se convierten fácilmente en una búsqueda de la muestra visualmente más llamativa en lugar del proceso de fabricación más útil.
Cambie las variables de una manera que revele la causa y el efecto
El desarrollo del proceso es más fácil de interpretar cuando las variables que controlan el mecanismo se cambian de forma sistemática mientras el resto de la prueba permanece lo suficientemente estable como para revelar la causa y el efecto.
Por ejemplo, si el problema es una cobertura débil o discontinua, la interacción relevante puede ser la velocidad de escaneo, la frecuencia de repetición, el tamaño del punto y el tramado. Si el problema es un daño térmico excesivo durante el grabado, la combinación crítica puede ser la entrega de energía, la estrategia de escaneo, el número de pasadas y el tiempo de enfriamiento entre exposiciones repetidas. La prueba debe diseñarse en torno al modo de falla en lugar de en torno a una lista genérica de parámetros.
Busque margen, no solo la configuración que mejor aspecto tenga
Una configuración que funcione solo a una altura de enfoque exacta o en una condición superficial exacta es frágil. Un proceso de producción debe tolerar la variación que introducirán la pieza real y el dispositivo de sujeción.
Eso significa probar alrededor de la condición seleccionada, no solo en ella. Si pequeños cambios en el foco, el acabado superficial o la posición de la pieza hacen que la marca falle de inmediato, la ventana de proceso es demasiado estrecha incluso si la muestra nominal parece excelente.
Validar la repetibilidad en piezas representativas
La validación final debe usar material y geometría representativos de la producción. La variación relevante puede incluir el lote del material, el espesor del recubrimiento, el acabado superficial, la altura de la pieza, la repetibilidad del utillaje, la contaminación y las operaciones de fabricación previas.
Si la marca debe seguir siendo legible después de operaciones posteriores, como granallado, recubrimiento, pasivación, limpieza agresiva u otro tratamiento superficial, la validación también debe incluir esas operaciones. Un código Data Matrix que se lee correctamente justo después del marcado aún no ha demostrado que seguirá siendo legible en el punto donde el cliente realmente lo escanea.
El objetivo es un proceso repetible que se mantenga dentro de la ventana de aceptación, no una única probeta perfecta.
¿Cuáles son las fortalezas y limitaciones de la tecnología de láser de fibra?
| Fortaleza | Limitación o salvedad |
|---|---|
| Muy adecuado para muchos metales industriales | La aleación, el acabado, el recubrimiento y el resultado requerido siguen cambiando la ventana de proceso. |
| Haz fino y enfocado para detalles y códigos compactos | El tamaño de campo, el tamaño de punto y la tolerancia de enfoque implican compensaciones ópticas. |
| Marcado digital rápido basado en galvo | La eliminación profunda, los rellenos densos o las pasadas múltiples pueden dominar el tiempo de ciclo. |
| Admite tanto la modificación de la superficie como la eliminación de material | Esos mecanismos requieren condiciones de exposición diferentes; un único conjunto de parámetros no sirve para todos los resultados. |
| Identificación permanente directa de la pieza | La legibilidad, la apariencia y la durabilidad aún deben validarse en la superficie real. |
| Baja demanda de consumibles rutinarios en el proceso de marcado | La óptica, la extracción, los dispositivos de sujeción, el control de enfoque y las medidas de seguridad siguen siendo parte de los requisitos del sistema. |
¿Cuándo no es el láser de fibra la primera opción?
La fibra es una opción predeterminada sólida para muchas aplicaciones en metal, pero la selección de la longitud de onda debe seguir el material y el resultado, no la costumbre.
Plásticos altamente sensibles al calor
Algunos polímeros tienen una ventana térmica estrecha y pueden fundirse, deformarse, formar espuma o decolorarse bajo exposición al infrarrojo cercano antes de lograr una marca limpia. En aplicaciones donde la prioridad es el marcado fino con un efecto térmico limitado, una longitud de onda diferente como Tecnología de láser UV puede proporcionar una ventana de proceso más útil. La formulación exacta del polímero todavía tiene que evaluarse.
Vidrio y materiales transparentes
El marcado estándar con fibra de infrarrojo cercano no es la opción predeterminada para muchos materiales transparentes. Si la pieza de trabajo no se acopla de manera eficiente con la longitud de onda en las condiciones requeridas, otra familia de láser podría ser más apropiada. Las fuentes UV o verdes son candidatas de comparación habituales cuando la transparencia o la absorción específica de la longitud de onda son importantes.
Sustratos orgánicos
La madera, el papel, el cuero, muchos tejidos y otros materiales orgánicos se asocian comúnmente con procesamiento con láser de CO₂ en lugar del marcado estándar con fibra. Su comportamiento de absorción y los efectos deseados del proceso son lo suficientemente diferentes como para que forzar una solución con fibra pueda crear una ventana de proceso innecesariamente estrecha o inestable.
¿Es la tecnología de láser de fibra adecuada para su aplicación?
La fibra suele ser un punto de partida sólido cuando la pieza de trabajo es metal o una superficie recubierta compatible, la marca debe ser permanente, el contenido es digital o variable, y el resultado requerido se puede lograr mediante modificación superficial controlada, recocido, ablación o grabado.
La fibra es menos claramente preferible cuando el material es transparente, muy sensible al calor, predominantemente orgánico o altamente dependiente de la absorción específica de la longitud de onda. En esos casos, una directa Fibra vs UV o Fibra vs CO₂ comparación es más útil que aumentar la potencia del láser de fibra y esperar que el proceso se vuelva aceptable.
Elija la tecnología a partir de la aplicación completa: material y acabado exactos, mecanismo de marcado requerido, tamaño de la característica, campo óptico, objetivo de ciclo, tolerancia del proceso y evidencia de que el resultado permanece estable en piezas representativas.
Preguntas frecuentes sobre tecnología de láser de fibra
¿Qué es la tecnología de marcado con láser de fibra?
El marcado con láser de fibra utiliza un láser generado y amplificado en un medio de ganancia de fibra óptica dopada, y luego escanea y enfoca ese haz sobre una pieza de trabajo para crear una modificación superficial controlada o un resultado de eliminación de material. Las fuentes de marcado industrial suelen operar en la región del infrarrojo cercano y se utilizan ampliamente para metales.
¿Por qué se utilizan comúnmente los láseres de fibra para el marcado de metales?
La combinación de salida en el infrarrojo cercano, un punto focal pequeño, escaneo rápido con galvo y exposición controlable proporciona una ventana de proceso útil para muchos metales de ingeniería. El resultado exacto aún depende de la aleación, el estado de la superficie, la óptica y el mecanismo de marcado requerido.
¿Qué materiales puede marcar un láser de fibra?
Los candidatos comunes incluyen acero inoxidable, aceros al carbono y aleados, aluminio, aluminio anodizado, titanio, aleaciones de níquel y muchos metales recubiertos. El cobre, el latón, las superficies chapadas y algunos plásticos seleccionados también pueden ser adecuados, pero a menudo necesitan una validación más específica para cada aplicación.
¿Puede un láser de fibra grabar además de marcar?
Sí. Los láseres de fibra pueden crear marcas superficiales visuales y también pueden eliminar material. La profundidad de grabado depende del material, el comportamiento de la fuente, el enfoque, la estrategia de escaneo, el sombreado y el número de pasadas. Un grabado más profundo generalmente aumenta el tiempo de ciclo y el calor acumulado.
¿Es siempre mejor más potencia de láser de fibra?
No. Una mayor potencia aumenta la capacidad de proceso disponible, pero no mejora automáticamente el contraste, el detalle, la calidad del borde ni la estabilidad del proceso. La entrega de energía, el solapamiento, la óptica, el enfoque y la respuesta del material siguen siendo decisivos.
¿Cuándo debería considerarse otra tecnología láser?
Otra longitud de onda debería compararse cuando el sustrato es altamente sensible al calor, transparente, predominantemente orgánico o está mal adaptado a la ventana de proceso de infrarrojo cercano. Los láseres UV, CO₂ y verdes resuelven diferentes problemas de interacción con el material y deben evaluarse frente a la aplicación real en lugar de como simples sustitutos de mayor o menor potencia de láser de fibra.