
Marquage laser pour métaux et alliages
Utilisez la famille de métaux, l'état de surface et le résultat de marquage requis pour cibler la voie laser avant de choisir une machine. Ce hub vous aide à comparer les métaux courants, à comprendre ce qui modifie la fenêtre de process et à identifier quand un test d'échantillon en conditions de production est nécessaire.
Demander un devis Demande OEM et personnaliséeMétal + état de surface + objectif de marquage définissent le procédé de départ
“ Métal ” ne suffit pas pour choisir un procédé de marquage laser. Le même alliage peut se comporter différemment après polissage, passivation, anodisation, peinture, revêtement galvanique, oxydation ou traitement thermique, et la gamme correcte change aussi selon le résultat recherché.
Pour de nombreuses tâches de marquage sur métal, le laser à fibre ou le laser à fibre MOPA constitue une voie de départ pratique. Le laser vert ou le laser UV peuvent également être évalués lorsque l'absorption, l'apport thermique, la taille des motifs ou un système de surface spécifique rendent la voie proche infrarouge moins adaptée. La sélection finale doit s'appuyer sur la pièce de production réelle et les critères d'acceptation plutôt que sur le seul nom du matériau.
Retour à tous les matériaux de marquage laser.
Identifier la famille de métal
Confirmer la famille d'alliage ou de substrat réelle plutôt que de se fier uniquement à une désignation générale telle que “ acier ” ou “ aluminium ”.”
Identifier le système de surface
Déterminer si le laser interagit avec du métal nu, un oxyde, un revêtement, une couche déposée par placage ou une surface finie.
Définir le résultat accepté
Distinguer l'apparence de la fonction : le contraste sombre, la lisibilité du code, la profondeur mesurée, l'enlèvement de couche et la durabilité du marquage sont des objectifs différents.
Comparer la famille de métaux avant de choisir la voie laser
Utilisez cette matrice pour une première sélection. Elle ne remplace pas le test d'échantillon, mais elle indique quelles variables sont les plus susceptibles de modifier le contraste, la profondeur, l'apport thermique ou la qualité de surface.
| Famille de métal | Détails de surface à confirmer | Objectifs de marquage courants | Route de départ | Ce qui peut modifier la décision |
|---|---|---|---|---|
| Acier inoxydable | Nuance, finition brossée ou polie, passivation, état d'oxydation | Contraste foncé, identifiants, attaque peu profonde, gravure | Fiber / MOPA sont des points de départ courants | Finition, exigences de corrosion, apport thermique et contraste requis |
| Aluminium | Surface brute, anodisée, peinte, thermolaquée ou avec revêtement galvanique | Codes, contraste, gravure, décapage de revêtement | Fibre / MOPA pour de nombreuses tâches ; la voie change lorsque la couche superficielle est la cible | Anodisation, chimie du revêtement, alliage, couleur et limites esthétiques |
| Acier au carbone et acier allié | Calamine, huile, revêtement, oxydation, traitement thermique | Identifiants, attaque au laser (etching), gravure | La fibre est une voie de départ courante | Contamination de surface, calamine, protection contre la corrosion et profondeur requise |
| Cuivre et laiton | Polissage, oxydation, laque, revêtement galvanique et composition de l'alliage | Contraste, détail fin, marquage peu profond, gravure laser | Fiber / MOPA sont souvent évalués ; Green ou UV peuvent être envisagés pour des fenêtres de réponse spécifiques | Réflectivité élevée, conduction thermique, oxydation et qualité de finition |
| Titane | Nuance, finition, état d'oxydation et exigences de surface en aval | Contraste, couleur décorative, identifiants, attaque au laser (etching) | Fiber / MOPA sont des voies d'évaluation courantes | Réponse à l'oxydation, cible de couleur, propreté de surface et apport thermique |
| Or, argent et métaux précieux | Finition polie, revêtement galvanique, alliage, ternissement et valeur de la pièce | Détail fin, identifiants, marquage de surface à faible perte | Sélection de la voie par essais | Réflectivité, perte de matière, dommages cosmétiques et détails très fins |
Règle clé : le nom du matériau réduit les options, mais l'état de surface et le résultat de marquage accepté déterminent généralement la fenêtre de process réelle.
Choisir la filière métal exacte
Utilisez la page correspondant au substrat ou au système de surface réel. Chaque filière métal couvre le comportement plus spécifique du matériau, les risques de process et les questions d'essai sur échantillon pour cette famille.
Acier inoxydable
Comparez le marquage noir, l'attaque au laser (etching) et la gravure laser selon la nuance, la finition, la passivation et les exigences de corrosion.
Explorer cette filière matériauAluminium
Distinguez l'aluminium nu, anodisé, peint et thermolaqué avant de choisir le mécanisme de marquage.
Explorer cette filière matériauAcier
Examinez la nuance d'acier au carbone et allié, le calamine, l'huile, le revêtement et la profondeur du marquage requise avant de définir la fenêtre de process.
Explorer cette filière matériauCuivre et laiton
Comparez le cuivre et le laiton selon la composition de l'alliage, la réflectivité, la conductivité thermique, l'oxydation, le vernis ou le revêtement galvanique, l'état de surface et le résultat de marquage requis avant le test d'échantillon.
Explorer cette filière matériauTitane
Adapter l'état de surface et le procédé de marquage aux exigences de contraste, de couleur, de profondeur, de propreté et de finition en aval.
Explorer cette filière matériauOr
Privilégier la finesse des détails, la perte minimale de matière, le maintien en position et la protection de l'état de surface pour les pièces de valeur.
Explorer cette filière matériauArgent
Maîtriser la réflectivité, le ternissement, l'apport thermique et la qualité des bords lors du marquage de surfaces en argent poli ou fini.
Explorer cette filière matériauAlliages de nickel
Vérifier la famille d'alliage, le revêtement, la réponse thermique et les exigences de corrosion avant de choisir le procédé de marquage.
Explorer cette filière matériauLe même métal peut nécessiter un procédé différent après traitement de surface
Le laser n'interagit pas avec une étiquette de matériau ; il interagit avec la surface réelle placée devant le faisceau. Un revêtement, une couche d'oxyde, une couche de passivation ou une finition polie peut modifier l'absorption, le contraste, la diffusion thermique et la couche à modifier.
| Métal de base | États de surface possibles | Ce qui peut devenir la cible réelle du marquage | Ce qu'il faut vérifier |
|---|---|---|---|
| Aluminium | Nu, anodisé, peint, thermolaqué, plaqué | Modification du métal de base ou retrait/modification contrôlé(e) de la couche de surface | Chimie du revêtement, couleur, épaisseur de couche, contraste et dommages au substrat |
| Acier inoxydable | Brossé, poli, passivé, oxydé | Réponse contrôlée de couleur/oxyde en surface ou modification superficielle de la matière | Régularité de la finition, teinte thermique, exigences de corrosion et limites esthétiques |
| Acier au carbone / allié | Nu, calaminé, huilé, peint, plaqué | Métal de base, calamine ou couche de revêtement | Contamination de surface, protection contre la corrosion et profondeur de retrait acceptable |
| Cuivre / laiton | Poli, oxydé, laqué, plaqué | Métal de base réfléchissant ou couche de surface le recouvrant | Réflectivité, diffusion thermique, oxydation, percée du revêtement et qualité des bords |
Conséquence pratique : “ même métal ” ne signifie pas “ mêmes réglages ”. Un échantillon de production doit correspondre à la finition, au revêtement et à l'état de traitement finaux chaque fois que le résultat est critique.
Partir du résultat recherché, puis choisir le mécanisme de marquage
Une marque visible peut être obtenue par différents mécanismes physiques. Définir d'abord le résultat accepté permet de sélectionner la voie laser et la fenêtre de procédé en fonction de l'exigence réelle, et non de l'apparence seule.
Marque sombre ou à fort contraste
Utile pour les logos, les identifiants et les codes lisibles lorsque le retrait de matière doit rester limité. Le contraste, l'apport thermique et la réponse de surface doivent être maîtrisés.
Code fin ou attaque peu profonde
Utilisé lorsque la définition des bords et la lisibilité importent plus que la profondeur. La réception doit inclure le plus petit détail et la méthode de scan ou d'inspection prévue.
Gravure profonde
Retire davantage de matière pour obtenir une profondeur en creux et une résistance à l'usure, tout en augmentant le temps de cycle, les débris et les effets thermiques.
Élimination de revêtement ou de couche d'oxyde
Traite la couche de surface et le métal de base comme un empilement. Le procédé doit s'arrêter à la couche prévue sans endommager le substrat de manière inacceptable.

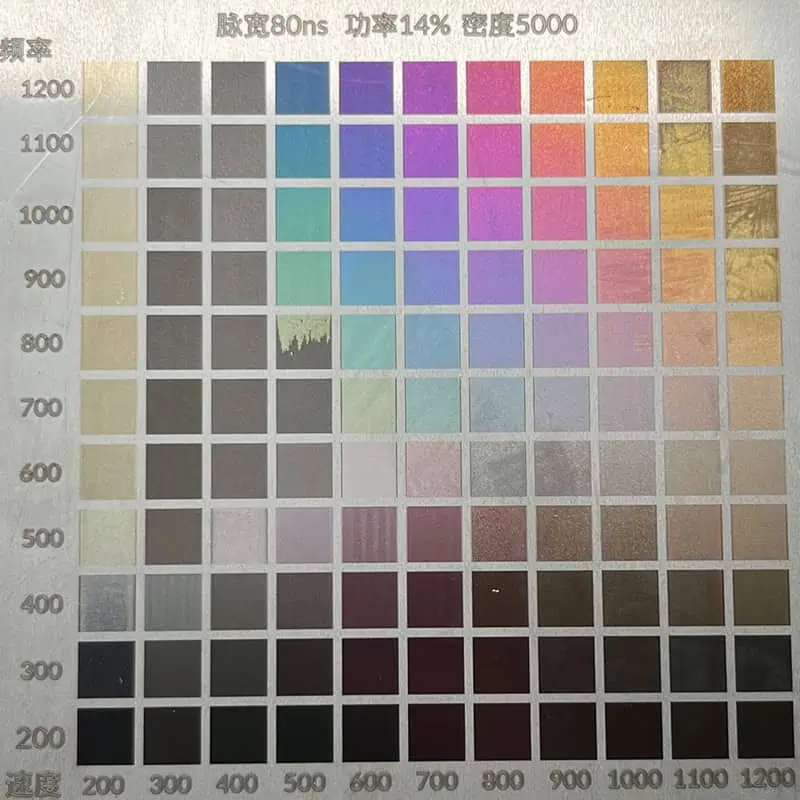
Fibre, MOPA, vert et UV sont des voies de départ différentes, pas des raccourcis liés au matériau
Le choix du source laser doit découler du métal, du système de surface, du résultat requis et de la fenêtre d'acceptation. Le laser à fibre Q-switched et le MOPA sont tous deux des voies laser à fibre ; le vert et l'UV sont des longueurs d'onde alternatives pouvant être évaluées lorsqu'une réponse de surface spécifique ou une exigence thermique le justifie.
Laser à fibre
Un point de départ courant pour de nombreuses tâches de marquage, d'attaque et de gravure sur métal nu. L'adéquation finale dépend toujours de l'alliage, de la finition, de la profondeur du marquage et de l'objectif de temps de cycle.
Laser à fibre MOPA
Reste une solution à laser à fibre, avec une flexibilité de contrôle des impulsions supérieure à celle d'une approche conventionnelle à impulsions fixes. Elle peut être utile lorsque l'apport thermique, la réponse de surface ou le contraste nécessitent une plage de paramètres plus large.
Laser vert
Peut être évalué pour certaines surfaces métalliques hautement réfléchissantes, y compris des tâches liées au cuivre, lorsque le couplage dans le proche infrarouge ou le comportement thermique rend la solution à fibre difficile. Un test d'échantillon reste nécessaire.
Laser UV
Peut être évalué pour des détails fins, une interaction de surface à faible apport thermique ou des revêtements et surfaces finies spécifiques. Ce n'est pas la réponse par défaut pour la gravure profonde générale des métaux.
Ne pas choisir uniquement en fonction de la longueur d'onde : la puissance laser, le comportement des impulsions, la taille du spot, la focalisation, la stratégie de balayage et l'état réel de la surface influencent tous la fenêtre de process utilisable.
Variables métalliques qui modifient la fenêtre de process
Avant de choisir une configuration de marquage des métaux, définir le substrat réel et le test d'acceptation. Un marquage visible n'est pas automatiquement un marquage approuvé pour la production.
| Variable | À vérifier | Pourquoi c'est important |
|---|---|---|
| Famille d'alliage | Acier inoxydable, aluminium, acier au carbone, laiton, cuivre, titane, or, argent, alliage de nickel | L'absorption, le comportement thermique et la réponse à l'oxydation diffèrent. |
| État de surface | Poli, brossé, oxydé, passivé, calaminé, huileux ou rugueux | Le contraste et la qualité des bords peuvent changer avant même que l'alliage de base ne change. |
| Revêtement ou placage | Anodisé, peint, thermolaqué, plaqué ou galvanisé | La couche de surface peut être la cible réelle du marquage. |
| Résultat cible | Marquage sombre, code lisible, logo, attaque peu profonde, profondeur mesurée, décapage de revêtement | Chaque cible nécessite une fenêtre de process et un contrôle d'acceptation différents. |
| Exposition à la durabilité | Abrasion, nettoyage, chaleur, corrosion, exposition extérieure ou revêtement en aval | Le marquage doit résister au process réel du client, pas seulement à un examen photographique. |
| Géométrie de la pièce | Plate, cylindrique, courbe, lourde, minuscule ou difficile à fixer | La configuration peut nécessiter un gabarit, un axe rotatif, une focalisation 3D ou un support de vision. |
Comparer la réponse des matériaux, puis valider la surface de production finale
Les échantillons représentatifs sont utiles pour comprendre comment différentes familles de métaux réagissent, mais ils ne constituent pas une comparaison contrôlée de même source, sauf si les conditions de test sont documentées. L'approbation finale doit utiliser l'alliage de production, l'état de surface final et les critères d'acceptation du client.

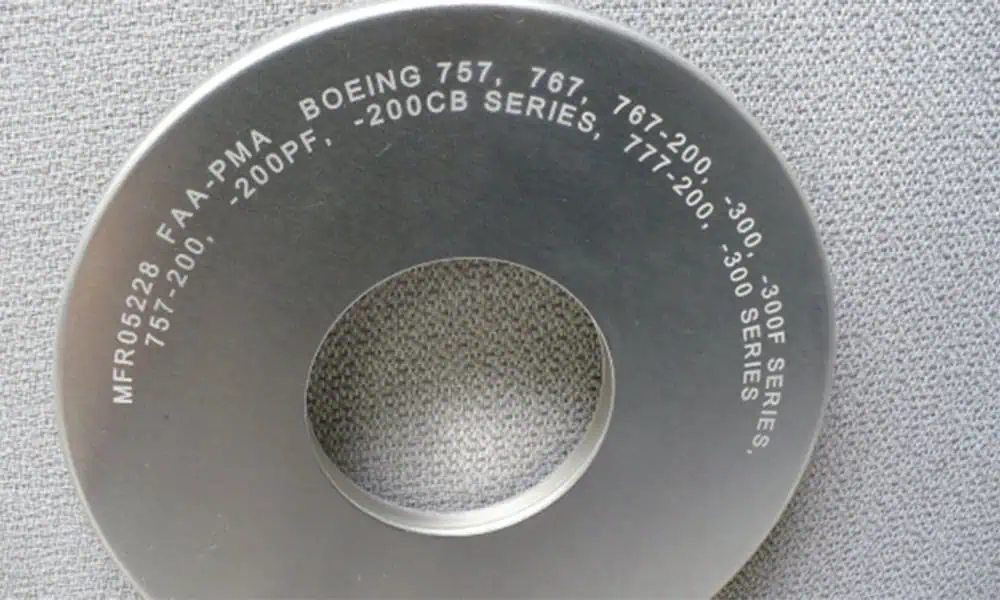
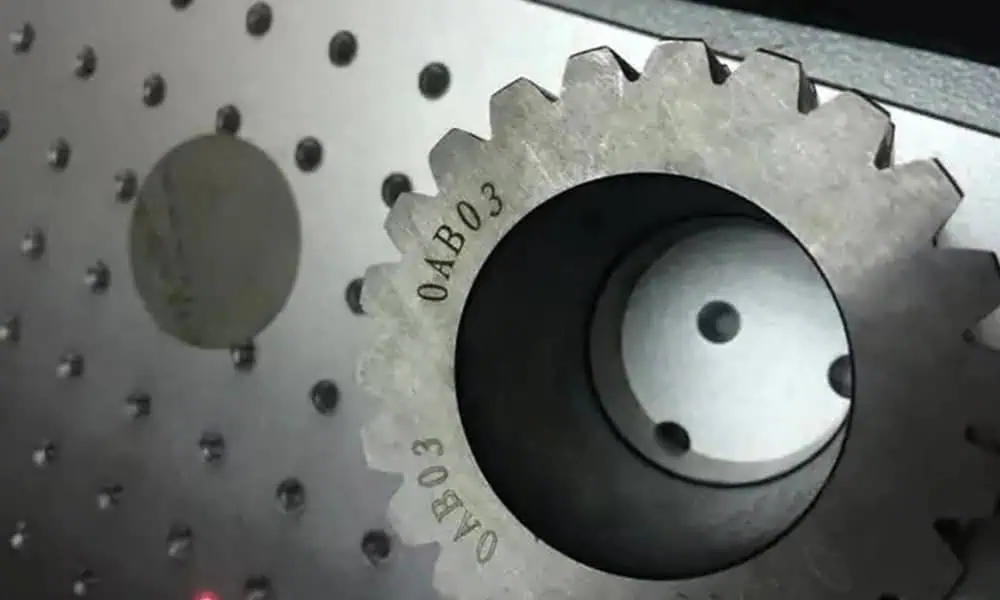
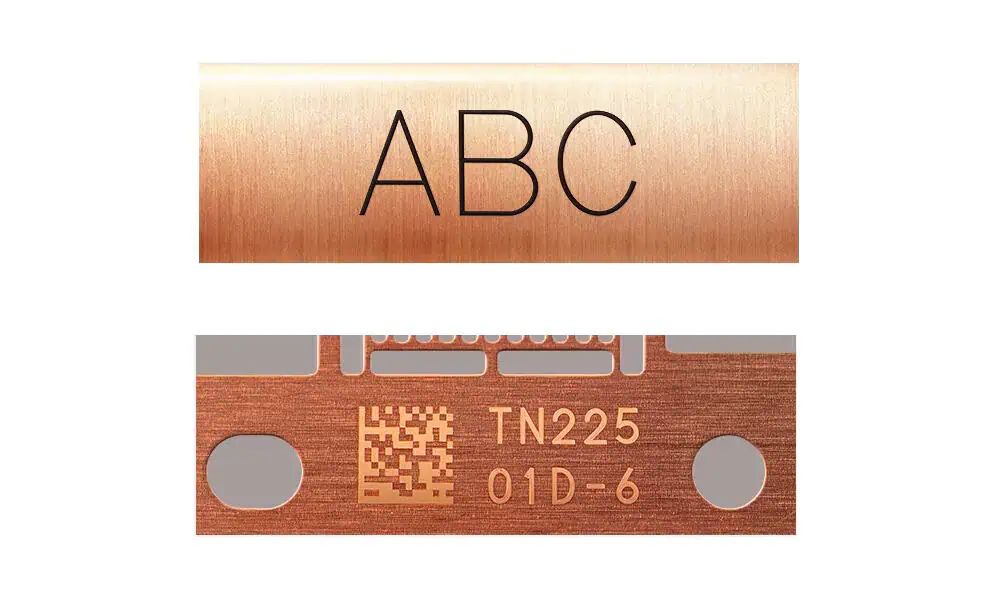
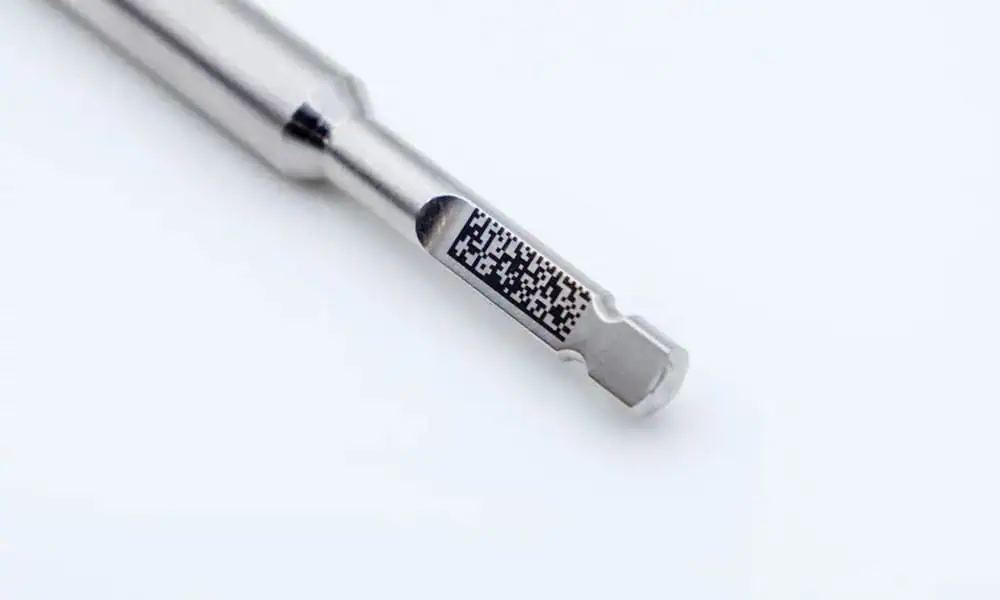
Ces images sont des exemples représentatifs de matériaux. Elles ne doivent pas être interprétées comme la preuve que des réglages laser, un type de source ou des paramètres de process identiques ont été utilisés sur tous les échantillons.
Matrice d'acceptation des tests d'échantillons métalliques
Approuver le résultat avec des échantillons de qualité production. Un coupon avec une finition, un revêtement ou un traitement thermique différents peut produire une recommandation trompeuse.
Tester la surface finale, pas un substitut pratique
Envoyer l'alliage et l'état de surface réels lorsque c'est possible. Si la pièce de production est revêtue, plaquée, polie, passivée ou traitée thermiquement, l'échantillon doit correspondre à cet état.
| Entrée | Quoi définir | Contrôle d'acceptation |
|---|---|---|
| Contraste | Cible visuelle et lisibilité par vision industrielle | Inspecter sous un éclairage et des paramètres de lecteur convenus. |
| Profondeur / profil | Enlèvement de matière minimal ou maximal | Mesurer avec une métrologie appropriée lorsque la profondeur est importante. |
| Effet thermique | Décoloration, déformation ou changement métallurgique | Comparer aux limites esthétiques et fonctionnelles. |
| Durabilité | Abrasion, nettoyage, corrosion ou exposition au procédé | Utilisez les conditions réelles en aval du client. |
| Géométrie | Concentrez-vous sur les surfaces planes, cylindriques ou irrégulières | Confirmez les besoins en matière de fixation, de rotation ou de compensation 3D. |
| Cycle | Temps de marquage plus chargement, focalisation et vérification | Validez le cycle complet plutôt que le seul temps de balayage. |
Tenez compte de la réflexion, des fumées et de l’enceinte finale de la machine
Le marquage des métaux peut impliquer un rayonnement laser dangereux, une énergie réfléchie et des fumées ou des particules issues des revêtements, des huiles, des placages ou du matériau enlevé. Les mesures de sécurité doivent être revues en fonction de la longueur d’onde réelle, de la géométrie de la pièce et du procédé.
Risque de réflexion
Les pièces polies, courbes ou fortement réfléchissantes peuvent rediriger l’énergie. Les trajets du faisceau, l’orientation de la pièce et la stratégie de confinement doivent être examinés avant la production.
Fumées et particules
Peinture, placage, couches galvanisées, huiles et gravure plus profonde peuvent créer des particules ou des fumées. L'extraction et la filtration doivent suivre le matériau réel et la FDS.
Sécurité de l'ensemble du système
Une machine fermée n'est pas automatiquement une classe de sécurité finale vérifiée. Les interverrouillages, l'accès, l'arrêt d'urgence et la cellule de procédé complète nécessitent encore une revue.
Choisissez la configuration de la machine après validation de la voie matière
Une fois que l'essai matière a identifié une fenêtre de procédé utilisable, la sélection de la machine peut couvrir le champ de marquage, le réglage de la focalisation, l'enceinte, l'extraction, le dispositif de fixation, l'axe rotatif, la vision et le flux de données de code. Une puissance supérieure n'améliore pas automatiquement le contraste fin, le contrôle thermique ou le temps de cycle total.
Comparez les machines de marquage laser à fibre lorsque la voie validée repose sur la fibre. Utilisez Solutions lorsque la pièce nécessite une manipulation rotative, un positionnement par vision, un marquage sur convoyeur ou une intégration de données.
Informations à envoyer pour une recommandation
Alliage final, finition de surface, revêtement ou traitement, illustration ou code, contraste ou profondeur cible, position de la marque, quantité de production, objectif de cycle, exigence de durabilité et toute contrainte liée aux FDS ou à la sécurité.
Envoyer les détails de marquage du métalFAQ sur le marquage laser des métaux
Quel laser est couramment utilisé pour le marquage du métal ?
Les lasers à fibre et à fibre MOPA sont des points de départ courants pour de nombreux métaux. Les lasers verts ou UV peuvent être évalués lorsqu’une surface réfléchissante particulière, une limite thermique, une caractéristique fine ou une réponse de revêtement rend une autre longueur d’onde plus appropriée.
Un même laser peut-il marquer différents métaux ?
Souvent oui, mais les réglages utilisables et même le mécanisme de procédé privilégié peuvent changer selon l’alliage, la finition, le revêtement et le résultat requis. Une machine capable de créer une marque visible sur plusieurs métaux ne garantit pas le même contraste, la même profondeur, la même durabilité ou le même temps de cycle sur tous.
Le métal anodisé, revêtu ou plaqué nécessite-t-il un procédé différent ?
Souvent oui, car la couche superficielle peut devenir la véritable cible du marquage. Le procédé peut devoir modifier ou retirer cette couche sans endommager de manière inacceptable le métal de base.
Le laser à fibre convient-il au cuivre et au laiton ?
Les lasers à fibre et à fibre MOPA peuvent être évalués pour le cuivre et le laiton, mais la réflectivité, la conductivité thermique, l’oxydation et l’effet requis peuvent réduire la fenêtre de procédé. Les lasers verts ou UV peuvent également être envisagés pour des tâches spécifiques, de sorte que des tests sur échantillons sont importants.
Un laser peut-il faire des marques noires sur du métal sans gravure profonde ?
Des marques sombres ou noires peuvent être produites sur certains métaux et conditions de surface par une réponse de surface contrôlée plutôt que par un enlèvement profond de matière. Le mécanisme exact et la durabilité doivent être vérifiés sur l'alliage de production.
Pourquoi la surface de production finale doit-elle faire l’objet d’essais sur échantillon ?
Le polissage, la passivation, l’anodisation, le placage, le revêtement, l’oxydation et le traitement thermique peuvent modifier la façon dont la surface réagit. Tester un substitut pratique peut donc conduire à une mauvaise recommandation de machine ou de paramètres.
Envoyez le métal réel, la finition de surface et l’exigence de marquage
Incluez le substrat final ou la pièce revêtue, l’alliage ou la nuance si connue, le traitement de surface, l’illustration ou le code, le contraste ou la profondeur cible, la position du marquage, l’exigence de cycle, les critères de durabilité et toute FDS ou contrainte de sécurité. Zhuorui Laser peut utiliser ces informations pour affiner la voie matériau et définir l’étape suivante de test sur échantillon ou de configuration de la machine.
Demander un devis Renseignez-vous sur la compatibilité des matériaux