
Marquage de l'acier galvanisé
L'acier galvanisé peut être marqué au laser, mais le résultat est contrôlé par la couche de zinc : épaisseur du revêtement, passivation, huile, peinture, rouille blanche, contraste requis, exposition à la corrosion et la question de savoir si le revêtement peut être chauffé ou retiré sous extraction contrôlée et après examen de sécurité.
Le marquage de l'acier galvanisé commence par la couche de zinc
Une pièce en acier galvanisé n'est pas qu'une pièce en acier. Le laser interagit d'abord avec le zinc, la passivation, l'huile, l'oxyde, la peinture ou les résidus de rouille blanche avant que la marque n'atteigne le substrat en acier.
La première décision de procédé consiste à déterminer si la couche de zinc protectrice doit rester sensiblement intacte ou si un retrait local contrôlé du zinc est acceptable. Si la protection contre la corrosion doit être préservée autant que possible, le premier essai doit rechercher un contraste de surface utilisable avec une perturbation minimale du revêtement. Si un retrait local du zinc est acceptable, une marque plus forte ou plus tactile peut être possible, mais la zone exposée et l'exigence de corrosion après marquage font partie des critères d'acceptation.
Pour de nombreuses tâches de marquage sur acier revêtu de zinc, une machine de marquage laser à fibre est un point de départ pratique. Le résultat requis peut être un contraste de surface, un enlèvement contrôlé du zinc, un marquage dans le substrat en acier, un code machine lisible, ou l'élimination d'un revêtement extérieur avant que la pièce ne soit acceptée pour la production.
Quel revêtement galvanisé et quel état de surface marquez-vous ?
Deux pièces que l'on appelle toutes deux acier galvanisé peuvent réagir différemment si la couche de zinc, la passivation, l'huile, la peinture, l'exposition aux intempéries ou l'épaisseur du revêtement changent. Définissez le système de revêtement avant de choisir la puissance ou les paramètres de marquage.
Galvanisé à chaud
L'acier galvanisé à chaud présente souvent une couche de zinc plus visible, des fleurs de zinc et une texture de surface plus marquée. Les variations locales du revêtement peuvent modifier la noirceur de la marque, la netteté des bords et la vitesse à laquelle le processus atteint l'acier sous-jacent.
Électrogalvanisé
Les surfaces électrogalvanisées sont souvent plus lisses et utilisent une couche de zinc plus fine que le matériau galvanisé à chaud. Les textes et codes fins peuvent être plus faciles à contrôler, mais la passivation, l'huile et l'épaisseur réelle du revêtement doivent encore être confirmées.
Épaisseur / poids du revêtement
La quantité de zinc est une variable de processus primordiale. Un ensemble de paramètres qui ne modifie que l'apparence d'un revêtement peut éliminer le zinc sur un revêtement plus fin ou ne pas créer suffisamment de contraste sur un revêtement plus épais.
Traitement de la surface supérieure
La passivation, le traitement au chromate, les couches anti-empreintes digitales, l'huile, la peinture, le revêtement par poudre et d'autres traitements de surface peuvent modifier l'absorption, les résidus, le comportement des fumées et l'aspect final de la marque.
Surface altérée / rouille blanche
Les taches de stockage, l'oxydation du zinc, l'exposition à l'humidité et la rugosité peuvent réduire la répétabilité. Un nettoyage ou une préparation de surface contrôlée peut être nécessaire avant qu'une fenêtre de paramètres de production ne soit approuvée.
Acier rayé ou partiellement exposé
Les rayures, les bords coupés ou l'acier déjà exposé créent une surface mixte. La même marque peut donc traverser le zinc, l'oxyde et le substrat nu, produisant un contraste et un comportement à la corrosion différents.
Procédé de galvanisation inconnu
Si le fournisseur ne peut pas confirmer le procédé de revêtement ou l'épaisseur, considérez la pièce finale elle-même comme référence du procédé. Les essais sur échantillons sont plus fiables que la sélection de paramètres à partir du seul nom du matériau.
Si la pièce est en acier au carbone ou en acier allié nu, utilisez la marquage laser de l’acier page. S'il s'agit d'acier inoxydable, utilisez la marquage laser de l'acier inoxydable route.
Où l'acier galvanisé est-il couramment marqué ?
L'acier galvanisé est utilisé là où la résistance de l'acier et la protection contre la corrosion à base de zinc sont toutes deux utiles. Les exigences de marquage proviennent généralement de besoins d'identification, de traçabilité, d'assemblage, d'installation ou de service, plutôt que du matériau seul.
Fixations et quincaillerie
Les boulons, supports, colliers, plaques de montage et quincaillerie de construction peuvent nécessiter des numéros de pièce, une identification de lot, des marques de fournisseur ou des références d'assemblage tout en conservant les performances de résistance à la corrosion requises.
Coffrets et panneaux électriques
Les boîtes, armoires, plaques de montage et coffrets de jonction galvanisés peuvent utiliser des identifiants permanents pour la localisation des composants, la référence de panneau, les informations sur le modèle ou la traçabilité de production.
Pièces CVC et de tôlerie
Les composants de gaines, les pièces de tôle formées, les supports et les boîtiers ont souvent besoin d'identifiants de fabrication, de références d'installation, d'informations de lot ou de codes lisibles qui résistent aux manipulations courantes.
Pièces automobiles et pièces fabriquées
Les supports emboutis, les composants formés et les ensembles fabriqués peuvent nécessiter une identification par numéro de série, par référence de pièce ou par code Data Matrix pour le suivi de production et le contrôle en aval.
Tuyaux, tubes & profilés
Les tubes galvanisés et les profilés structurels peuvent être marqués avec des spécifications, un lot, une longueur de coupe, un numéro de série ou des informations d'installation. La géométrie courbe peut ajouter des exigences de positionnement et de mise au point.
Châssis & supports industriels
Les châssis, les supports et les structures galvanisées fabriquées peuvent nécessiter des marques d'orientation, des références d'assemblage, des identifiants d'inspection ou des informations durables sur les actifs pendant la fabrication et l'exploitation.
Qu'est-ce qui est généralement marqué sur l'acier galvanisé ?
Le contenu détermine le degré de contraste, de définition des contours, de répétabilité et de vérification nécessaire au procédé. Un simple numéro de pièce visible et un code lisible par machine n'ont pas les mêmes critères d'acceptation.
Identification du produit
Numéro de pièce, modèle, spécification, taille, identification du fabricant ou autres informations produit fixes.
Traçabilité de la production
Numéro de série, numéro de lot ou de batch, code de date, équipe, identifiant de ligne ou autres données de production variables.
Codes lisibles par machine
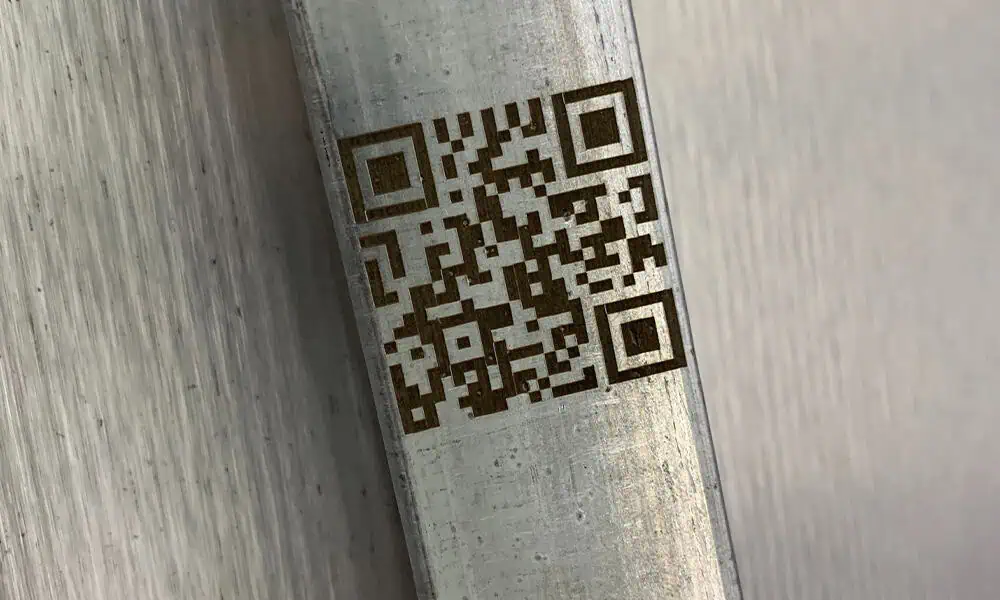
Codes QR, Data Matrix ou codes-barres. Ils nécessitent une définition stable des cellules ou des barres, un contraste suffisant et une validation avec le lecteur ou le vérificateur réellement utilisé en production.
Marquages d’assemblage & de marque
Logos, marques de fournisseur, repères d'orientation, graduations, références d'installation ou identifiants de position d'assemblage.

Résultats typiques du marquage de l'acier galvanisé
Le procédé doit être choisi en fonction du résultat accepté : un contraste visible tout en conservant la couche de zinc autant que possible, une élimination contrôlée du zinc, un marquage dans le substrat en acier, ou l'élimination d'une couche externe de peinture ou de poudre.
| Résultat cible | Comment il est généralement évalué | Ce qui peut modifier le résultat | Validation nécessaire |
|---|---|---|---|
| Contraste de surface sur le zinc | Les paramètres modifient l'aspect de la surface du zinc sans couper intentionnellement profondément dans l'acier. | Épaisseur du zinc, passivation, huile, rouille blanche, fleur de zinc et rugosité. | Contraste visuel, lisibilité du code, aspect après nettoyage et si la surface protectrice reste acceptable. |
| Retrait contrôlé de la couche de zinc | Le procédé amincit ou élimine une partie du revêtement de zinc afin de créer un contraste plus marqué avec la couche affectée ou l’acier situé en dessous. | Épaisseur du revêtement, nombre de passes, focalisation, apport de chaleur et compromis accepté en matière de corrosion. | Qualité des bords, zone de substrat exposée, exposition à la corrosion et compatibilité avec les revêtements en aval. |
| Marquage dans le substrat en acier | La marque traverse le zinc et produit un identifiant tactile ou plus profond dans l’acier. | Profondeur requise, épaisseur du zinc, nombre de passes, épaisseur du substrat et accumulation de chaleur. | Exigence de profondeur ou tactile, intégrité de surface, stratégie de protection contre la corrosion et exposition à l’usure. |
| Code-barres ou Data Matrix | Le contraste du marquage et la définition des cellules doivent être lisibles par le scanner ou le système d’inspection de l’utilisateur. | Reflets, texture du revêtement, taille du code, géométrie courbe et répétabilité de production. | Test de lecture sur les pièces finales, et examen de niveau vérificateur lorsqu'une note formelle de qualité de code-barres est requise. |
| Élimination de la peinture ou du revêtement en poudre | Le laser élimine le revêtement extérieur et peut également affecter la couche de zinc située en dessous. | Chimie du revêtement, épaisseur, couleur, adhérence et comportement des fumées ou vapeurs. | Bord propre, résidus, exigence d'extraction et examen de la corrosion après marquage. |

Comment la forme, l’épaisseur et la taille de la pièce modifient-elles la configuration de marquage ?
La géométrie modifie généralement le contrôle de la mise au point, la fixation, le chargement et la structure de la machine, plus qu’elle ne modifie la compatibilité de base de l’acier galvanisé avec le marquage laser.
Tôle plate ou plaque
Il s’agit généralement de la géométrie la plus simple. Vérifiez la planéité, la taille du champ de marquage, les variations de surface et si le dispositif de fixation peut ramener chaque pièce à la même position focale.
Tôle pliée ou formée
Les pièces formées peuvent incliner la face de marquage ou créer une variation de hauteur. La mise au point, le dégagement de la tête et le positionnement répétable doivent être vérifiés avant de supposer une configuration plane standard.
Tuyau ou tube
Le diamètre, la largeur du code et l’angle d’enroulement déterminent si une simple position fixe suffit ou si un support rotatif est utile. Une pièce cylindrique ne nécessite pas automatiquement un marquage rotatif.
Petites fixations
La principale difficulté est souvent l’orientation et le chargement répétable plutôt que la compatibilité laser-matière. Les petits marquages imposent aussi des exigences plus strictes en matière de mise au point et de définition des bords.
Grands panneaux
Les grandes pièces peuvent influencer les décisions relatives au champ de marquage, à la hauteur du support, à la zone de travail ouverte, au mouvement ou au positionnement des pièces, même lorsque la zone réellement marquée est petite.
Épaisseur de l’acier vs épaisseur du zinc
Pour l’identification normale des surfaces, l’épaisseur de la couche de zinc et l’état de la surface supérieure ont souvent plus d’influence que l’épaisseur de la plaque d’acier. Les tôles très fines, les enlèvements plus profonds ou les déformations sensibles à la chaleur nécessitent un examen distinct.
Quel laser faut-il tester en premier pour l’acier galvanisé ?
Pour la plupart des marquages directs sur acier revêtu de zinc, un laser à fibre de 1064 nm est la première famille d’équipements à évaluer. La fenêtre de procédé doit ensuite être choisie en fonction du revêtement, du résultat de marquage, de la taille du code, des exigences de corrosion et de l’objectif de temps de cycle.
Commencez par une fibre standard à Q-switched pour le texte ordinaire, les logos, les numéros de série, de nombreux codes d’identification et les tâches d’enlèvement de surface contrôlé. S’il permet d’obtenir le contraste requis, l’état du revêtement et la répétabilité avec une fenêtre de procédé stable, il n’est pas nécessaire de passer à une source plus complexe simplement parce qu’un MOPA est disponible.
Passez à l’évaluation MOPA lorsque le résultat avec la fibre standard est réalisable mais que la fenêtre de procédé est trop étroite – par exemple, lorsque des bords fins de Data Matrix, un réglage du contraste ou un contrôle plus strict de la perturbation de la couche de zinc nécessitent davantage de flexibilité de largeur d’impulsion. Le MOPA offre davantage d’options de contrôle du procédé ; il ne garantit pas que le revêtement de zinc restera intact.
UV est généralement une voie de cas particulier pour les travaux de haute précision ou sensibles au revêtement après examen de l'échantillon. CO2 n'est normalement pas le premier choix pour le marquage direct du zinc ou de l'acier, mais il peut être pertinent lorsque la tâche principale consiste à retirer ou à modifier une couche de peinture organique ou de poudre.
Acheminez la configuration en fonction de la tâche réelle
- Le choix de la famille de machines est la question principale : Machines de marquage laser à fibre.
- La pièce galvanisée est cylindrique : Marquage rotatif et cylindrique.
- La pièce est placée de manière aléatoire ou nécessite un alignement par caméra : Positionnement par vision.
- La pièce se trouve sur une ligne en mouvement : Marquage à la volée et en ligne.
- Les données de marquage doivent être liées aux enregistrements : Intégration de la traçabilité.
L’extraction des fumées et le comportement à la corrosion doivent être examinés
Le marquage laser de l’acier galvanisé peut chauffer, assombrir, amincir ou éliminer le revêtement de zinc. Le résultat du marquage relève donc à la fois d’un choix de matériau et d’un examen de la sécurité et de la durabilité.
Cette page ne fournit que des conseils d’ingénierie généraux. La production finale doit respecter les règles de sécurité locales de l’utilisateur, la fiche de données de sécurité du matériau, la conception de l’extraction locale ou de la filtration, l’évaluation de l’exposition et l’essai de réception.
Fumées liées au zinc
Lorsque le revêtement de zinc est chauffé ou soumis à une ablation, le procédé doit être évalué pour l’extraction locale, la filtration, les limites d’exposition et la protection des opérateurs. Ne vous fiez pas uniquement à l’aspect du marquage.
Compromis lié à l’enlèvement du revêtement
Un marquage à fort contraste peut enlever une partie de la couche protectrice de zinc. La largeur d’enlèvement acceptée et l’exposition à la corrosion doivent être définies avant la validation de la production.
Revêtements inconnus
Les peintures, huiles, couches de passivation, couches de chromate et traitements de stockage peuvent modifier le comportement des fumées et la qualité de la marque. Fournissez des informations sur le revêtement lorsque cela est possible.
Tests d'exposition
Si la pièce marquée doit être exposée à l'humidité, au sel, à une utilisation en extérieur, à un nettoyage aux solvants ou à l'usure, la marque finale doit être vérifiée dans les conditions réelles d'exposition de l'utilisateur.
À quoi ressemble un mauvais résultat de marquage sur acier galvanisé ?
Les symptômes de défaillance visibles renvoient souvent à une variation du revêtement, une élimination excessive du zinc, des résidus ou une définition de code insuffisante. Ils doivent être diagnostiqués avant que les paramètres de production ne soient figés.
Contraste irrégulier
La même marque apparaît plus sombre ou plus claire sur la pièce. Les facteurs courants incluent la variation d'épaisseur du zinc, le spangle, l'oxydation, l'huile, la rugosité ou une position focale incohérente.
Élimination excessive du zinc
Des zones exposées claires ou sombres, des bords de marquage élargis ou un substrat visible peuvent indiquer que le processus élimine une plus grande partie de la couche protectrice de zinc que ne le permettent les critères d'acceptation.
Résidu ou changement d'aspect après essuyage
Une marque qui semble acceptable immédiatement après le traitement peut changer après nettoyage si des débris d’ablation libres, de l’oxyde ou des résidus contribuent au contraste initial.
Mauvaise lisibilité des codes
Un Data Matrix ou un code-barres peut être visible à l’œil nu mais être scanné de manière incohérente en raison de reflets, d’un faible contraste, d’une texture de revêtement rugueuse, de cellules déformées, d’une petite taille de code ou d’une variation de mise au point.
Comment valider un échantillon d’acier galvanisé ?
Un test sur échantillon utile ne se contente pas de prouver qu’une marque visible peut être réalisée. Il doit confirmer l’état du revêtement, le résultat de marquage accepté, la lisibilité, l’exigence en matière de corrosion ou d’usure et la reproductibilité du procédé sur les pièces de production.
1. Confirmer la surface
Consignez le procédé de galvanisation, l’épaisseur ou le poids du revêtement lorsqu’ils sont connus, la passivation, la couche d’huile, de peinture ou de poudre, et précisez si la pièce est neuve, altérée par les intempéries, rayée ou contaminée.
2. Définir l’exigence de marquage
Précisez le contenu, la taille, le contraste cible, le retrait de revêtement acceptable, l’exigence de profondeur ou de toucher, et si le code doit être lu par un scanner ou vérifié formellement.
3. Comparer les fenêtres de paramètres
Évaluez plus d’une fenêtre de paramètres raisonnable lorsque c’est nécessaire, afin que le projet puisse comparer le contraste, la perturbation du revêtement, la qualité des bords, les résidus et la tendance du temps de cycle plutôt que d’approuver la première marque visible.
4. Inspecter après nettoyage
Vérifier la marque après l'étape normale d'essuyage ou de nettoyage. L'apparence immédiate peut différer de la surface finale après l'élimination des résidus, de l'oxyde ou des débris d'ablation détachés.
5. Tester l'exposition réelle
Lorsque cela est pertinent, évaluer la lisibilité par scanner, l'usure, le nettoyage aux solvants, l'humidité, le sel, l'exposition extérieure ou le revêtement en aval en utilisant la méthode d'acceptation réelle du client.
6. Confirmer la répétabilité
Avant la sélection finale de la machine, confirmez le résultat accepté sur plusieurs pièces ou des conditions de surface représentatives, puis examinez la répétabilité du montage et les exigences de temps de cycle de production.
Indiquez les variables susceptibles de modifier le résultat
Matériau & Surface
- Procédé de galvanisation : immersion à chaud, électrogalvanisation, autre procédé confirmé de revêtement métallique au zinc, ou inconnu
- Épaisseur du revêtement de zinc ou poids du revêtement si disponible
- Traitement de finition ou revêtement ajouté : passivation/chromatation, huile, couche anti-traces de doigts, peinture/revêtement riche en zinc, peinture ou revêtement en poudre
- État de surface : neuf, altéré par les intempéries, rouille blanche, rayé, nettoyé ou huilé
Objectif du marquage
- Texte, numéro de série, logo, code QR, code-barres ou Data Matrix
- Contraste cible, enlèvement de revêtement admis, profondeur ou toucher de surface
- Taille minimale des caractères ou du code
- Modèle de lecteur, exigence de vérificateur ou méthode d’inspection visuelle
Production & Acceptation
- Dimensions de la pièce, surface marquée, planéité, courbure et exigence de fixation
- Quantité, temps de cycle requis, méthode de chargement et source des données
- Essais d’humidité, de sel, de solvant, en extérieur, d’usure ou de revêtement en aval
- Fiche de données de sécurité, exigence d’extraction et contraintes de sécurité du site
Comment le résultat de l’échantillon accepté détermine-t-il la configuration finale de la machine ?
La machine doit être configurée une fois que la fenêtre de marquage acceptable est connue. La réponse du matériau, la géométrie, la taille du champ, l’extraction, la vérification et la manutention en production influencent tous le devis final.
Source laser
Le résultat de surface accepté détermine si une fibre Q-switched standard est suffisante ou si un MOPA ou une autre voie spéciale doit être évalué.
Classe de puissance
La puissance est choisie conjointement avec l'élimination du revêtement, la profondeur de marquage, la fenêtre de process et l'objectif de temps de cycle. Une puissance plus élevée n'est pas automatiquement meilleure pour l'acier galvanisé.
Lentille et champ de marquage
La taille de la marque, la taille du code, le niveau de détail requis et les dimensions de la pièce déterminent la taille de champ utile et l'orientation de la lentille. Un champ plus grand peut réduire le détail effectif ou la densité de process.
Montage / Rotation
La forme de la pièce, la méthode de chargement, l'orientation et la répétabilité déterminent si un montage simple, un montage personnalisé ou un axe rotatif est nécessaire.
Extraction et filtration
Étant donné que le revêtement de zinc, la passivation, la peinture ou les couches de poudre peuvent produire des fumées et des particules de process, le besoin d'extraction doit être examiné dans le cadre de la configuration de la machine plutôt que traité comme un ajout après coup.
Scanner, vision et automatisation
Ajoutez la vérification de code, le positionnement par caméra, l'intégration du convoyeur ou des données uniquement lorsque le flux de production l'exige. Ces fonctions résolvent des problèmes de manutention et de données, et non la réponse même du matériau zinc.
L'acier galvanisé, l'acier nu et l'acier inoxydable sont des filières de matériaux distinctes
Le mot acier ne suffit pas pour la sélection du marquage laser. Zhuorui sépare ces pages car le système de revêtement ou d'alliage modifie le mécanisme de marquage et le risque d'acceptation.
Acier galvanisé
Acier revêtu de zinc, élimination du revêtement, contraste sur le zinc, examen des fumées/d'extraction et validation de l'exposition à la corrosion.
Acier
Surfaces en acier au carbone, doux, à outils et allié, notamment la rouille, l'huile, la calamine, le revêtement et la validation de la profondeur.
Acier inoxydable
Nuances d'acier inoxydable, marques sombres, recuit, passivation et validation sensible à la corrosion.
Hub des métaux
Comparez l'acier galvanisé à l'aluminium, au laiton, au cuivre, au titane et à d'autres filières métalliques.
Questions sur le marquage laser de l'acier galvanisé
L'acier galvanisé peut-il être marqué au laser ?
Oui, l'acier galvanisé peut souvent être marqué au laser, mais le résultat dépend du revêtement de zinc, de la passivation, de l'huile, de la peinture, de la rouille blanche, du contraste cible et de l'exposition à la corrosion. Les pièces finales doivent être testées avant l'approbation de la production.
Le marquage au laser enlève-t-il le revêtement galvanisé ?
Cela peut arriver. Certains résultats de marquage reposent sur la modification ou l'élimination d'une partie de la couche de zinc. Si la protection contre la corrosion est importante, la zone d'élimination acceptée et le test d'exposition après marquage doivent être définis avant de choisir les paramètres.
Quel laser est utilisé pour le marquage de l'acier galvanisé ?
Un laser à fibre Q-switched standard est généralement la première voie à tester pour l'acier revêtu de zinc. Le MOPA devient plus pertinent lorsque le procédé à fibre standard est faisable mais nécessite une fenêtre de contrôle des impulsions plus large pour des bords de code fins, le réglage du contraste ou un contrôle plus serré de la perturbation de la couche de zinc. Le MOPA ne garantit pas que la couche de zinc restera intacte.
La marque rouillera-t-elle après le marquage laser ?
Le risque de rouille dépend de l'ampleur de l'atteinte au revêtement de zinc, du substrat en acier, de la profondeur de la marque, du nettoyage, de l'humidité, de l'exposition au sel ou en extérieur, et du fait que la pièce reçoive ou non un revêtement en aval. Il convient de le tester sur les pièces finales.
L'acier galvanisé est-il identique à l'acier nu pour le marquage ?
Non. Le marquage de l'acier nu se concentre sur le substrat en acier, tandis que le marquage de l'acier galvanisé doit tenir compte de la couche de zinc et de toute passivation, huile, peinture ou altération due aux intempéries par-dessus.
Dois-je tester les échantillons galvanisés finaux ?
Des échantillons sont fortement recommandés lorsque le résultat dépend de la lisibilité du code-barres, de l'élimination du zinc, du comportement à la corrosion, des fumées de revêtement, de l'élimination de la peinture, des détails fins ou de la répétabilité de production.
Envoyez les détails du revêtement galvanisé et l’exigence de marquage
Partagez la voie de galvanisation, l’épaisseur du revêtement de zinc ou le poids du revêtement lorsqu’ils sont connus, la passivation ou le traitement de finition, le visuel de marquage, le contraste cible ou l’enlèvement du revêtement accepté, la géométrie de la pièce, le test d’exposition, l’exigence du lecteur et l’objectif de production. Zhuorui peut utiliser ces données pour évaluer une orientation de test sur échantillon et recommander une configuration de machine adaptée pour le devis.