
Guide des surfaces plaquées
Marquage laser sur métal plaqué
Le marquage laser sur métal plaqué est un problème de maîtrise des interfaces entre couches, et non un problème de métal nu. Les surfaces en nickel, en chrome et en or peuvent être des couches uniques, des couches flash ou des empilements multicouches sur de l’acier, du cuivre, du laiton, de l’acier inoxydable ou une autre base. Le marquage accepté doit indiquer quelle couche peut être modifiée, quelle couche doit rester intacte et comment l’adhérence, la corrosion, la fonction électrique et l’aspect seront contrôlés.
- Les placages de nickel, de chrome, d’or et les placages multicouches doivent être testés comme un empilement, et non traités comme du métal nu.
- Risque principal : percement, décollement de l’interface, substrat exposé et modification de la corrosion ou de la fonction électrique.
- Bonne pratique : définir la couche d’arrêt autorisée, les contrôles d’acceptation et l’échantillon de pièce finie avant la sélection de la machine.
Réponse rapide
Le métal plaqué peut-il être marqué au laser ?
Oui. Les pièces en métal nickelé, chromé, doré et les autres pièces en métal plaqué peuvent être marquées au laser, mais le procédé acceptable dépend de l’empilement de placage complet, de l’épaisseur des couches, du substrat, de l’état de surface et de la couche qui est autorisée à changer ou à être exposée.
Une pièce plaquée peut ressembler à un seul métal, tandis que le laser voit une fine finition sur une barrière, une sous-couche et une base. Si le faisceau retire trop de la couche supérieure, il peut exposer la couche suivante, perturber l’interface ou atteindre un substrat dont la réflectivité, le comportement à la corrosion ou la fonction électrique est différent.
Avant de sélectionner une source, consignez la finition visible, la séquence de placage, l’épaisseur nominale et locale, les informations de dureté ou de porosité lorsqu’elles sont disponibles, le métal de base, le prétraitement, la géométrie et la couche d’arrêt autorisée. Définissez ensuite si la cible est une modification contrôlée de la surface, une marque contenue dans la finition, une fenêtre vers une sous-couche approuvée ou un code qui atteint intentionnellement le substrat.
La question clé n’est pas seulement de savoir si la surface marque : c’est de savoir si le laser peut créer le contraste ou l’enlèvement requis tout en s’arrêtant à la bonne couche et en préservant l’adhérence, la protection contre la corrosion, la fonction électrique et l’apparence.
Empilement de placage
Qu’est-ce qui détermine les résultats du marquage laser sur métal plaqué ?
“ Plaqué nickel ”, “ plaqué chrome ” et “ plaqué or ” sont des étiquettes de départ, pas des spécifications de procédé complètes. Une même finition visible peut reposer sur différents sous-placages, substrats, distributions d’épaisseur et exigences d’utilisation.
Couche supérieure et flash
Consignez si la couche visible est du chrome décoratif, du chrome dur, du nickel, un flash d’or ou une finition d’or plus épaisse. La couleur, la réflectivité, la dureté, la ductilité et l’épaisseur locale influencent la première interaction.
Le chrome décoratif est souvent une finition mince et brillante sur du nickel ; le chrome dur peut être plus épais et davantage orienté vers la résistance à l’usure. Le flash d’or est mou et mince, de sorte qu’un passage visuellement propre peut tout de même rayer, perdre une matière précieuse ou révéler le sous-placage.
Couches barrière et intermédiaires
Les barrières de nickel, les sous-couches de cuivre, les couches d'accrochage et d'autres intermédiaires peuvent avoir des rôles différents en matière d'absorption, de dureté, de ductilité, de porosité et de corrosion.
Traverser la couche visible peut exposer une couche intermédiaire qui est visuellement acceptable mais inacceptable d'un point de vue fonctionnel, électrique ou de la corrosion.
Substrat et préparation
Les substrats en acier, en acier inoxydable, en laiton, en cuivre, en aluminium et à base de zinc diffusent la chaleur et réfléchissent le faisceau différemment après l'ouverture du placage.
Consignez le polissage, la rugosité, le prétraitement, les marques de coulée ou d'usinage ainsi que toute piqûre ou tout pore préexistant.
Fonction et exposition
Le contact électrique, l'aptitude au brasage, le frottement, l'usure, la barrière anticorrosion, l'aspect et l'aptitude au nettoyage peuvent tous définir une limite d'arrêt différente.
La couche qui offre le meilleur contraste visuel n'est pas automatiquement celle qui répond à l'exigence de la pièce.
Chrome : décoratif ou dur
Confirmez si le chrome brillant est décoratif sur une barrière de nickel ou s'il s'agit de chrome dur sélectionné pour l'usure. Leur épaisseur, microfissuration, réflectivité et limite de percée acceptable peuvent différer sensiblement.
Inspectez le décollement des bords, le nickel exposé, la rugosité et le chemin de corrosion après nettoyage et manipulation.
Nickel : barrière et sous-couche
Le nickel peut être la finition visible, une barrière sous le chrome ou une couche intermédiaire sur le cuivre et l’acier. L’épaisseur locale et l’adhérence déterminent si une marque plus sombre est un changement de finition ou une ouverture non intentionnelle.
Comparez le résultat avec la voie de matériau en nickel massif uniquement après l’identification de l’empilement de placage.
Or : flash, perte et aspect
Le flash d’or et l’or décoratif plus épais réagissent différemment à la chaleur et à l’élimination. Les surfaces tendres peuvent se rayer sous l’outillage de fixation ; les particules doivent être collectées et récupérées lorsque nécessaire.
Définissez la perte d’or autorisée après polissage ou nettoyage, la distance d’observation et le critère d’acceptation de l’aspect avant les essais. Voir la voie de matériau en or massif pour le comportement adjacent.
Exemples de marquage sur métal plaqué
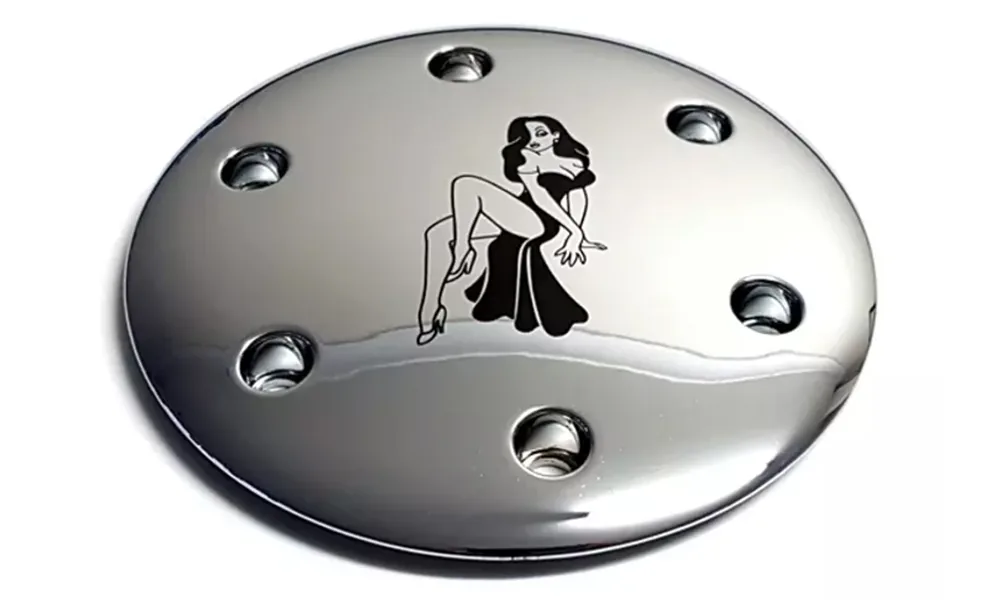
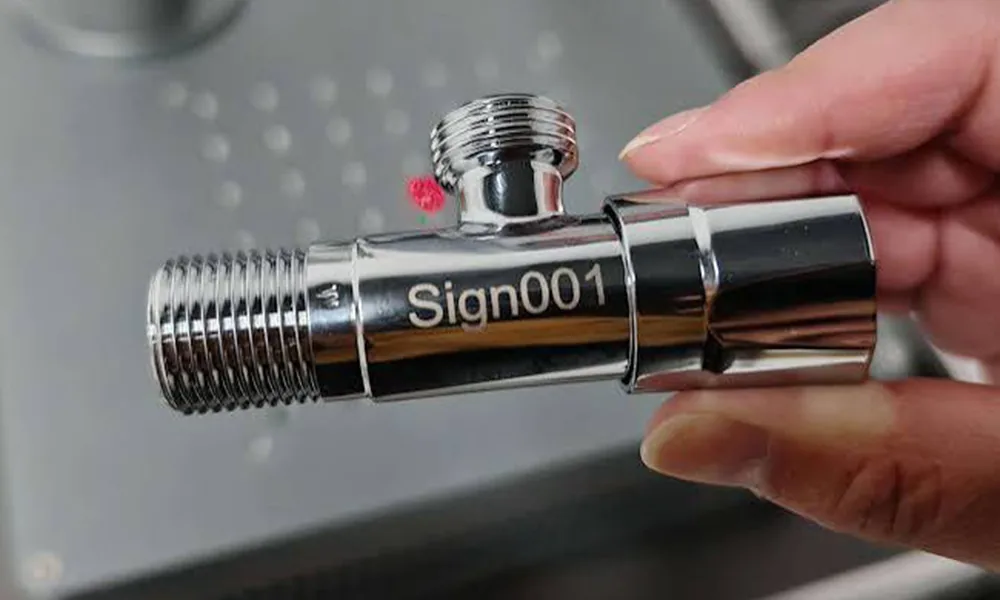
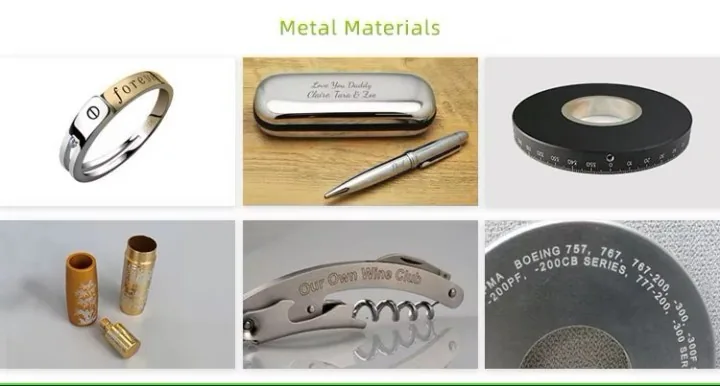
Ces exemples montrent pourquoi les surfaces plaquées doivent être évaluées comme un système de couches plutôt que sur leur seule apparence. La marque visible ne révèle pas la séquence complète de placage, l’épaisseur locale ni la couche d’arrêt autorisée ; les réglages finaux doivent donc encore être confirmés sur la pièce finie.
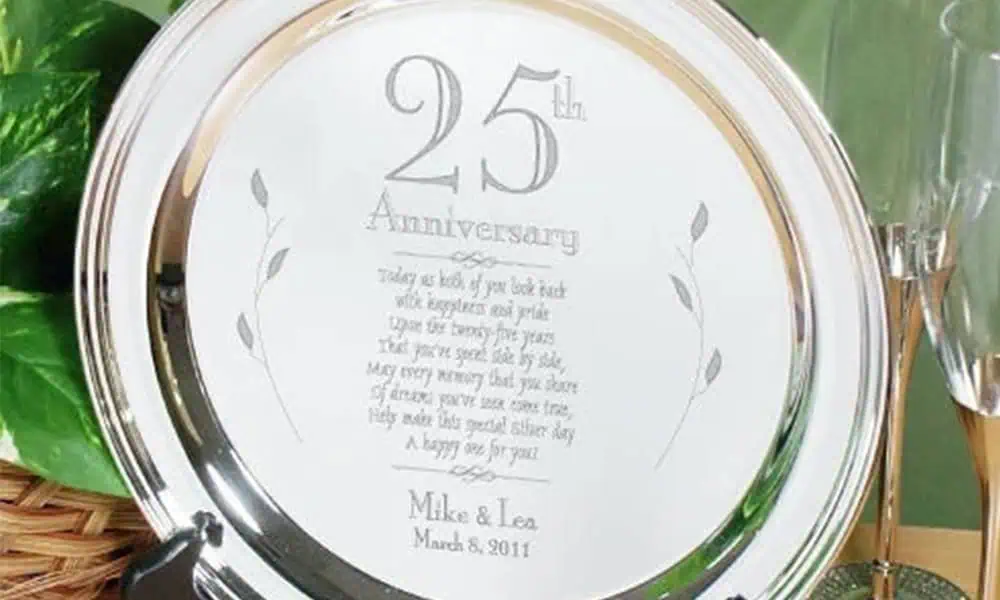
Voies de revêtement associées
Utilisez la voie de surface la plus proche lorsque la pièce est réellement métal peint, métal thermolaqué ou aluminium anodisé. Leurs mécanismes de couches et leurs limites d'arrêt sont différents.
Voies associées pour les substrats
Si le procédé approuvé marque intentionnellement le métal de base exposé, comparez les acier, acier inoxydable ou cuivre recommandations applicables à l'acier, à l'acier inoxydable ou au cuivre après l'essai d'empilement plaqué. Les autres substrats doivent être acheminés via le hub des métaux.
Applications typiques
Où sont utilisées les pièces en métal plaqué et pourquoi sont-elles marquées ?
Le placage est souvent choisi pour sa résistance à la corrosion, ses performances électriques, son comportement à l'usure ou son apparence. Le marquage laser est ensuite utilisé pour ajouter une identification ou une traçabilité sans ajouter d'encre ni d'étiquette, mais la marque ne doit pas compromettre la fonction que le placage a été choisi pour assurer.
Connecteurs et contacts électriques
Les pièces de contact nickelées, dorées ou plaquées avec un autre métal peuvent nécessiter des références de pièce, une polarité, une identification de cavité, des codes de lot ou des marques de traçabilité.
La principale contrainte consiste à préserver l’intégrité de la couche de contact ou de barrière approuvée partout où les performances électriques, l’aptitude au brasage ou la résistance à la corrosion en dépendent.
Quincaillerie et accessoires décoratifs
Les poignées, ferrures, garnitures et quincaillerie chromées ou nickelées peuvent nécessiter des logos, une identification de modèle, des numéros de série ou des informations de lot.
L'apparence compte généralement autant que le contraste, de sorte que le halo, les rayures, la rugosité, le sous-placage exposé et les variations de couleur d'un lot à l'autre nécessitent des limites d'acceptation explicites.
Fixations et quincaillerie industrielles
Les vis, ferrures, clips et quincaillerie plaqués peuvent être marqués pour indiquer la classe, la taille, le lot, l'identification de l'assemblage ou la traçabilité en service.
Les bords, les petits rayons et une épaisseur de placage localement différente peuvent réduire la fenêtre de process par rapport à une éprouvette plate.
Composants électroniques et de précision
Les boîtiers, bornes, blindages et petits composants de précision plaqués peuvent nécessiter des marques d'orientation, une identification interne, des numéros de série ou des codes lisibles par machine.
Les détails fins, les surfaces réfléchissantes, les zones de marquage restreintes et les surfaces fonctionnelles à proximité peuvent rendre plus délicates les exigences de mise au point, de montage et d'inspection.
Pourquoi l'application compte : le même empilement de placage peut avoir une limite d'acceptation très différente sur un raccord décoratif, un contact électrique ou un composant de traçabilité. Définissez ce que fait le placage avant de décider ce que le laser est autorisé à modifier.
Contenu du marquage
Qu'est-ce qui est habituellement marqué sur les pièces en métal plaqué ?
Le motif lui-même peut être simple, mais son plus petit élément, son exigence de contraste et sa méthode de vérification influent directement sur la fenêtre de process et la configuration de la machine.
Identification
Numéro de pièce, modèle, numéro de série, code date, informations de lot ou de lot de fabrication servant à distinguer le composant ou l'enregistrement de production.
Codes de traçabilité
Data Matrix, code QR ou autres identifiants de production pour lesquels la taille du module, la zone de silence, l'éclairage et la méthode de lecture ou de vérification doivent être définis avant acceptation.
Informations fonctionnelles
Polarité, position des bornes, numéro de cavité, orientation, état d'inspection ou autres informations facilitant l'assemblage, les tests ou la maintenance.
Image de marque et apparence
Logo, nom de marque, texte décoratif ou numéros de série visibles, lorsque la qualité des bords, la brillance, le halo, la constance de la couleur et la résistance aux rayures peuvent faire partie du critère d'acceptation.
Le contenu du marquage et le mécanisme de marquage sont deux décisions distinctes : un numéro de série ou un code peut être obtenu par un changement de finition, une exposition contrôlée de la sous-couche ou l'exposition du métal de base. Le contenu requis ne définit pas à lui seul le changement de couche acceptable.
Résultats du marquage
Quel résultat de marquage devez-vous viser ?
Sur un métal plaqué, le « marquage » peut consister à modifier la finition visible, à exposer une sous-couche ou à atteindre le métal de base. Chaque voie nécessite un plan d'inspection différent, car le contraste, l'adhérence et la fonction en service peuvent évoluer en sens opposés.
| Résultat visé | Ce qui peut changer | Risque principal d'intercouche | Valider sur la pièce finale |
|---|---|---|---|
| Modification contrôlée dans la finition | Des changements de réflectance, de couleur ou de texture, tandis que le placage reste fonctionnellement fermé. | Amincissement local, coloration thermique, rugosité, halo de brillance ou modification cachée de l’adhérence. | Contraste sous un éclairage réel, sensation au toucher, perte d’épaisseur, adhérence et exposition à l’usure/aux produits chimiques. |
| Exposer une sous-couche définie | La couche supérieure est retirée pour révéler le nickel, le cuivre ou une autre couche intermédiaire approuvée. | Percée partielle, bord estompé, soulèvement d'interface, porosité ou couche exposée ne répondant pas aux exigences électriques/de corrosion. | Identité de la couche d'arrêt, largeur du bord, propreté, zone exposée, adhérence autour de la marque et fonction. |
| Exposer le métal de base | L'empilement de placage est ouvert jusqu'à l'acier, au laiton, au cuivre, à l'acier inoxydable ou à un autre substrat. | Réflexion du substrat, coloration thermique, bavure, risque galvanique/de corrosion et perte de la barrière protectrice. | Profondeur, rugosité, état de corrosion, aspect après nettoyage et protection en aval. |
| Code lisible par machine | Des lignes fines ou une fenêtre contrôlée créent un contraste entre les couches. | L'éblouissement réfléchissant, la variation d'épaisseur de couche, les résidus, la courbure et une position de bord instable peuvent réduire la qualité de lecture ou de vérification. | Résultat du lecteur ou du vérificateur obtenu à l'aide de l'éclairage, de la taille de module, de la zone de silence, de la méthode de notation et de la règle de rejet spécifiés. |
| Logo décoratif ou numéro de série | Un changement visible est créé sur une surface plaquée haut de gamme ou cosmétique. | Différence de teinte, halo visible, piqûres locales, texture semblable à des rayures ou variation de finition d’un lot à l’autre. | Distance d’observation, éclairage, nettoyage, résistance aux rayures, norme d’aspect et répétabilité. |
Ne pas utiliser une percée visuellement attrayante comme règle d’acceptation : une marque peut sembler propre tout en exposant la mauvaise couche, en réduisant une barrière anticorrosion, en modifiant le comportement de contact électrique ou en affaiblissant une interface. Convenez de la couche d’arrêt et de l’inspection fonctionnelle avant les essais.
Géométrie et épaisseur
Comment l’épaisseur du placage, la forme et la taille de la pièce modifient-elles le processus ?
L’épaisseur du placage définit généralement la limite de couche la plus importante, tandis que la forme de la pièce, son épaisseur globale et sa taille déterminent la constance avec laquelle cette limite peut être maintenue sur l’ensemble de la pièce réelle.
Épaisseur du placage
Une fine couche flash et un dépôt plus épais destiné à l'usure n'offrent pas la même fenêtre d'arrêt. Lorsque l'exposition autorisée est étroite, même une petite variation de la profondeur enlevée peut changer la couche qui est visible.
Variation locale d'épaisseur
Les bords, les trous, les renfoncements et les accumulations de placage peuvent différer des vastes zones planes. Un réglage incomplet sur une zone peut déjà percer une autre, de sorte que des emplacements représentatifs doivent être inclus dans l'essai sur échantillon.
Variation de courbure et de hauteur
Les bagues, tubes, arbres, surfaces bombées et pièces étagées éloignent la surface du plan focal nominal. La taille du spot et la densité d'énergie peuvent varier suffisamment pour affecter le contraste, la largeur de bord et la sélectivité de couche.
Épaisseur globale de la pièce et masse thermique
L'épaisseur globale n'est pas la même que l'épaisseur de placage. Sur des composants très petits, minces ou sensibles à la chaleur, la pièce peut accumuler la chaleur plus rapidement ; une masse thermique plus importante peut diffuser la chaleur différemment lors de passes répétées.
Taille de la pièce et champ de marquage
Les grandes pièces ou les marques largement espacées peuvent nécessiter un champ plus grand, un repositionnement ou un déplacement. La taille du champ, le choix de la lentille et la distance de travail influent également sur la taille du spot, la tolérance de focalisation et la densité d'énergie.
Bords, trous et zones fonctionnelles
Le marquage à proximité d'un bord, d'une surface d'étanchéité, d'un plot de contact ou d'une zone critique vis-à-vis de la corrosion peut exiger une limite plus stricte que le marquage au centre d'un panneau esthétique. Consignez les zones où toute exposition du placage est interdite.
Ne qualifiez pas le procédé sur une seule zone plane commode : l'ensemble d'essai réel doit inclure les zones de placage connues les plus fines ou les plus épaisses, les caractéristiques courbes ou à hauteur variable, les bords et toute zone critique pour la fonction qui pourrait devenir la limite de production.
Direction du laser
Évaluer une source par rapport à l'empilement, et non au nom de la finition
Une machine de marquage laser à fibre de 1064 nm machine de marquage laser à fibre est souvent une première voie pratique à tester sur du métal plaqué, mais une surface en nickel brillant, en chrome ou en or peut réfléchir fortement, et la réponse peut changer lorsqu'une couche inférieure s'ouvre.
Comparez séparément la puissance crête et la puissance moyenne, puis enregistrez la durée d'impulsion, l'énergie d'impulsion, la fréquence de répétition, la vitesse de balayage, l'espacement des hachures, le nombre de passes et la mise au point tout en maintenant constants le motif et la méthode d'inspection. La taille du spot, la lentille de champ et la distance de travail modifient la densité d'énergie ; la profondeur focale, la position dans le champ et la tolérance de focalisation admissible déterminent si le procédé reste à l'intérieur de la couche prévue sur toute la pièce. Le contrôle MOPA peut aider à délimiter une limite plus étroite, mais il ne garantit pas un enlèvement propre ni une chaleur réduite dans le substrat. L'UV ou une autre longueur d'onde peut mériter d'être testé pour des modifications fines de couche ou une finition sensible à la chaleur ; le CO2 est une voie conditionnelle pour certaines couches non métalliques et doit être vérifié par rapport au métal exposé.
Relevé de criblage optique : relier la puissance crête/moyenne, la taille du spot, la lentille/la distance de travail, la profondeur focale, la position dans le champ et la tolérance de mise au point aux observations de percée. Si une fenêtre de couche d'arrêt s'effondre au bord du champ ou en cas de petites variations de hauteur, consigner cela comme une limite de procédé plutôt que de compenser en augmentant l'énergie.
Une fois le procédé optique validé, la zone de marquage acceptée, la géométrie de la pièce, la méthode de chargement, la tolérance de mise au point, la méthode d'inspection et la cadence de production peuvent être transposées dans la configuration complète de la machine.
| Voie | À tester en priorité lorsque | Limite | Vérification |
|---|---|---|---|
| Fibre 1064 nm | Un contraste de couche, un enlèvement contrôlé ou une modification définie de la finition sont nécessaires sur un empilement compatible. | La réflectivité, l’épaisseur du placage et la couche nouvellement exposée peuvent modifier brusquement l’absorption et la chaleur. | Maîtrise de la couche d’arrêt, bord, résidus, réflexion, zone exposée, état du substrat et répétabilité. |
| Laser à fibre MOPA | Le contrôle de la durée d'impulsion et de la fréquence de répétition peut aider à comparer une interface étroite ou une limite esthétique. | Un contrôle accru ne garantit pas une chaleur moindre, l'absence de décollement ni une fenêtre stable face aux variations d'épaisseur. | Comportement des impulsions, recouvrement, mise au point, état de l'interface, identité de la couche, résultat du code et charge de fumées. |
| UV | La finesse des détails, l'absorption du revêtement ou une exigence de limitation de la propagation thermique justifie un essai distinct. | L’UV n’est pas exempt d’endommagement ; les débris, le débit, l’adhérence des couches et la réponse du métal exposé restent dépendants de l’échantillon. | Fidélité des motifs, sélectivité de couche, résidus, largeur des bords, effet thermique et répétabilité. |
| CO2 ou autre voie | Une couche non métallique ou une finition spéciale présente une réponse utile à une autre longueur d’onde. | L’empilement métallique peut réfléchir ou rediriger l’énergie ; l’acheminement du faisceau et la configuration complète de la machine doivent être confirmés. | Mécanisme d’enlèvement, couche exposée, bord, débris, dispositifs de sécurité et répétabilité de production. |
Risque intercouche
Lisez le mode de défaillance avant d’augmenter l’énergie
Les surfaces plaquées peuvent présenter une défaillance au niveau de la marque visible, à l’interface ou dans le substrat nouvellement exposé. Un résultat à faible contraste ne justifie pas automatiquement plus d’énergie ; identifiez d’abord quelle couche ou quelle limite se déplace.
Percement
- L'élimination de la couche supérieure se poursuit dans une couche intermédiaire ou dans la base avant que la limite cible ne soit atteinte.
- Inspectez la coupe transversale ou une mesure indirecte de l'épaisseur lorsque l'exposition autorisée est étroite.
- Distinguez l'élimination incomplète de l'élimination excessive ; elles nécessitent des modifications de paramètres différentes.
Décollement d'interface
- La chaleur, le chevauchement des impulsions, la contamination ou une faible adhérence peuvent créer un bord soulevé ou une délamination autour de la marque.
- Vérifier après nettoyage et manipulation, pas seulement immédiatement après la passe.
- Consigner si le décollement est cosmétique, fonctionnel ou une défaillance de barrière.
Porosité et piqûres
- Les pores, les piqûres et les variations locales d'épaisseur peuvent piéger des résidus ou entraîner une exposition inégale.
- Comparez des zones, des bords et des lots représentatifs plutôt qu'un seul échantillon poli.
- Utilisez des règles de nettoyage et de microscopie adaptées à la pièce réelle.
Réflexion du substrat
- Une fois qu’une base réfléchissante est exposée, le retour du faisceau et le flux thermique peuvent changer brusquement.
- Passez en revue les trajets de réflexion directs, spéculaires et diffus, l’orientation du dispositif de fixation, l’enceinte et les protections pour le système complet.
- Ne déduisez pas qu’une configuration est sûre pour la production à partir de la seule étiquette de la source.
Limites de sécurité et de chimie : Le rayonnement d'une fibre de 1 064 nm est invisible, et les pièces plaquées polies peuvent créer des réflexions directes, spéculaires et diffuses. Pour une installation ouverte ou une zone de travail laser de classe 4, définissez un accès contrôlé, une enceinte ou des protections complètes, un circuit de sécurité certifié, des verrouillages de porte, un arrêt d'urgence et un comportement automatisé d'arrêt en cas d'anomalie avant tout travail répété. Le placage, la chimie de nettoyage, les huiles et les résidus peuvent modifier les fumées ou les particules ; examinez la FDS de la pièce et du procédé, l'extraction locale, la filtration, la gestion des déchets et l'évaluation des risques du site. Les limites d'exposition et la conception finale de la sécurité de la machine doivent être vérifiées pour l'ensemble du système et le site d'exploitation.
Liste de contrôle du test d'échantillon
Comment tester et évaluer un échantillon de métal plaqué ?
Un seul coupon brillant ne peut pas prouver la validité d'un procédé de métal plaqué. L'examen de l'échantillon doit mettre en évidence les variations d'épaisseur, l'état de l'interface, la réflectivité de base, le nettoyage, la durabilité et la méthode d'inspection en production qui régira la libération.
Empilement et géométrie
- Placage : finition visible, séquence de sous-placage, fournisseur/procédé, épaisseur nominale et variation locale si connue.
- Base : acier, inox, laiton, cuivre, aluminium ou autre substrat ; rugosité, prétraitement et polissage.
- Pièce : planéité, courbure, distance aux bords, trous, zones de contact et zones où l'exposition est interdite.
Marquage et acceptation
- Cible : changement de finition, exposition contrôlée de la sous-couche, exposition de la base, logo, numéro de série ou code.
- Limite : couche autorisée, profondeur maximale, largeur de trait, position du bord, rugosité et résidus.
- Inspection : méthode de lecture ou de vérification, éclairage, taille du module, standard visuel, adhérence, contrôle électrique ou de corrosion.
Durabilité et production
- Exposition : solvants, frottement, humidité, sel, chaleur, service en extérieur ou finition en aval.
- Flux de travail : taille de lot, référence, chargement, inspection, données variables, vitesse de ligne et gestion des rebuts.
- Sécurité : FDS de placage/nettoyage, extraction, filtration, enceinte, déchets et contraintes du site.
| Vérifier le résultat | Ce qu’il peut inclure | Limite |
|---|---|---|
| Fiche de criblage spécifique à l’empilement | Voies et fenêtres de paramètres évaluées, hypothèses de mise au point/balayage, limite de couche et résultat d’impossibilité documenté lorsqu’aucune fenêtre acceptable n’est trouvée. | Le résultat est spécifique à l’empilement de placage fourni et ne constitue pas une recette universelle pour toutes les pièces en nickel, chrome ou or. |
| Preuves relatives à la couche et à la surface | Images avant/après et observations pour le changement de finition, la percée, le bord, le soulèvement, les résidus, la couche exposée et l’état de nettoyage. | Les preuves visuelles ne remplacent pas les contrôles d’adhérence, électriques, de corrosion, d’usure ou des procédés en aval. |
| Résultat de code ou de mesure | Contrôles dimensionnels, résultats de lecture et, le cas échéant, note du vérificateur selon la méthode et l’éclairage convenus. | Un résultat de lecture conforme ne constitue pas une note de vérificateur, une approbation de produit ni une déclaration réglementaire. |
| Transfert à la production | Temps de marquage observé, ainsi que les hypothèses relatives au montage, à l’extraction, à la manutention, à l’inspection et aux données pour la prochaine revue du système. | Le temps de marquage au laboratoire ne constitue pas un cycle de ligne garanti tant que l’ensemble du flux de travail et de la séquence de sécurité n’a pas été validé. |
Incluez des témoins : envoyez des pièces non marquées, des lots représentatifs et toute cartographie connue de l’épaisseur de placage. Un seul échantillon poli peut masquer des pores, une surépaisseur sur les bords, des zones localement fines ou une condition d’interface qui modifie le procédé accepté.
Configuration de la machine
Comment la configuration finale de la machine est-elle choisie ?
L’essai sur échantillon doit d’abord identifier un trajet optique stable et une fenêtre d’arrêt acceptable. La machine finale est ensuite configurée selon la zone de marquage réelle, la géométrie de la pièce, la tolérance de mise au point, la méthode de manutention, l’exigence d’inspection, le besoin d’extraction et la cadence de production.
| Exigence vérifiée | Décision de configuration concernée | Ce qu'il faut confirmer avant le devis |
|---|---|---|
| Fenêtre de process acceptée : fibre, fibre MOPA ou UV | Famille de source laser et exigence de contrôle des impulsions. | Résultat cible, couche d'arrêt autorisée, fenêtre de paramètres acceptable et répétabilité sur des pièces représentatives. |
| Taille du marquage et zone de travail disponible | Lentille de champ, champ de marquage, distance de travail et si un repositionnement ou un mouvement est nécessaire. | Plus grand motif, plus petit détail, tolérance de position et dégagement utilisable autour de la pièce. |
| Cylindre, anneau, arbre ou surface courbe | Axe rotatif, dispositif de fixation, indexage multiposition ou stratégie de focalisation 3D. | Diamètre de la pièce, arc de marquage, variation de hauteur, référence et si le marquage doit s'enrouler autour de la surface. |
| Position ou orientation variable de la pièce | Exigence de vision, d'outillage de référence ou de montage personnalisé. | Variation de position d'une pièce à l'autre, erreur admissible sur l'emplacement du marquage et si le code ou le graphisme est variable. |
| Exigence de lecture ou de vérification du code | Stratégie concernant le lecteur, la caméra, l’éclairage et la gestion des rejets. | Type de code, taille des modules, méthode d’inspection requise, conditions d’éclairage et règle de réussite/échec. |
| Résidus, fumées ou placage retiré | Extraction, filtration, enceinte et accès pour la maintenance. | Chimie de placage/nettoyage, informations FDS, comportement des débris et contraintes d’extraction sur site. |
| Production par lots ou en ligne | Chargement manuel, nombre de fixations, rotatif, convoyeur, automatisation, E/S et niveau de protection. | Taille de lot, objectif de cadence (takt), séquence de chargement, gestion des rebuts, accès opérateur, utilités et exigences de destination. |
La configuration doit suivre le résultat de l’échantillon, et non le précéder : la fenêtre de marquage vérifiée détermine le chemin optique ; la géométrie de la pièce et le flux de production déterminent le dispositif de fixation, le mouvement, la vision, l’enceinte, l’extraction et l’automatisation nécessaires autour de ce chemin.
FAQ
Questions sur le marquage laser des métaux plaqués
Le métal nickelé, chromé et plaqué or peut-il être marqué au laser ?
Ils peuvent être présélectionnés, mais l’aspect visible seul ne suffit pas pour choisir un procédé. La séquence de placage, l’épaisseur, le substrat, la réflectivité, l’adhérence, la porosité et la couche d’arrêt autorisée déterminent si une modification de finition, une fenêtre de sous-couche ou un marquage sur métal de base est acceptable.
Le laser enlève-t-il toujours le placage ?
Non. Un essai peut viser une modification contrôlée de l'état de surface, l'exposition définie d'une sous-couche ou un marquage du métal de base. La couche visée et l'exposition maximale autorisée doivent être consignées dans le dossier d'acceptation avant les essais.
Un marquage d'apparence propre peut-il affaiblir la pièce ?
Oui. Une percée peut réduire une barrière, exposer un substrat galvaniquement sensible, modifier le comportement de contact ou créer un défaut d'interface qui n'est pas immédiatement visible. Inspectez l'identité de la couche, l'adhérence et les exigences d'utilisation après nettoyage et manipulation.
Quel laser est utilisé pour le métal plaqué ?
Une source à fibre de 1064 nm est souvent une première piste de sélection ; on envisage un contrôle d'impulsions MOPA, l'UV ou une autre voie lorsque l'empilement exact et l'exigence de la fonctionnalité le justifient. Aucune longueur d'onde ni puissance n'est une réponse universelle ; ce sont les preuves issues des échantillons qui doivent trancher.
Pourquoi deux pièces nickelées ou chromées peuvent-elles nécessiter des réglages laser différents ?
La finition visible peut être la même alors que l'épaisseur de placage, le sous-placage, le substrat, le polissage, la porosité, la courbure, la masse thermique et la couche d'arrêt autorisée sont différents. Les paramètres doivent donc être qualifiés sur des pièces finies représentatives plutôt que copiés du seul nom de la finition.
Que dois-je envoyer pour un test d'échantillon de métal plaqué ?
Envoyez des pièces finies ou des coupons représentatifs avec la finition visible, le sous-placage et les informations sur le métal de base, l'épaisseur de placage si elle est connue, le dessin/le fichier graphique, la plus petite caractéristique, l'exposition de couche autorisée, les exigences de durabilité/électriques/corrosion, la méthode de nettoyage et le contexte de production.
Examen de l'échantillon
Commencez par l'empilement de placage et la limite d'arrêt
Indiquez le fini visible, la séquence des couches nickel/chrome/or, le métal de base, la marque cible, l'exposition autorisée, la méthode d'inspection, l'exigence de durabilité ou électrique et le contexte de production. Pour une évaluation de faisabilité sur échantillon, incluez des pièces plaquées finies ou des coupons représentatifs et demandez à l'équipe les instructions d'envoi des échantillons ; joignez des photos, des dessins et le relevé des couches lorsque le formulaire de demande permet des pièces jointes.
Pour accélérer l’évaluation, préparez : fournisseur/processus de placage ou relevé des couches · fini et épaisseur · substrat et prétraitement · pièces finies ou coupons représentatifs · dessin/photos de la pièce · artwork de marquage et plus petite caractéristique · couche d'arrêt autorisée · exigence électrique/corrosion/usure · méthode de lecture/vérification · taille de lot · montage/automatisation · extraction et destination/tension · instructions d'envoi des échantillons.