
Marquage laser des pièces de téléphone mobile
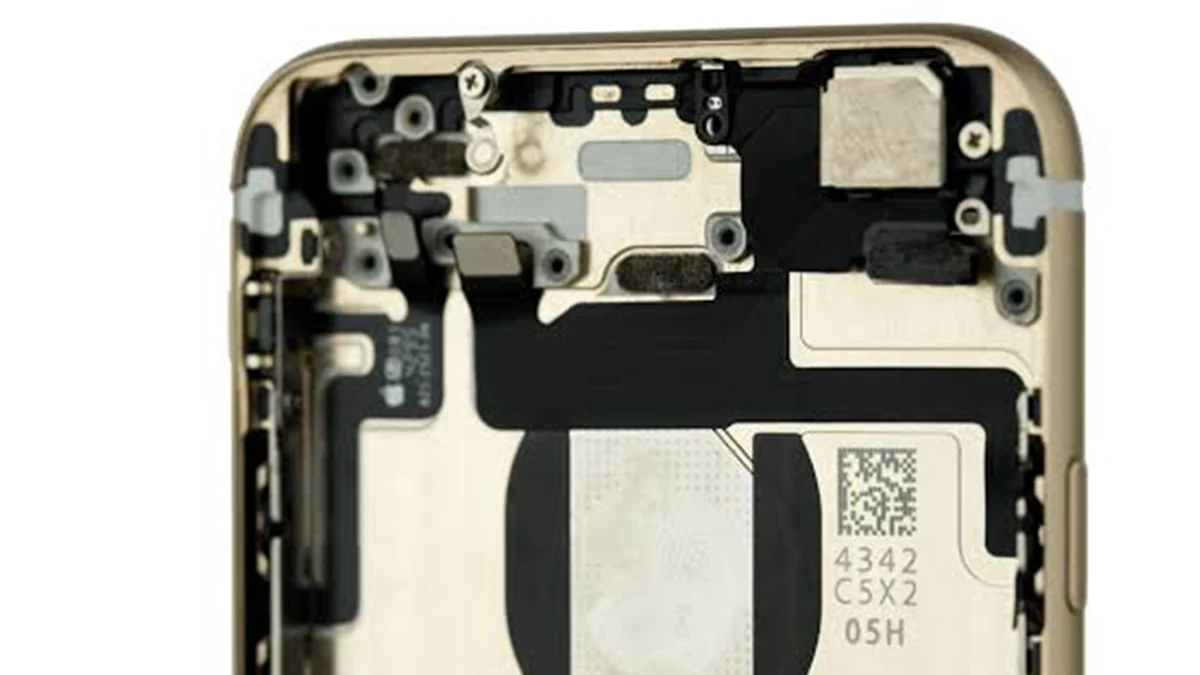
L'identification permanente pour les châssis de téléphone, supports, boîtiers et pièces internes — marque, modèle, IMEI, codes de série et de lot — est généralement apposée sur des faces internes ou approuvées à faible visibilité afin que la traçabilité puisse être maintenue sans modifications inutiles des surfaces visibles par le client.
Cette page couvre la vue de tâche industrielle pour sélectionner une machine de marquage laser pour téléphone mobile: ce qui est marqué, quelles surfaces sont approuvées pour le marquage, comment une géométrie étagée ou irrégulière modifie le montage et la configuration, et ce qui doit être validé sur un échantillon réel avant l'achat.
Marquage laser des pièces de téléphone mobile en un coup d'œil
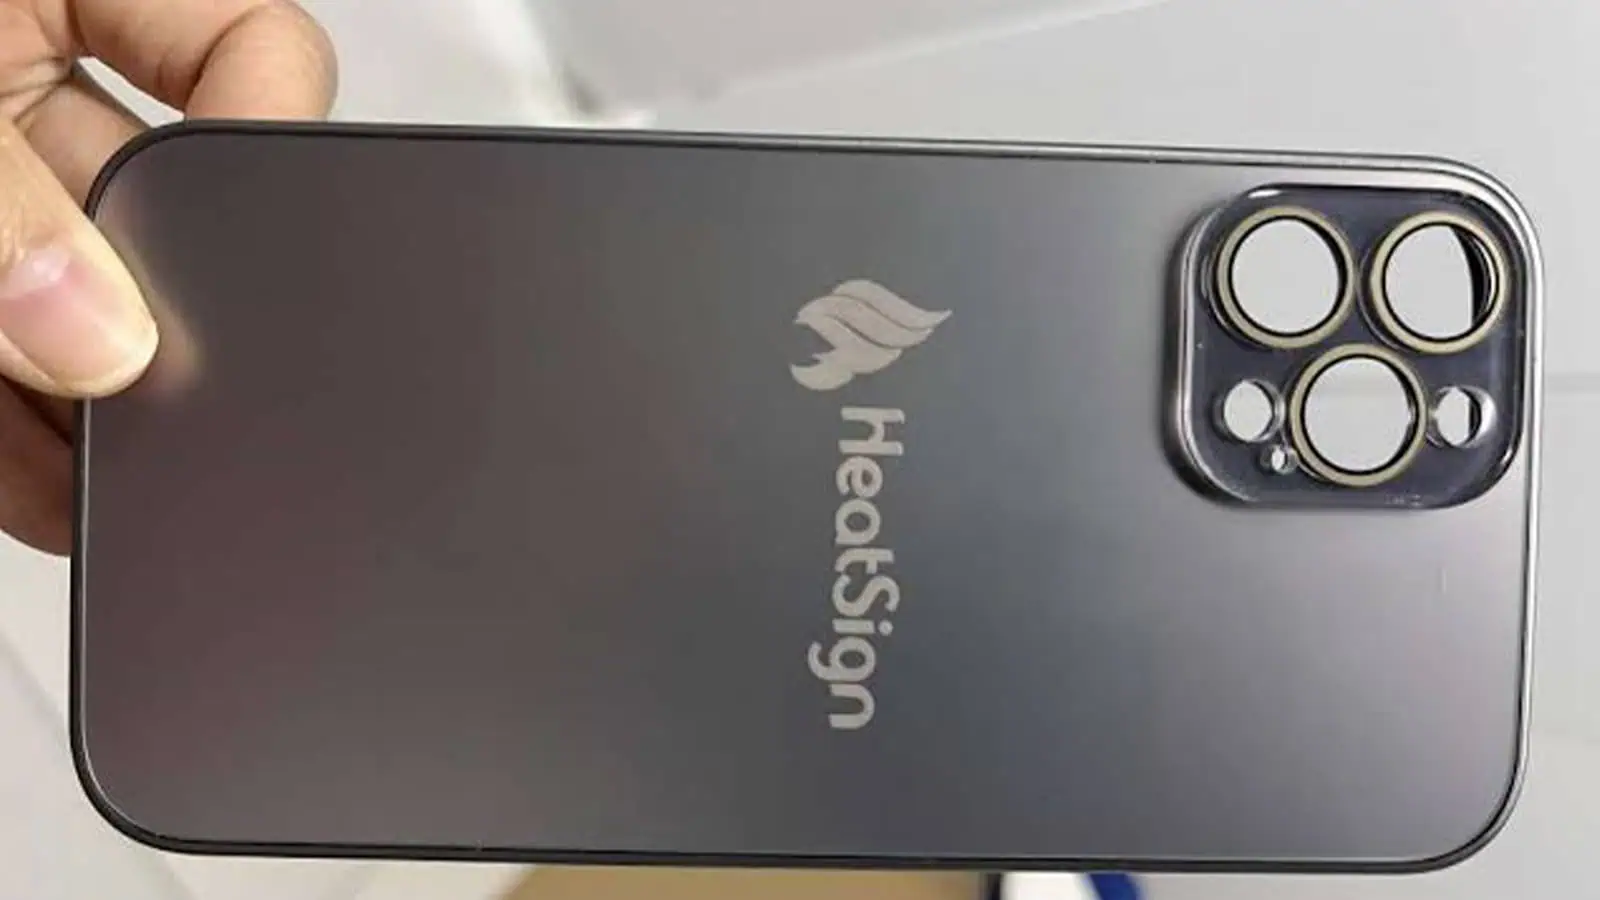
Le marquage laser est couramment évalué pour l'identification permanente sur les châssis, supports, boîtiers, plateaux, blindages et autres composants internes de téléphone mobile. Les travaux typiques incluent l'identification de la marque ou du modèle, les numéros de pièce et de lot, les informations IMEI ou de série lorsqu'elles sont spécifiées, et des codes Data Matrix ou QR compacts pour la traçabilité.
Le point de départ utile n'est pas simplement “ métal ou plastique ”. Définissez le matériau et la surface exacts, la zone de marquage approuvée, le résultat visuel ou de code requis, la plus petite caractéristique à marquer, la géométrie de la pièce et la méthode de positionnement, ainsi que le cycle de production requis. Ces entrées déterminent quelle voie laser tester en premier et ce qui doit être vérifié avant que la configuration finale de la machine soit fixée.
L'aluminium nu, l'aluminium anodisé, l'acier inoxydable, le titane et les nuances de plastique doivent être traités comme des conditions d'essai sur échantillon différentes, car leur réponse de surface et leur sensibilité thermique diffèrent. Pour les assemblages de PCB ou les composants électroniques individuels, voir les pages dédiées PCB / PCBA et composants électroniques pages d'application.
Quelles pièces de téléphone mobile sont couramment marquées au laser ?
La famille de pièces est importante, car son matériau, son épaisseur de paroi, sa zone de marquage disponible et sa géométrie changent la manière dont le travail doit être testé et maintenu dans un montage.
Cadres, supports et châssis métalliques
Les cadres, pièces de châssis et supports de téléphone usinés par CNC sont souvent en aluminium, l'acier inoxydable ou le titane étant utilisés sur certains modèles. Ces pièces peuvent offrir des zones de marquage relativement stables, mais les surfaces anodisées ou cosmétiques, les faces étagées et les parois minces peuvent rendre la fenêtre de marquage réelle très différente d'une éprouvette d'essai en métal plat.
Boîtiers et capots internes
Les boîtiers et capots internes en métal ou en plastique peuvent porter des marques d'identification produit ou de traçabilité. Les surfaces extérieures sont généralement plus strictement contrôlées pour l'aspect, de sorte que la zone de marquage approuvée doit provenir du plan du produit plutôt que de la commodité au poste de marquage.
Tiroirs, blindages et petites pièces internes
Les tiroirs de carte, les blindages, les petits supports et d'autres pièces internes ont souvent une zone de marquage limitée. Les petits caractères ou les codes 2D compacts rendent la mise au point, le contraste, la répétabilité de positionnement et l'accès du lecteur plus importants que la surface de marquage totale.
| Famille de pièces | Rôle de marquage typique | Contrainte courante à vérifier |
|---|---|---|
| Cadre / châssis / support métalliques | Identification et traçabilité des produits | Finition de surface, hauteur échelonnée, zones à préserver pour l’aspect esthétique |
| Boîtier / capot interne | Identité de marque, sérialisation ou identification de processus | Zone visible ou cachée, revêtement ou formulation plastique |
| Support / plateau en plastique | Identification de pièce, d’assemblage et de lot | Sensibilité à la chaleur, petite zone de marquage, répétabilité de position |
| Blindage / tiroir de carte / petite pièce métallique | Marque de lot, de traçabilité ou de processus | Petite taille de code, planéité, accès du scanner après marquage |
Pourquoi les pièces de téléphone mobile sont-elles marquées ?
L'objectif du marquage doit être défini avant la gamme laser. Un logo, un numéro de pièce fixe et un code de traçabilité sérialisé créent des exigences différentes pour le contrôle du contenu, la vérification et les données de production.
Identification et traçabilité
- Identification des produits — la marque, le modèle, le numéro de pièce ou le numéro de pièce client lorsque le plan l'exige.
- Traçabilité des lots et des numéros de série — des informations sur le lot, le numéro de série, l'IMEI ou le code 2D lorsque la pièce doit être liée aux dossiers de production.
- Identification d’assemblage — des marques de polarité, d'orientation, de processus ou de poste qui aident à distinguer les pièces pendant la fabrication.
Production et contrôle qualité
- Vérification en aval — les codes lisibles par machine peuvent être scannés après le marquage pour confirmer la valeur et la lisibilité.
- Généalogie des processus — les données variables peuvent être associées à une ligne, à un lot ou à un enregistrement de production lorsque le système de fabrication l'exige.
- Utilisation cosmétique contrôlée — les logos extérieurs ou l’identification visible ne sont valables que lorsque le dessin du produit définit l’exigence relative à l’emplacement et à l’apparence.
Si le marquage contient des données variables de numéro de série, d'IMEI ou de code, définissez d'où provient cette valeur et si elle doit être vérifiée après le marquage. Cette exigence relative aux données peut avoir autant d'incidence sur la station de marquage que sur la source laser elle-même.
Que marque-t-on habituellement sur les pièces de téléphone mobile ?
Le type de contenu, la taille du code et la zone de marquage disponible déterminent la plus petite caractéristique que le procédé doit produire de manière fiable. Le texte fixe, les données de numéro de série variables et les codes 2D compacts doivent être traités comme des exigences de production différentes.
IMEI, numéros de série et codes de lot
Les IMEI et les numéros de série peuvent être marqués sous forme de texte lisible ainsi que d'un symbole de code sur la même pièce lorsque la spécification produit l'exige. La hauteur des caractères et la largeur des traits doivent tenir dans la zone approuvée disponible, et l'environnement de lecture après assemblage importe : un code couvert, trop petit ou trop peu contrasté ne survivra pas à l'inspection finale. Les codes de lot et de campagne ajoutent une dimension temporelle de production — la même famille de pièces peut porter une valeur de code variable par lot, ce qui indique une interface de données plutôt qu'une tâche de texte fixe. L'attribution des numéros IMEI et la conformité du marquage restent de la responsabilité du propriétaire de la marque et des exigences produit applicables ; la station de marquage doit reproduire correctement le contenu attribué dans la zone spécifiée.
Exigences pour les codes Data Matrix / QR et les petits caractères
Les symboles Data Matrix et QR sont courants sur les châssis, les blindages et les plateaux, car ils contiennent plus de données que du texte dans une petite zone. La taille et le contraste réalisables du symbole dépendent de la configuration optique et de l'état du matériau et de la surface — par exemple, aluminium anodisé, aluminium nu et plastiques doivent être évaluées comme des conditions d’échantillon différentes. La précision de position compte aussi : si le code doit être lu par un lecteur fixe ou comparé à une base de données, la position de la marque doit se répéter dans la tolérance du lecteur, ce qui est une question de fixation autant qu’une question de marquage.
Lorsqu’un code doit être scanné en aval ou mis en correspondance avec les données de production, la vérification par relecture doit faire partie des exigences d’acceptation. Utilisez le scanner ou le vérificateur prévu pour confirmer la valeur marquée et la lisibilité ; ajoutez une inspection du contraste ou des caractères lorsque la spécification client l’exige. Le résultat reste dépendant de l’échantillon et doit être confirmé sur la pièce réelle.
Qu’est-ce qui détermine les résultats du marquage laser sur les pièces de téléphone mobile ?
Deux pièces de téléphone qui se ressemblent peuvent nécessiter des réglages différents ou même un parcours laser différent. Le résultat est déterminé par l’état complet de la pièce, et non par le seul nom du matériau.
| Variable | Pourquoi cela modifie le résultat | Ce qu'il faut confirmer |
|---|---|---|
| Matériau et nuance | L’aluminium, l’acier inoxydable, le titane, l’ABS, le PC et d’autres matériaux interagissent différemment avec le laser. | Grade réel du matériau ou de la résine, si disponible |
| État de surface | Les surfaces nues, anodisées, peintes, revêtues, polies ou texturées peuvent produire un contraste et une modification de surface différents. | Finition, revêtement, couleur et exigence esthétique |
| Épaisseur de paroi / sensibilité thermique | Les pièces minces en métal et en plastique peuvent accumuler de la chaleur, se décolorer ou se déformer avant que la marque souhaitée ne soit obtenue. | Épaisseur autour de la zone de marquage et changement de surface admissible |
| Contenu du marquage et taille minimale des éléments | Les petits caractères et les cellules 2D compactes nécessitent plus de résolution optique et une mise au point plus stable qu'un grand logo. | Exigence relative au plus petit caractère, trait ou cellule de code |
| Zone de marquage | Les zones extérieures, cachées, encastrées, fonctionnelles ou d'exclusion imposent des limites esthétiques et d'accès différentes. | Zone approuvée sur plan et visibilité après assemblage |
| Hauteur, courbure et profondeur de cavité | La variation de hauteur Z et l’accès du faisceau affectent la constance de la mise au point et la question de savoir si une seule configuration peut atteindre toute la marque. | Variation de hauteur, angle, profondeur de cavité et accès disponible |
| Tolérance de position | Une tolérance de localisation serrée augmente l’importance de la répétabilité du montage ou de la correction par vision. | Erreur X/Y/rotation autorisée et méthode de référence |
| Résultat cible | Un contraste clair, un contraste foncé, un aspect noir, un marquage superficiel, une gravure ou un retrait de revêtement peuvent indiquer différentes fenêtres de procédé. | Critères d'acceptation approuvés pour le visuel, le code et la surface |
| Exigence de production | Le chargement, la génération de code, la vérification et la manutention peuvent dominer le temps de cycle total et la conception du système. | Pièces par heure, taille de lot, méthode de chargement et flux de données |
Ces variables doivent être figées comme entrée du test sur échantillon. Si la même pièce existe en plusieurs finitions ou couleurs de résine, testez-les comme des conditions distinctes plutôt que de supposer qu'un seul ensemble de paramètres sera transféré sans modification.
Quel résultat de marquage devez-vous viser ?
Une demande d'échantillon utile définit le résultat avant de définir la machine. “ Marque permanente ” est trop vague ; la cible doit décrire à quoi la marque doit ressembler, comment elle sera lue et quelle modification de surface est acceptable.
Résultat visuel et d'identification
- Apparence — clair, foncé, noir, à fort contraste ou un autre effet visuel approuvé sur le plan.
- Contenu lisible par l'humain — hauteur de caractère requise, largeur de trait et lisibilité dans les conditions d’inspection spécifiées.
- Résultat du code — taille du Data Matrix / QR, lecteur prévu et tout critère de relecture ou de vérification requis.
Résultat de surface, de fonction et de durabilité
- État de surface — rugosité acceptable, décoloration, modification du revêtement ou profondeur de gravure lorsque spécifié.
- Protection fonctionnelle — aucune modification inacceptable des surfaces d’étanchéité, d’accouplement, de contact ou d’autres surfaces contrôlées par le plan.
- Durabilité — contrôles d’abrasion, de transpiration, de solvant, d’humidité ou de température uniquement lorsque la spécification du produit les exige.
Une fois ces objectifs d’acceptation définis, le choix du laser devient une question d’ingénierie testable : quelle voie peut atteindre le contraste requis, la lisibilité du code et l’état de surface sans créer de chaleur ou de dommage esthétique inacceptables ?
Emplacement de la marque : zones visibles ou cachées
Le positionnement est une décision de conception autant qu'une décision liée au laser. Pour les marques d'identification et de traçabilité, les faces cachées ou recouvertes par l'assemblage sont généralement privilégiées lorsque le plan du produit réserve les surfaces visibles par le client aux exigences esthétiques. Le marquage extérieur ne doit être évalué que lorsque la conception l'exige explicitement et définit ses propres critères d'acceptation d'aspect et de durabilité.
Les surfaces extérieures visibles nécessitent une approbation explicite
Les surfaces extérieures — la face externe du cadre, le côté visible du boîtier, les surfaces décoratives ou anodisées — sont généralement régies par des spécifications cosmétiques. Le traitement laser modifie la réponse locale de la surface et peut affecter l'apparence, la rugosité ou l'acceptation de la résistance aux rayures, de sorte que ces zones doivent suivre le dessin du produit et la spécification de finition. Lorsqu'un marquage extérieur est réellement requis, il s'agit d'une décision de conception ayant ses propres critères d'acceptation, et non d'une option par défaut.
Zones cachées et couvertes par l'assemblage
- Face intérieure du cadre — une cible courante pour les informations de marque, de modèle et de traçabilité lorsque l'extérieur est réservé aux exigences cosmétiques.
- Intérieur du boîtier / couvercle caché — peut porter des codes sérialisés et des marques de traitement, à l'abri de la manipulation quotidienne.
- Arrière d'un support / côté intérieur d'un blindage — souvent plates, stables et hors de la ligne de vue du client.
Zones contrôlées ou zones d’exclusion
- Surfaces extérieures visibles par le client — à utiliser uniquement lorsque le plan autorise explicitement le marquage et définit les critères d’acceptation.
- Surfaces décoratives ou anodisées — le traitement laser modifie la surface locale et peut affecter l’acceptation des critères esthétiques ou de résistance aux rayures.
- Zones fonctionnelles ou d’étanchéité — les surfaces qui s’accouplent, assurent l’étanchéité ou supportent des composants doivent respecter les règles d’exclusion définies dans le plan.
- Zones couvertes plus tard lors de l'assemblage — si la marque doit être recouverte, vérifiez qu'elle peut toujours être scannée, ou déplacez-la.
Positionnement et présentation des pièces
L'endroit où la marque est apposée dépend de la manière dont la pièce est présentée au laser. Une face plane cachée sur un plateau est simple ; un cadre étagé ou un support courbé peut nécessiter un montage, un axe rotatif ou un positionnement par vision afin que la mise au point et la position de la marque restent constantes. Pour les méthodes d'alignement et de positionnement, voir le solution de positionnement par vision; pour les caractéristiques cylindriques qui tournent, voir le solution de marquage rotatif.
Comment la géométrie, le montage et le positionnement influent-ils sur le processus ?
Les pièces de téléphone sont rarement des plaques plates. Les cadres comportent des faces étagées, les boîtiers présentent des cavités profondes, les supports sont fins et irréguliers — et chaque forme change la manière dont la pièce doit être maintenue et dont le laser atteint la zone de marquage.
Cadres étagés et cavités profondes
Un cadre étagé comporte des zones de marquage à différentes hauteurs. Un laser à champ plat peut marquer un plan de manière fiable, mais une marche implique soit une seconde configuration, soit une approche à mise au point dynamique / 3D lorsque la différence de hauteur dépasse la plage de mise au point utilisable — et la bonne réponse dépend de la hauteur de la marche et de la position de la marque. Les cavités profondes sur les boîtiers ou les cadres soulèvent une question d'accessibilité : la tête laser doit atteindre la zone sans que la paroi de la cavité bloque le faisceau, ce qui influence la distance de travail et les choix de taille de champ.
Supports à parois minces et de forme irrégulière
Les parois minces et les supports à parois minces sont plus sensibles à l'apport de chaleur et aux contraintes de serrage. Le montage doit maintenir la pièce sans la déformer, et la fenêtre de paramètres doit être évaluée avec la pièce réelle plutôt qu'avec une éprouvette plate, car l'épaisseur de paroi modifie l'accumulation de chaleur. Les formes irrégulières nécessitent souvent un montage sur mesure ou épousant la forme pour maintenir la zone de marquage nette et en position pour chaque pièce.
Placement aléatoire et positionnement par vision
Le marquage guidé par vision peut réduire la dépendance à des dispositifs de positionnement de précision lorsque la variation principale concerne la position X/Y ou la rotation de la pièce. La caméra localise chaque pièce et le logiciel corrige la position du marquage dans le champ disponible. La pièce doit toujours être présentée de manière stable, et les variations de hauteur, l'inclinaison, les cavités profondes ou les changements de mise au point peuvent nécessiter une fixation dédiée, un autofocus / un contrôle 3D ou une autre configuration. Cette approche est utile pour le marquage de composants de téléphone en production flexible ou avec des pièces variées, lorsque les positions des plateaux ne peuvent pas être maintenues de façon répétable. L'approche d'intégration est couverte par la solution de positionnement par vision solution de positionnement par vision; pour les formes rondes ou étagées qui tournent, la solution de marquage rotatif solution de marquage rotatif s'applique.
| Géométrie de la pièce | Montage typique | Direction de configuration |
|---|---|---|
| Face plane cachée (support, plateau) | Plateau dédié ou gabarit simple | Machine de bureau standard ou machine à structure séparée |
| Cadre étagé, hauteurs multiples | Gabarit spécifique au palier ou second montage | Évaluer la mise au point dynamique 3D si la hauteur de marche dépasse la plage de mise au point utilisable |
| Cavité profonde dans le boîtier | Montage qui expose la cavité | Vérification de la distance de travail / taille du champ, 3D possible |
| Support irrégulier à paroi mince | Dispositif de fixation conformable / à faible contrainte | Analyse de la fenêtre de paramètres sur la pièce réelle |
| Placement aléatoire | Présentation stable et positionnement guidé par vision | Machine CCD de vision / solution de vision |
Quelle direction de laser évaluer en premier
Les pièces de téléphone couvrent une large gamme de matériaux, il n’existe donc pas de “laser pour téléphone” unique. La piste de départ découle du matériau et de la surface de la pièce à marquer — et le choix final dépend du contraste cible, de la géométrie et des résultats d’échantillons.
Châssis métalliques et pièces anodisées
Pour les châssis en aluminium, les supports en acier inoxydable et les pièces en titane, un laser à fibre Q-switched laser à fibre à commutation Q (environ 1064 nm) est souvent la première piste à évaluer et constitue un point de départ courant pour l’identification des métaux. L’aluminium anodisé se comporte différemment de l’aluminium nu, car la couche anodique modifie la façon dont la surface réagit ; traitez-le comme une condition d’échantillon distincte et utilisez les aluminium anodisé recommandations relatives à l’aluminium anodisé pour définir l’essai. Lorsque des marquages blancs ou à contraste clair sont nécessaires, la fibre MOPA peut valoir la peine d’être évaluée : sa fenêtre de contrôle d’impulsion plus large modifie l’apport thermique et la réponse de surface. Il s’agit d’une piste conditionnelle, pas d’une garantie.
Supports en plastique et pièces thermosensibles
Pour les plastiques foncés ou sensibles à la chaleur — ABS, PC et qualités similaires — Les lasers UV les lasers UV (environ 355 nm) sont souvent la première piste à évaluer, car la longueur d'onde plus courte peut réduire la charge thermique sur les pièces minces ou sensibles à la chaleur. Le comportement du plastique dépend fortement de la nuance de résine, des colorants et des additifs ; la nuance réelle doit donc être testée sur échantillon ; les ABS et polycarbonate recommandations pour l'ABS et le polycarbonate peuvent aider à définir la piste de départ.
Lorsque les objectifs de contraste, de profondeur ou de marquage noir modifient le choix
Si l'objectif est une marque profonde ou gravée, une marque noire sur une surface claire ou un effet d'élimination de revêtement, la piste peut changer. Ces objectifs sont spécifiques au matériau et à la surface : un résultat clair sur fond sombre obtenu sur de l'aluminium anodisé et une marque noire sur de l'acier inoxydable sont des cibles différentes qui peuvent indiquer différentes fenêtres de paramètres ou sources. La bonne façon de décider est de réaliser un essai sur échantillon sur la pièce réelle, et non d'appliquer une règle générale.
| Matériau de la pièce / surface | Piste de départ | Page matériau pour les détails |
|---|---|---|
| Cadre en aluminium, nu | Fibre Q-switched (1064 nm) ; évaluer le MOPA lorsque l’effet cible bénéficie de sa plage de contrôle d’impulsions | Aluminium |
| Cadre en aluminium anodisé | Fibre / MOPA, spécifique à la couche anodique | Aluminium anodisé |
| Support en acier inoxydable | Fibre ; voie de marquage noir évaluée selon la surface et la cible | Acier inoxydable |
| Pièce en titane | Fibre / MOPA | Titane |
| Support en ABS / PC, foncé ou thermosensible | UV (355 nm) souvent en premier | ABS / PC |
Quels sont les modes de défaillance courants du marquage des pièces de téléphone mobile ?
Un bon test sur échantillon devrait chercher à exposer les défaillances de production probables, pas seulement à produire une marque attrayante. La plupart des problèmes peuvent être attribués à la réponse de surface, à la mise au point, au positionnement, à l'apport de chaleur, à l'accès ou au contrôle des données.
| Défaillance | Cause typique à examiner | Ce que cela peut changer |
|---|---|---|
| Contraste faible ou irrégulier | État de surface, revêtement, variation de matériau, mise au point ou fenêtre de paramètres instable | Trajet laser, fenêtre de paramètres, recette spécifique à la surface |
| Le code 2D ne sera pas lu de manière fiable | Taille de cellule, contraste, mise au point, texture de surface, position ou configuration du lecteur | Optique / taille du champ, taille du code, fenêtre de processus, configuration de vérification |
| La position de la marque se décale | Répétabilité du montage, tolérance du plateau ou rotation aléatoire de la pièce | Conception du montage, stratégie de référence ou positionnement par vision |
| Des hauteurs Z différentes donnent des résultats différents | Une géométrie étagée dépasse la plage de mise au point utilisable | Deuxième configuration, réglage Z ou mise au point dynamique 3D |
| Décoloration thermique, fusion ou déformation | Paroi mince, résine thermosensible ou énergie locale excessive | Trajectoire laser, contrôle des impulsions, fenêtre de vitesse / d'énergie, support de fixation |
| Surface cosmétique rejetée | Marque placée sur une finition extérieure contrôlée ou une cible d'aspect non définie avant l'essai | Zone de marquage, résultat cible ou gamme de fabrication |
| Le faisceau ne peut pas atteindre la zone de manière constante | Cavité profonde, paroi latérale, angle ou distance de travail insuffisante | Orientation du montage, optique, distance de travail ou approche multiaxiale |
| Un code d'apparence correct contient de mauvaises données | L'identité de la pièce, les données de série ou le flux de vérification ne sont pas contrôlés | Interface de données, vérification du scanner et logique de rejet |
Si un échantillon échoue, consignez la défaillance par rapport au matériau, à la surface, à la géométrie et à la condition de process réels. Cela donne du sens au test suivant et évite de figer une configuration machine autour d'un résultat qui n'a fonctionné que sur un échantillon idéal.
Comment le marquage des pièces de téléphone mobile s'intègre-t-il dans la production ?
La préparation à la production est la séquence complète, de la présentation des pièces à la sortie vérifiée. Le temps de scan n'est qu'un élément ; la manutention, l'identification, le positionnement, l'échange de données, l'inspection et le flux de rejet peuvent déterminer la conception finale du poste de travail.
Manutention et positionnement
Le cycle de production commence par le chargement de la bonne pièce et la présentation de la zone de marquage approuvée à une position et une hauteur reproductibles. Les pièces alimentées en plateau peuvent utiliser un gabarit dédié ; une présentation mixte ou moins reproductible peut justifier un positionnement par vision. Les pièces étagées ou en retrait peuvent nécessiter des montages spécifiques à la pièce, un réglage en Z ou une configuration optique différente avant le début du marquage.
Flux de données, de marquage et de vérification
Pour les logos ou numéros de pièce fixes, la tâche de marquage peut utiliser une recette contrôlée. Pour les données variables de numéro de série, d'IMEI, de lot ou de code 2D, définissez où la valeur est générée, comment la pièce correcte est associée à cette valeur et si le résultat marqué doit être relu. Un flux contrôlé typique est identification de la pièce / de la recette → réception ou génération des données de marquage → positionnement → marquage → lecture ou inspection → comparaison avec les données attendues → acceptation ou rejet. Lorsqu'une connectivité à la base de données ou au MES est requise, la solution de traçabilité et d'intégration des données fournit le contexte d'intégration plus approfondi.
Temps de cycle, gestion des rejets et automatisation
Mesurez le cycle complet, y compris le chargement, le positionnement, le marquage, la vérification et le déchargement. En cas d'échec de lecture ou de contrôle de position, définissez si la pièce est arrêtée, retouchée ou dirigée vers une voie de rejet plutôt que de la laisser continuer sans vérification. Le chargement manuel ou semi-automatique des plateaux convient à de nombreux travaux ; un volume plus élevé ou une production en ligne peut justifier la cellule de marquage automatique ou, lorsque le processus implique réellement des pièces en mouvement continu, la voie de marquage à la volée / en ligne. marquage à la volée / en ligne route.
Comment un échantillon de pièce de téléphone mobile doit-il être testé et accepté ?
Lorsque les spécifications du client ou de la marque incluent des exigences de durabilité, le marquage peut devoir rester lisible après une manipulation, une exposition à l'humidité, à des agents de nettoyage ou à la température. Les contrôles applicables dépendent de la pièce, du matériau, de l'emplacement du marquage et des spécifications du produit ; la validation est donc définie sur des échantillons réels plutôt que supposée.
Abrasion, sueur, solvants et exposition à la température
Selon les spécifications du client ou de la marque, la validation peut inclure des tests d'abrasion ou de rayure, une exposition à la sueur ou à l'humidité, une exposition aux solvants ou aux produits de nettoyage, et des cycles de température. Il s'agit d'exemples de catégories de validation, et non d'un ensemble de tests universel pour chaque pièce de téléphone. Le mode de défaillance pertinent change également avec le matériau et la surface, de sorte que la méthode d'essai et le critère de réussite doivent être définis avant l'évaluation de l'échantillon.
Essais sur échantillons : ce qu’il faut préparer et ce qui est vérifié
Les tests sur échantillon sont le moyen pratique de confirmer le contraste, la lisibilité du code, la position du marquage et la durabilité sur la pièce réelle. Zhuorui Laser prend en charge le marquage d'échantillons, la configuration des paramètres et l'examen du processus lors de l'évaluation de l'application. Une pièce réelle et une spécification de marquage claire produisent un résultat bien plus utile qu'une description verbale. Pour le test sur échantillon, envoyez la pièce ou l'échantillon de matériau, un dessin ou une photo, le contenu et la taille du marquage requis, l'effet cible, la cadence de production et le volume prévu.
Dimensions d'acceptation
| Dimension | Ce qui est vérifié |
|---|---|
| Contraste et lisibilité | Marquage lisible sous l'éclairage / le grossissement spécifiés |
| Taille des caractères et du code | Respecte les minimums du dessin ou de la spécification de code |
| Lisibilité du code | Lecture en retour avec le scanner ou le vérificateur prévu lorsque requis |
| Précision de position | Position du marquage reproductible dans la tolérance de l'application |
| Abrasion / rayure | Essai de surface lorsque requis par le client ou la spécification de la marque |
| Solvant / sueur / température | Essai d'exposition lorsque défini par l'application |
| Temps de cycle | Mesuré sur le montage réel, y compris le chargement |
Les critères d'acceptation eux-mêmes sont définis par le client ou le propriétaire de la marque. Le résultat utile des essais sur échantillons est un résultat consigné de réussite / échec lié à l'état réel de la pièce et à l'exigence de production, afin que le procédé accepté puisse être traduit dans la configuration de la machine, des optiques, des fixations, du positionnement et de la vérification. Le contrôle qualité et la capacité d'essai de l'usine sont décrits sur la page de contrôle qualité et de capacité de test.
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La machine finale doit être figée à partir des résultats d'échantillons acceptés et des contraintes de production, et non à partir du seul nom du matériau. Chaque constat d'essai doit se traduire par une décision spécifique d'équipement ou d'intégration.
| Résultat de test ou de projet | Décision de configuration qu’elle éclaire |
|---|---|
| La fibre à déclenchement Q atteint le résultat métallique requis avec un état de surface acceptable | Conserver la voie fibre et optimiser la fenêtre des paramètres de production |
| Le MOPA offre avec une meilleure fiabilité la fenêtre d'aspect ou de contrôle thermique requise | Évaluer une configuration fibre MOPA plutôt que de la considérer comme un simple changement de paramètres |
| Le plastique présente un effet thermique inacceptable avec la voie actuelle | Revoir l'UV ou une autre voie validée et retester l'état réel de la résine / couleur |
| Les petits caractères ou les cellules 2D nécessitent une résolution plus élevée | Revoir la taille du champ, la configuration de lentille / optique et la zone de travail utilisable |
| La variation de hauteur de pièce dépasse la plage de mise au point utilisable | Utilisez un montage Z contrôlé, plusieurs montages ou évaluez la mise au point dynamique 3D |
| Les variations en X/Y/rotation provoquent des erreurs de positionnement | Améliorez la stratégie de fixation / de référence ou ajoutez un positionnement par vision CCD |
| Une cavité profonde ou une paroi latérale limite l'accès du faisceau | Changer l'orientation de la fixation, la distance de travail, l'optique ou l'agencement du mouvement |
| Le chargement manuel ne peut pas respecter le cycle complet requis | Évaluer l'indexation du plateau, la manipulation semi-automatique ou une cellule automatique |
| La modification des données de numéro de série / IMEI / code doit être vérifiée | Ajouter une interface de données, une vérification par scanner / vision et une logique d'acceptation / de rejet selon les besoins |
| Plusieurs variantes de pièces de téléphone partagent une seule station | Définir les gabarits de changement, les recettes, la stratégie de vision et la sélection des pièces par l'opérateur / le système |
| Échec de la durabilité ou de l'acceptation cosmétique | Revenir aux essais de gamme de fabrication et de paramètres avant de figer la configuration de la machine |
Le résultat est une spécification de projet qui relie source laser + optiques / champ + stratégie de focalisation + gabarit ou vision + manutention + vérification / données + enceinte de sécurité et, lorsque le matériau ou le procédé l'exige, extraction des fumées ou ventilation. Un échantillon qui prouve seulement que “ le laser peut faire une marque ” ne suffit pas à figer une machine de production.
Questions fréquentes
Le marquage laser peut-il endommager la surface extérieure visible d’un cadre de téléphone ?
Oui, le traitement laser modifie la surface locale. Pour les marques de traçabilité, les surfaces visibles par le client sont généralement considérées comme des zones contrôlées, sauf si le plan du produit exige explicitement un marquage extérieur et définit ses critères d'acceptation d'aspect et de durabilité.
Les cadres étagés ou les cavités profondes nécessitent-ils un montage spécial ?
Souvent oui. Un cadre étagé comporte des zones de marquage à différentes hauteurs, et une cavité profonde pose une question d'accessibilité, de sorte qu'un montage spécifique à l'étage ou exposant la cavité est généralement nécessaire. Lorsque la variation de hauteur dépasse la plage de mise au point utilisable, une approche de mise au point dynamique 3D peut mériter d'être évaluée.
Le marquage peut-il être intégré à une ligne d’assemblage alimentée par plateau ou en ligne ?
Oui. Le marquage manuel ou semi-automatique avec alimentation par plateau est courant, et un volume plus élevé peut justifier un marquage en ligne ou à la volée et des cellules de chargement automatique. La faisabilité de l'intégration — temps de cycle, positionnement et interface de données — est évaluée dans le cadre d'un projet, et les pages de solutions concernées décrivent les approches. pages de solution pertinentes décrivent les approches.
Pourquoi le contraste de marquage diffère-t-il entre l’aluminium anodisé, l’aluminium nu et le plastique ?
Parce que le matériau et la surface absorbent et réagissent différemment au laser. Les mécanismes sont expliqués sur les aluminium anodisé, aluminium, ABS et polycarbonate pages dédiées à l'aluminium anodisé, à l'aluminium, à l'ABS et au polycarbonate, et le résultat réaliste pour une pièce donnée doit être confirmé par un essai sur échantillon.
Les numéros IMEI et de série peuvent-ils être marqués au laser directement sur des cadres métalliques ?
Ces éléments peuvent être marqués lorsque le cahier des charges du produit attribue ce contenu au cadre métallique. La taille des caractères atteignable, le contraste, la position et la durabilité dépendent du matériau, de la surface et de la configuration optique ; l'exigence spécifique doit donc être validée sur la pièce réelle.
La marque peut-elle résister à l’abrasion, à la sueur et aux solvants lors de l’utilisation quotidienne ?
Cela dépend du matériau, de la surface, des paramètres laser et de la méthode d'acceptation. Lorsque ces expositions font partie des spécifications du client ou de la marque, elles doivent être incluses dans la validation des échantillons, avec des conditions d'essai et des critères de réussite définis.
Envoyez la pièce, le résultat cible et les exigences de production
Pour une évaluation d'échantillon utile, fournissez la pièce de téléphone réelle ou un matériau représentatif, les informations sur le matériau / la surface, le plan ou la zone de marquage approuvée, le contenu du marquage et la taille minimale, le résultat visuel ou de code cible, la tolérance de positionnement, la méthode de chargement, le temps de cycle ou le débit requis, ainsi que toute exigence liée au scanner, à la durabilité ou aux données. Zhuorui Laser pourra alors évaluer la voie laser de départ, les besoins de fixation / positionnement et le plan d'acceptation des échantillons avant la finalisation de la configuration de la machine.
Pour tout poste de marquage de pièces de téléphone, l’examen de l’équipement comprend les dispositifs de sécurité laser propres à la configuration de la machine. Les exigences relatives à l’enceinte, aux interverrouillages et à l’extraction doivent être évaluées sur le système complet plutôt que déduites de la seule source laser.