
Application pour pièces industrielles
Marquage laser pour outils, quincaillerie et pièces industrielles
Planifiez l'identification permanente des outils, fixations, vannes, roulements, plaques signalétiques et pièces de machines en général en définissant le matériau et la surface, le marquage requis, le résultat cible, la géométrie de la pièce, le procédé de production et les critères d'acceptation des échantillons avant que le système de marquage laser final ne soit configuré.
Demander un devisDemande OEM et personnalisée- Identité permanente de la pièce
- Codes 2D et données sérielles
- Géométrie plate, ronde et irrégulière
- Configuration basée sur des échantillons
Périmètre des pièces à usiner
Quelles pièces industrielles et tâches de marquage sont couvertes ?
Commencez par identifier la véritable famille de pièces et la zone de marquage autorisée. Les variables de matériau et de surface, de géométrie, de manutention et de production sont évaluées dans les sections de décision dédiées ci-dessous.
Outils
Outils à main, outils électriques et outils de coupe
Marquage de marque, données de modèle, taille, numéros de série, symboles de sécurité et identification résistante à l'usure sur les corps, lames, douilles, embouts et accessoires.
Explorez le marquage laser des outilsFixations
Boulons, écrous, vis et petite quincaillerie
Marques de tête, codes de qualité ou de taille, identité de lot et contenu compact lisible par machine lorsque la surface limitée et le chargement répétable contrôlent le processus.
Explorez le marquage laser des fixationsVannes et raccords
Corps de vannes, raccords et composants d'écoulement
Numéros de pièce, informations de pression ou de débit, repères directionnels, codes de coulée ou de lot et traçabilité sur surfaces planes, cylindriques et moulées.
Explorer le marquage des vannes et des raccordsRoulements
Bagues de roulements, faces et surfaces cylindriques
Contenu relatif au modèle, à la taille, au lot, à l'origine et à la traçabilité autour des bagues ou sur des faces étroites où la focalisation, le positionnement et l'intégrité de la surface doivent être contrôlés.
Explorer le marquage laser des roulementsPlaques signalétiques
Plaques signalétiques industrielles, plaques de caractéristiques et étiquettes
Identité de l'équipement, données de modèle et de caractéristiques, schémas, textes réglementaires et informations variables de numéro de série sur des formats de plaques métalliques ou polymères.
Explorer le marquage des plaques signalétiques industriellesPièces de machines
Pièces mécaniques générales et traçabilité
Numéros de pièce, révision, lot, série et codes Data Matrix sur les engrenages, arbres, carters, montages et autres composants manufacturés.
Explorez la traçabilité des pièces de machinePourquoi marquer
Pourquoi les pièces industrielles sont-elles marquées ?
L'exigence de marquage provient normalement de besoins de traçabilité, d'assemblage, de maintenance, d'identification ou d'information produit. Définissez cet objectif commercial et de production avant de comparer les options laser.
Identification des pièces
Gardez le numéro de pièce, le modèle, la taille, le grade, l'origine ou la variante directement associés au composant physique tout au long de la production, du stockage et de la maintenance.
Traçabilité
Reliez un composant à un lot, un numéro de série, un code de date, un enregistrement de production ou un historique d'inspection lorsque la généalogie des pièces est requise.
Assemblage et prévention des erreurs
Utilisez des marques d'orientation, des flèches de flux, des informations de couple, des marques de grade ou une identité lisible par machine pour réduire les confusions et favoriser un assemblage correct.
Identification de maintenance et de cycle de vie
Préservez les informations dont les équipes de maintenance, de réparation et de remplacement peuvent avoir besoin après que la pièce a quitté la ligne de production.
Caractéristiques nominales et informations techniques
Maintenez les données d'équipement, les spécifications, les schémas, les informations de sécurité ou toute autre information produit requise lisibles sur les plaques, les étiquettes ou la pièce elle-même.
Identité de marque et de produit
Ajoutez des logos, l’identité du fabricant ou des informations sur la famille de produits lorsque les exigences d’apparence et de durabilité sont compatibles avec la surface réelle.
Ce qui est marqué
Qu’est-ce qui est habituellement marqué sur les pièces industrielles ?
Définissez le contenu réel, la taille et la zone de marquage. Le plus petit caractère ou élément de code peut influencer la configuration optique, la tolérance de positionnement et la méthode d’inspection.
| Contenu du marquage | Exemples de pièces courantes | Ce qui doit être défini |
|---|---|---|
| Marque, logo ou mention d’origine | Outils, raccords, bagues de roulement, quincaillerie et plaques signalétiques | Apparence requise, orientation et zone de marquage autorisée sur le fini réel. |
| Pièce, modèle, dimension ou nuance | Fixations, douilles, vannes, inserts, outils de coupe et pièces de rechange | Hauteur de texte minimale, zone disponible et lisibilité requise. |
| Numéro de série, lot, lot de fabrication ou code de date | Pièces de machines, outils étalonnés, corps de vannes et ensembles fabriqués | Source de données, fréquence de mise à jour, contrôle des recettes et association pièce-données. |
| Code QR ou Data Matrix | Engrenages, carters, outils, composants de roulement et matériel traçable | Taille du code, taille de cellule, lecteur, éclairage et méthode de vérification. |
| Marque directionnelle, de couple, de débit ou d'assemblage | Vannes, raccords, pièces de réglage et matériel d'installation | Orientation de montage, tolérance de position et visibilité après assemblage. |
| Plaque signalétique ou données de spécification | Plaques d'identification, étiquettes, marquages de machine et plaques d'équipement | Densité de texte, contrôle des révisions, informations fixes par rapport aux informations variables et conditions d'exposition. |
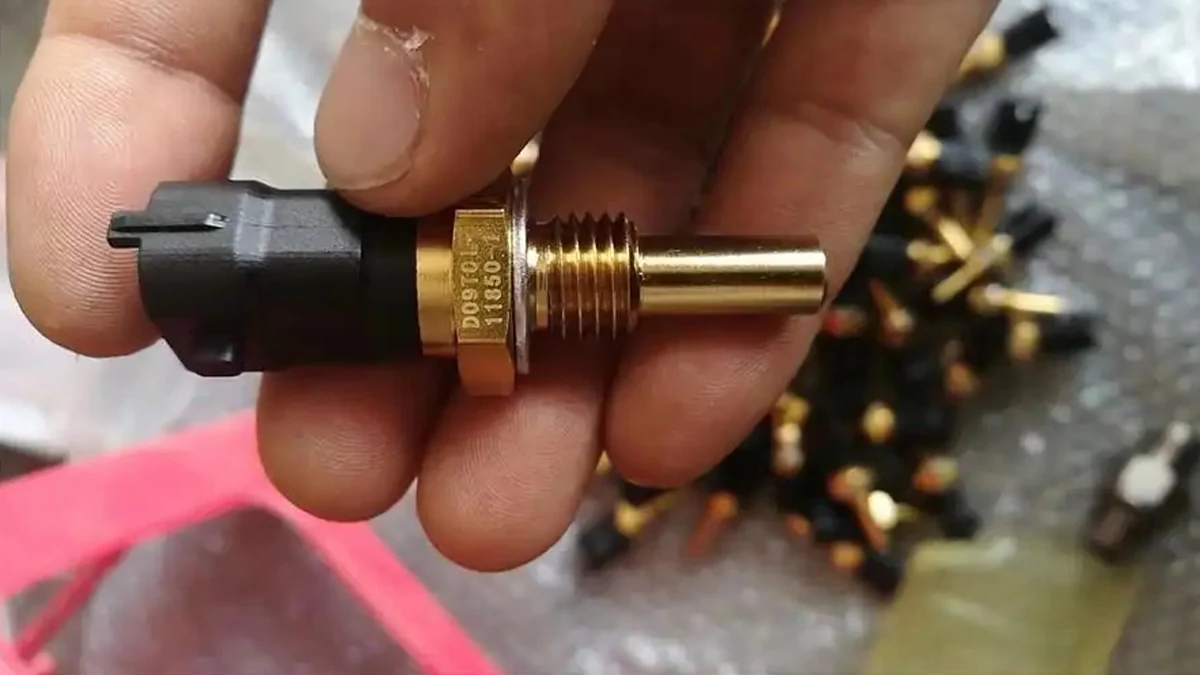
Variables de résultat
Qu’est-ce qui détermine le résultat du marquage laser ?
Le nom du secteur ne détermine pas le procédé. Le résultat provient de l'interaction entre le matériau et la surface, la définition du marquage, la géométrie, la présentation et les exigences de production.
Matériau et surface
La nuance d'alliage ou de polymère, le revêtement, le placage, l'anodisation, la dureté, le traitement thermique, la couleur, l'oxydation et la finition peuvent modifier l'absorption, le contraste, le comportement d'enlèvement et la sensibilité thermique.
Taille et contenu du marquage
La hauteur des caractères, la largeur de ligne, la taille des cellules Data Matrix, le détail du logo, la densité totale d'informations et la surface de marquage disponible déterminent la résolution et le temps de traitement nécessaires.
Effet cible
Un contraste élevé, un changement de couleur sombre ou clair, un enlèvement contrôlé du revêtement, une gravure peu profonde ou une profondeur spécifiée nécessitent différentes fenêtres de procédé et ne doivent pas être traités comme un même résultat.
Géométrie et focalisation
La planéité, la courbure, le diamètre, l'angle d'enroulement, les faces d'anneau étroites et la variation de hauteur déterminent si un plan focal fixe est suffisant ou si un mouvement contrôlé est nécessaire.
Positionnement et manutention
La qualité de la référence, la répétabilité du montage, le faux rond de rotation, l'orientation de la pièce et la variation de chargement déterminent si le marquage peut rester dans sa position autorisée d'une pièce à l'autre.
Takt, inspection et flux de données
Le cycle réel comprend le chargement, le positionnement, le marquage, la vérification, la gestion des rejets et le déchargement. Enregistrez la taille du lot, le takt cible, les heures par poste, les postes par jour et si l’opération est continue ou intermittente ; des données variables, un scanner, des exigences PLC ou MES peuvent ajouter du temps et de la complexité système.
Cible d’acceptation
Quel résultat devriez-vous viser ?
Un échantillon ne doit pas être approuvé parce qu’il rend bien sur une seule photo. Définissez le résultat qui doit demeurer acceptable sur la pièce réelle et dans les conditions d’inspection et de production prévues.
- LisibilitéLe texte, les symboles et les logos restent nets à la taille et dans les conditions de visualisation requises.
- Vérification du codeLes codes QR ou Data Matrix sont testés avec le lecteur, l’éclairage et la méthode de vérification prévus, plutôt que jugés visuellement.
- Contraste, couleur ou profondeurL’effet visible ou la profondeur spécifiée sont définis pour l’alliage, le revêtement et la finition réels.
- DurabilitéLe marquage reste acceptable après l’usure, le nettoyage ou l’exposition environnementale exigés par le projet.
- Intégrité de la pièceLe processus ne crée pas de modification inacceptable sur les surfaces fonctionnelles protégées, notamment d’étanchéité, de palier, d’accouplement, de coupe, esthétiques ou autres.
- Répétabilité de positionLe marquage reste dans l’emplacement et l’orientation autorisés lors de chargements répétés et de variations des pièces.
- Résultat du temps de cycleLa qualité requise peut être reproduite dans le takt de production complet, et non seulement lors d'un échantillon lent d'une pièce unique.
- Répétabilité de la recetteLes réglages approuvés peuvent être identifiés, contrôlés et reproduits pour la famille de pièces et l'état de surface corrects.

Géométrie et manutention
Comment la géométrie, le positionnement et la manutention des pièces affectent-ils le marquage ?
La présentation des pièces peut modifier l'architecture du système autant que le matériau lui-même. Définissez les conditions réelles de chargement et de mise en référence avant de sélectionner les fixations, le mouvement ou la vision.
| État de la pièce | Exemples | Direction à évaluer |
|---|---|---|
| Surface plane et immobile | Plaques signalétiques, faces d'outil, boîtiers, supports et méplats usinés | Montage fixe et marquage standard dans le plan focal après examen du matériau et de l'effet cible. |
| Marquage cylindrique ou circonférentiel | Arbres, douilles, queues de soupape, raccords et corps d'outils cylindriques | Marquage cylindrique rotatif avec contrôle du diamètre, de l'angle d'enroulement, du serrage et de la référence. |
| Face de bague ou zone annulaire étroite | Roulements, chemins de roulement, colliers et rondelles | Imbrication stable, tolérance de focalisation, taille du code et manipulation rotative possible. |
| Petite pièce avec zone de marquage limitée | Fixations, inserts, embouts et raccords compacts | Petit champ, imbrication stable, détection de présence de pièce et limites réalistes de caractères ou de taille de code. |
| Hauteur irrégulière ou surface courbe | Corps de vannes moulés, outils formés et boîtiers complexes | Évaluation de surface courbe 3D lorsque la variation de mise au point sur la marque ne peut pas être ignorée. |
| Placement variable ou orientation mixte | Chargement manuel, lots mélangés et position de fixation inconstante | Positionnement par vision après que la plage de correction autorisée et la stratégie de référence sont définies. |
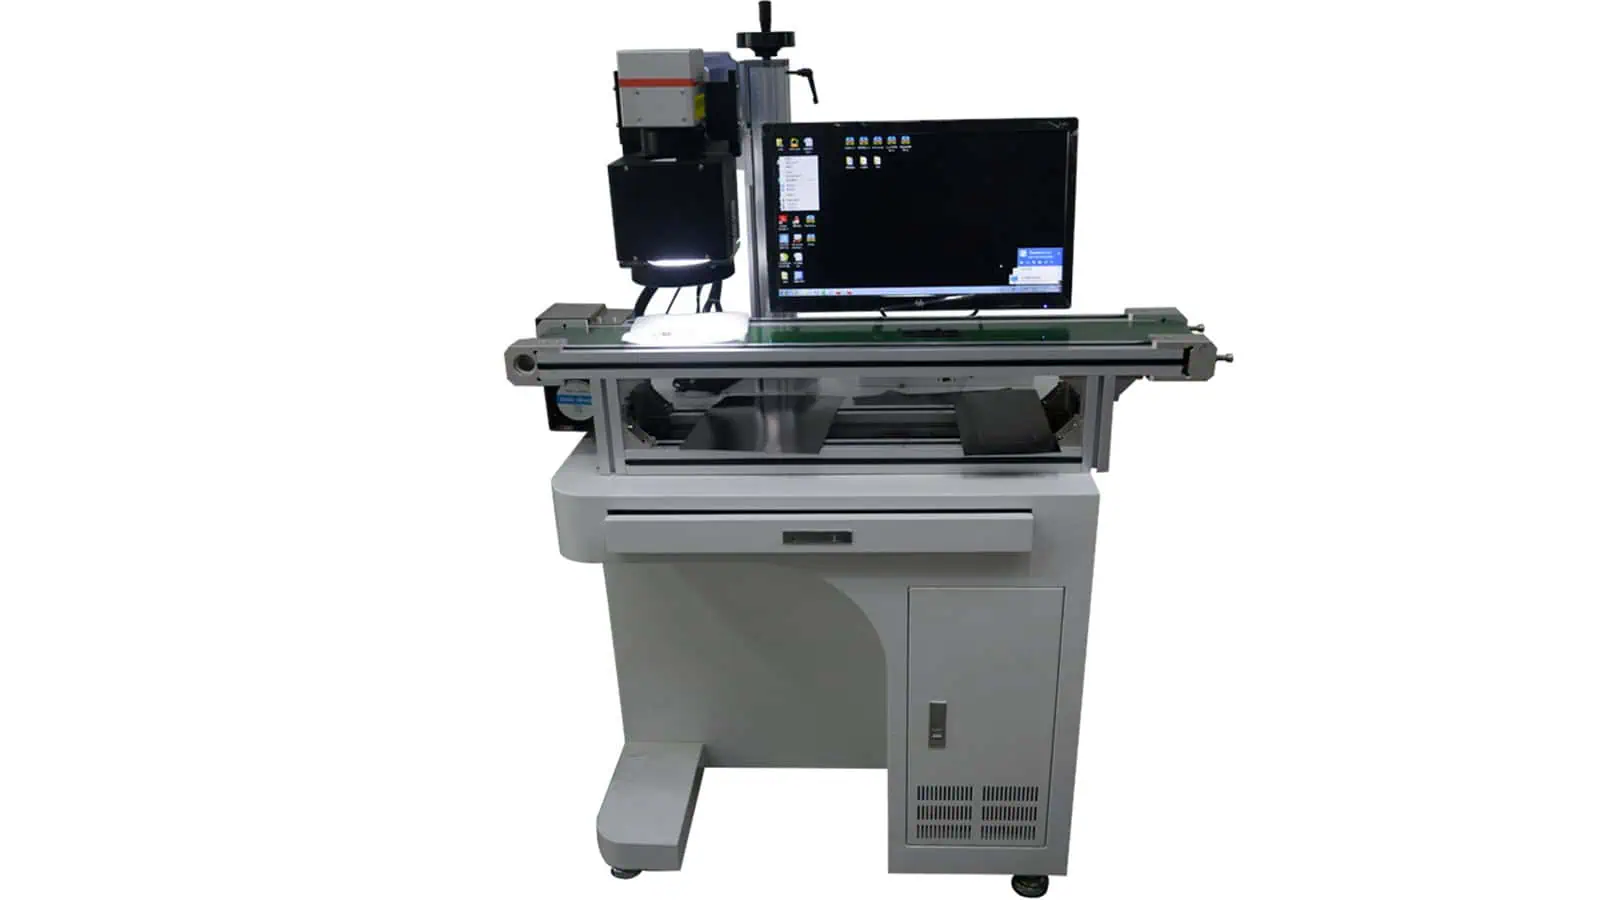
| Convoyeur ou flux cadencé | Lignes de quincaillerie, pièces avant assemblage et marquage de numéros de série variables | Marquage à la volée ou en ligne avec déclenchement, codeur, espacement et contrôle de vérification. |
| Chargement à fort volume ou processus multi-postes | Éléments de fixation, bagues de roulement, outils et pièces de machine répétitives | Cellule de marquage automatique ou concept de chargement personnalisé après analyse complète du takt. |


Direction du laser au premier essai
Quel itinéraire laser doit être testé en premier ?
Le premier test constitue une direction de départ, et non une décision finale de la machine. Comparez le parcours qui correspond le mieux au matériau et à l'effet cible, puis utilisez les résultats d'échantillons pour resserrer la fenêtre de process et la configuration du système.
| État de la pièce et objectif | Première voie à évaluer | Ce que le test sur échantillon doit confirmer |
|---|---|---|
| Acier nu, acier inoxydable ou acier à outils ; contraste, identification ou gravure | Le laser à fibre comme référence ; comparer la fibre MOPA lorsque le contrôle des impulsions peut favoriser le contraste visé ou la réponse thermique. | Contraste ou profondeur, effet thermique, intégrité de surface, plus petite caractéristique et temps de cycle sur la nuance et la finition réelles. |
| Aluminium nu ou aluminium anodisé | Fibre ou fibre MOPA selon que la tâche consiste en un marquage sur métal nu, un contraste de couche anodisée ou une modification contrôlée de la surface. | Réponse de la couche, contraste, qualité des bords, régularité face aux variations de finition et nécessité de protéger le matériau de base. |
| Pièces en laiton, en cuivre ou en alliage de nickel | Essais de la famille fibre en premier, avec comparaison de la fibre MOPA lorsqu'une fenêtre de contrôle d'impulsion plus large est utile. | Réponse à l'absorption, contraste, effet thermique, finition de surface et marge de procédé nécessaire pour une production répétée. |
| Plastiques techniques avec des détails fins ou des surfaces sensibles à la chaleur | L'UV peut être la première comparaison lorsqu'il est important de minimiser l'apport thermique ; la fibre ou la fibre MOPA peuvent également être testées lorsque la résine, la couleur ou les additifs réagissent de manière appropriée. | Changement de couleur, moussage ou réponse de surface, qualité des bords, distorsion, intégrité des parois et constance entre les lots de matériau. |
| Métal peint, plaqué ou revêtu | Choisissez la première voie à partir du mécanisme prévu : marquer la couche supérieure, la retirer de façon sélective ou exposer le substrat. Les essais de la famille fibre et les essais UV sont des axes de comparaison courants. | Si la bonne couche est affectée, si le substrat est protégé et si le bord de transition entre les zones marquées et non marquées est stable. |
| Plaques et étiquettes en polymère ou à revêtement organique | Le CO₂ peut être inclus dans la comparaison lorsque le matériau supérieur absorbe efficacement cette longueur d'onde ; les essais UV ou de la famille des fibres peuvent encore être appropriés pour d'autres constructions. | Lisibilité, qualité des bords, dommages de surface, résidus, contraste et respect de la fenêtre thermique autorisée. |
Diagnostic de défaillance
Modes de défaillance courants dans le marquage laser de pièces industrielles
Un échantillon défaillant doit être diagnostiqué par symptôme. Modifier uniquement la puissance du laser peut masquer la cause réelle lorsque le problème provient d'une variation du matériau, de la mise au point, du positionnement, de la conception du code ou de la manutention en production.
| Défaillance observée | Variables à vérifier | Première action de diagnostic |
|---|---|---|
| Le contraste est trop faible ou visuellement peu marqué | Nuance d'alliage ou de polymère, revêtement, finition, mise au point, conditions d'impulsion, stratégie de balayage | Confirmez la surface réelle et comparez les modifications contrôlées des paramètres sur le même échantillon représentatif. |
| Le résultat varie d'une pièce à l'autre | État de surface, contamination, oxydation, variation de lot, hauteur focale, répétabilité du montage | Séparez la variation de matériau de la variation de positionnement avant de modifier la recette du procédé. |
| Le code semble acceptable mais ne se scanne pas de manière fiable | Taille de cellule, contraste, distorsion, zone de silence, lecteur, éclairage, position de la marque | Testez avec le lecteur et l'éclairage prévus tout en vérifiant la géométrie et le placement du code, plutôt que l'apparence visuelle seule. |
| La profondeur ou l'aspect est inégal sur toute la marque | Courbure, variation de hauteur, faux-rond de rotation, mise au point, angle de balayage | Cartographiez la géométrie de la zone de marquage et vérifiez si toute la zone reste dans la plage de mise au point utilisable. |
| Dommages au revêtement ou à la surface fonctionnelle | Mécanisme de marquage inadapté, énergie excessive, mauvaise zone de marquage, marge de processus insuffisante | Revérifiez si la cible est un changement de couleur, un retrait de revêtement ou un marquage du substrat, puis retestez avec l'exigence de surface protégée corrigée. |
| La position du marquage varie entre les pièces | Référence, tolérance de logement, orientation, chargement par l’opérateur, plage de correction de la vision | Mesurez la répétabilité du montage et de la présentation avant de supposer que le champ laser est à l’origine de l’erreur. |
| Les marques circonférentielles ne se raccordent pas ou ne sont pas correctement espacées | Diamètre de la pièce, serrage, étalonnage rotatif, référence, synchronisation | Vérifiez le diamètre réel et l'état de rotation mécanique, puis contrôlez la relation entre le marquage et la rotation. |
| La qualité de l'échantillon est conforme, mais le takt n'est pas atteint | Contenu du marquage, stratégie de balayage, chargement, localisation, vérification, gestion des rebuts, déchargement | Mesurez le cycle complet et identifiez le goulot d'étranglement au lieu de comparer uniquement la vitesse de balayage du laser. |
Flux de production
Comment le marquage industriel des pièces s'intègre-t-il à la production ?
Le processus de production ne se limite pas à l'exposition laser. Le chargement, l'identification, le positionnement, la vérification et la gestion des rejets contribuent tous au temps de cycle et à la conception finale du système.
Charger ou présenter la pièce
Le chargement manuel, le plateau, le dispositif de fixation, le convoyeur, le mandrin rotatif, le robot ou tout autre système de manutention présente la pièce à la station de marquage.
Confirmer la pièce et son orientation
La détection de présence de pièce, la saisie de codes-barres, la sélection de recettes ou les contrôles visuels empêchent l'application d'un mauvais programme à une mauvaise pièce.
Localiser le repère de marquage
Le montage, le repère rotatif ou le système de vision détermine où le marquage doit se situer par rapport à la pièce réelle.
Charger les données de marquage
Le texte fixe, les numéros de série, le contenu de la base de données ou les données PLC/MES sont associés à la pièce et à la recette correctes.
Marquer la pièce
La fenêtre laser et de procédé approuvée crée le contraste, le retrait ou la gravure requis à l'intérieur de la zone de marquage autorisée.
Inspecter ou vérifier
L'inspection visuelle, la caméra, le scanner ou le vérificateur contrôlent les critères d'acceptation qui importent pour le projet réel.
Accepter, rejeter ou enregistrer
Les pièces défectueuses sont séparées lorsque nécessaire, tandis que les résultats de vérification ou les données de série peuvent être enregistrés pour la traçabilité en aval.
Décharger et répéter
La pièce sort du poste et le cycle suivant commence. C'est la séquence complète — et non le seul temps de balayage laser — qui définit le takt de production.
Test et acceptation d'échantillons
Comment les échantillons de pièces industrielles doivent-ils être testés et acceptés ?
Utilisez des pièces représentatives et des conditions proches de la production afin que l'échantillon réponde aux deux questions : la marque requise peut-elle être créée, et peut-elle être répétée dans le processus de production réel ?
Liste de contrôle d'acceptation
Tester ensemble la pièce réelle, le marquage et les conditions de production
- Pièce représentative : utilisez la nuance réelle du matériau, le revêtement, la dureté, la finition et la géométrie dans la mesure du possible.
- Contenu de production : testez le texte réel, le logo, le type de code, la taille du code et la plus petite caractéristique au lieu d’un motif de démonstration plus facile.
- Variables contrôlées : enregistrez le trajet du laser et les paramètres du procédé afin que le résultat accepté puisse être reproduit et comparé.
- Qualité du marquage : vérifiez la lisibilité, le contraste ou la profondeur, la qualité des bords, la position et toute surface fonctionnelle protégée.
- Performance du code : vérifier les marquages lisibles par machine avec le lecteur, l'éclairage et la méthode d'acceptation prévus.
- Durabilité : appliquer les contrôles d'usure, de nettoyage ou environnementaux exigés par le projet plutôt que de supposer la permanence d'après l'apparence.
- Répétabilité : répéter l'essai sur plusieurs pièces ou conditions de surface qui représentent la variation de production attendue.
- Cycle complet : inclure le chargement, le positionnement, le marquage, la vérification, la gestion des rejets et le déchargement lorsque le takt est important.

Du résultat de test à l’équipement
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Le système final doit être construit à partir du résultat de l'échantillon approuvé, ainsi que de la géométrie réelle, du takt, du mode de fonctionnement, du chargement, des données et des exigences d'inspection. La source laser et la puissance nominale ne constituent qu'une partie de cette configuration.
| Ce que le test ou la revue de production montre | Décision de configuration qu'il influence | Pourquoi c'est important |
|---|---|---|
| Quelle longueur d'onde et quel comportement d'impulsion créent la marque acceptée | Famille de source laser et capacité de contrôle des impulsions | La source doit reproduire le contraste, l'enlèvement ou la gravure requis sur le matériau et la surface réels. |
| Quelle marge de procédé est disponible à la cadence requise | Plage de puissance, capacité d'impulsion/répétition et stratégie de balayage | La configuration sélectionnée doit disposer d'une marge de production suffisante sans recourir à une énergie excessive comme substitut au contrôle du procédé. |
| Texte le plus petit, cellule Data Matrix ou élément de logo, ainsi que la taille totale du champ | Lentille, champ de marquage et configuration optique | La taille du champ et la taille des éléments doivent être équilibrées afin que le détail requis reste lisible sur toute la zone de marquage réelle. |
| Une variation de hauteur ou une surface courbe dépasse un plan focal fixe | Stratégie de mise au point, mouvement Z ou besoin de marquage 3D | La marque doit rester à l'intérieur de la plage de mise au point utilisable sur toute la géométrie réelle. |
| La marque s'enroule autour d'un arbre, d'une bague, d'une douille ou d'un composant de vanne | Stratégie d'axe rotatif, de mandrin, de fixation et de référence | Une rotation contrôlée est requise lorsque la marque s'étend au-delà de la zone tangentielle utilisable ou doit maintenir un espacement circonférentiel. |
| Le positionnement des pièces varie au-delà de la tolérance de fixation | Conception de fixation améliorée ou positionnement par vision | Le système doit corriger la véritable source de variation de position avant que la marque ne puisse se répéter de manière fiable. |
| Le volume de production ou le takt ne peut être satisfait avec une manutention manuelle. | Table navette, convoyeur, robot, alimentateur ou automatisation multi-postes. | L'automatisation est justifiée par l'exigence de chargement et de temps de cycle plutôt que par le seul type de pièce. |
| Le nombre d'heures par poste, le nombre de postes par jour ou un fonctionnement soutenu créent une exigence de service plus élevée. | Marge de cycle de service, conception du poste de travail et moyens de refroidissement ou de gestion thermique lorsque requis par la source et le système sélectionnés. | La configuration doit prendre en charge le régime de fonctionnement prévu sur toute la durée de production, et non seulement lors d'un court essai. |
| Les numéros de série, les bases de données ou les commandes de ligne doivent modifier le contenu du marquage. | Intégration de logiciels, de scanners, d'automates programmables (PLC), de bases de données ou de MES | Le flux de données doit sélectionner et vérifier le contenu correct pour chaque pièce sans créer d'incohérence de traçabilité. |
| Le processus nécessite une vérification automatique des codes ou des marques. | Caméra, lecteur de codes, vérificateur et logique de rejet | Le matériel d'inspection et le traitement des résultats de conformité/non-conformité doivent correspondre à la méthode d'acceptation utilisée lors de la validation. |
| Le marquage produit des fumées, des débris de revêtement ou nécessite un accès opérateur restreint. | Extraction, enceinte, interverrouillages et configuration de sécurité associée | Les émissions de procédé et l'exposition des opérateurs doivent être prises en compte dans la conception finale de la machine et du poste de travail. |
FAQ
Questions supplémentaires sur le marquage laser des pièces industrielles
Le marquage laser peut-il remplacer les étiquettes ou l'encre sur les pièces industrielles ?
Il peut fournir une identification directe pour de nombreuses applications, mais la décision dépend du contraste requis, de la durabilité, de l'état de surface, du contenu du marquage et de la question de savoir si la pièce permet l'effet laser escompté. Un échantillon représentatif doit être testé avant de changer la méthode de production.
Un marquage plus profond est-il toujours préférable sur les pièces métalliques ?
Non. La profondeur n'est utile que lorsque l'application l'exige. Un enlèvement excessif peut augmenter le temps de cycle ou affecter une surface fonctionnelle protégée, de sorte que la profondeur doit être spécifiée comme une exigence d'acceptation plutôt que traitée comme un objectif de qualité général.
Une seule configuration laser peut-elle couvrir plusieurs pièces industrielles différentes ?
Parfois, lorsque les matériaux, les effets de marquage, la taille du champ et les exigences de manipulation restent dans une fenêtre de process commune. Des alliages, revêtements, géométries ou exigences d'inspection variés peuvent nécessiter des recettes, des optiques, des montages différents, voire une voie laser différente.
Étapes suivantes
Lancez une étude de marquage de pièces industrielles
Communiquez la pièce, le matériau et la surface, le marquage requis, le résultat cible, la géométrie de la pièce, la quantité, le takt et le mode de fonctionnement. Un test sur échantillon représentatif peut ensuite permettre d'affiner la voie laser et de définir les optiques, le montage, le mouvement, l'automatisation, l'inspection et la configuration des données requis.
Préparez : type de pièce · matériau et finition · photos ou dessins · contenu et taille du marquage · zone de marquage · résultat cible · méthode d'inspection · quantité et takt · heures/poste et postes/jour · méthode de chargement ou de fixation · besoins d'automatisation/de données · échantillons représentatifs.